A produtividade na indústria está diretamente relacionada à capacidade de fabricar mais peças em menos tempo, mantendo qualidade dimensional, acabamento superficial e estabilidade no processo. Dentro da usinagem, a escolha das ferramentas exerce grande influência nesse resultado, pois determina a velocidade possível de remoção do material, a frequência das paradas para troca, a qualidade da superfície produzida e até mesmo o aproveitamento dos equipamentos disponíveis.
As Ferramentas de Metal Duro ocupam uma posição importante nesse cenário devido às características do material utilizado em sua fabricação. Sua elevada dureza, resistência ao desgaste e capacidade de trabalhar sob temperaturas mais elevadas permitem aplicações em operações que exigem velocidade, repetibilidade e estabilidade.
Entretanto, utilizar uma ferramenta de metal duro não significa automaticamente produzir mais. A produtividade depende da combinação correta entre ferramenta, material da peça, geometria de corte, velocidade, avanço, profundidade, condição da máquina, fixação e estratégia de usinagem. Uma escolha inadequada pode provocar desgaste prematuro, quebra da ferramenta, vibração, acabamento irregular e aumento do custo por peça.
Por isso, o aumento da produtividade precisa ser analisado de maneira ampla. Em vez de observar apenas quanto tempo uma ferramenta permanece cortando, é necessário considerar todo o ciclo produtivo: preparação da máquina, quantidade de passes, velocidade de remoção do material, paradas para inspeção, troca de insertos, retrabalho e quantidade final de peças aprovadas.
Ao compreender como funcionam as ferramentas, quais processos podem utilizá-las e quais fatores interferem em sua vida útil, torna-se possível desenvolver uma usinagem mais previsível. Esse conhecimento ajuda a reduzir interrupções, melhorar o aproveitamento das máquinas CNC e estabelecer parâmetros mais adequados para diferentes materiais e operações.
O que são Ferramentas de Metal Duro e como funcionam?
As Ferramentas de Metal Duro são utilizadas em diferentes processos de fabricação para realizar a remoção controlada de material. Elas podem aparecer na forma de insertos intercambiáveis, brocas, fresas, ferramentas inteiriças, componentes de torneamento e diversas outras configurações destinadas à usinagem.
Como é formado o metal duro?
O metal duro é um material desenvolvido para combinar elevada dureza com resistência suficiente para suportar esforços durante o corte. De maneira geral, sua estrutura é formada por partículas muito duras, frequentemente associadas a carbonetos, unidas por uma fase ligante metálica.
Essa combinação proporciona características importantes para operações industriais. Enquanto as partículas duras contribuem para a resistência ao desgaste, a fase ligante auxilia no comportamento mecânico da ferramenta durante o processo.
A composição, o tamanho dos grãos, o tratamento de fabricação e o eventual revestimento aplicado podem variar conforme a finalidade da ferramenta. Por esse motivo, duas ferramentas visualmente semelhantes podem apresentar desempenhos bastante diferentes quando submetidas à mesma operação.
Existem classes desenvolvidas para priorizar maior resistência ao desgaste, enquanto outras são projetadas para apresentar maior segurança contra lascamentos e impactos. A escolha depende do material da peça, da estabilidade do processo e do tipo de corte realizado.
Por que a dureza é importante na usinagem?
Durante o corte, a aresta da ferramenta entra em contato com o material da peça sob pressão, atrito e temperatura elevados. Quanto mais exigente for a aplicação, maior tende a ser a necessidade de uma ferramenta capaz de preservar sua geometria por um período adequado.
A elevada dureza do metal duro permite trabalhar em condições que podem ser mais exigentes do que aquelas normalmente utilizadas com materiais de ferramenta menos resistentes ao desgaste. Dessa maneira, é possível buscar maiores velocidades de corte e menores tempos de ciclo quando toda a aplicação está corretamente dimensionada.
Isso não significa que a maior velocidade disponível sempre deva ser utilizada. A dureza precisa ser combinada com estabilidade, resistência mecânica e controle térmico. Uma ferramenta muito resistente ao desgaste, porém utilizada em uma operação com impactos ou vibração excessiva, pode sofrer lascamentos antes de aproveitar todo o potencial da aresta.
Metal duro e aço rápido são iguais?
Não. Ferramentas de aço rápido e ferramentas de metal duro apresentam propriedades diferentes e podem atender a necessidades distintas.
O aço rápido possui boa tenacidade e continua sendo utilizado em inúmeras aplicações. O metal duro, por outro lado, é conhecido especialmente pela capacidade de conservar dureza em condições de corte mais exigentes e pela possibilidade de utilizar velocidades elevadas em muitas operações.
Na prática, a decisão não deve ser baseada somente na comparação entre materiais. É necessário analisar máquina, estabilidade, peça, volume de produção, geometria necessária e custo da operação.
Em equipamentos com boa rigidez e processos repetitivos, o metal duro pode favorecer ciclos mais rápidos. Já em situações específicas, outros materiais de ferramenta podem ser mais adequados.
Onde essas ferramentas são utilizadas?
As aplicações podem ser encontradas em indústrias metalúrgicas, fabricantes de máquinas e equipamentos, ferramentarias, indústrias automotivas, produção de componentes mecânicos, manutenção industrial, fabricação de moldes e matrizes e diversos outros segmentos.
Elas podem participar desde da remoção de grande quantidade de material durante o desbaste até operações de acabamento com maior exigência dimensional.
Essa versatilidade explica por que conhecer corretamente a ferramenta é tão importante. O objetivo não deve ser simplesmente instalar uma aresta mais resistente, mas selecionar uma solução capaz de oferecer estabilidade, qualidade e produtividade durante todo o ciclo produtivo.
Quais processos podem utilizar Ferramentas de Metal Duro?
As Ferramentas de Metal Duro podem ser utilizadas em diferentes operações de usinagem, desde processos de desbaste intenso até acabamentos de precisão. Cada processo possui características próprias, o que exige uma seleção específica de ferramenta, geometria, classe e parâmetros.
Torneamento
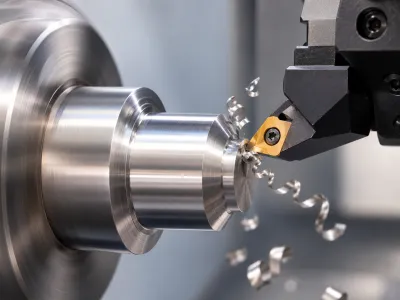
No torneamento, normalmente a peça realiza o movimento de rotação enquanto a ferramenta se desloca para remover material. Esse processo pode ser utilizado para produzir diâmetros externos, superfícies internas, canais, perfis, faces e outras geometrias.
Insertos de metal duro são amplamente utilizados nessa operação. A escolha deve considerar se o processo será de desbaste, semiacabamento ou acabamento, além do material da peça e das condições existentes.
No desbaste, geralmente existe uma prioridade maior para remoção de material e resistência da aresta. Já no acabamento, controle dimensional e qualidade superficial ganham destaque.
Fresamento
O fresamento apresenta características diferentes porque a ferramenta gira e suas arestas entram e saem do corte repetidamente.
Isso transforma a operação em um processo de corte interrompido em muitas aplicações. Consequentemente, estabilidade da máquina, fixação da peça, balanço da ferramenta e resistência da aresta possuem grande importância.
As ferramentas podem ser utilizadas em fresamento frontal, fresamento de cantos, abertura de canais, cavidades, contornos, bolsões e outras geometrias.
A produtividade depende não somente da rotação, mas também do número de dentes efetivamente envolvidos no corte, avanço por dente, profundidade axial, largura radial e estabilidade do conjunto.
Furação
A furação também pode aproveitar as características do metal duro por meio de brocas inteiriças ou sistemas com insertos intercambiáveis.
Um dos objetivos nesse processo é produzir furos com estabilidade e evacuar corretamente os cavacos. Quando os cavacos permanecem acumulados dentro do furo, podem ocorrer aumento de temperatura, danos à superfície, desgaste acelerado e até quebra.
Por isso, além da ferramenta, devem ser considerados profundidade do furo, refrigeração, geometria dos canais, avanço e capacidade da máquina.
Mandrilamento
O mandrilamento pode ser utilizado para corrigir, ampliar ou melhorar características dimensionais de furos já existentes.
Em aplicações de precisão, pequenas alterações no comportamento da ferramenta podem influenciar diretamente o diâmetro produzido e o acabamento superficial. Dessa forma, rigidez, balanço e condições da aresta precisam ser cuidadosamente controlados.
Ferramentas adequadas ajudam a reduzir vibrações e permitem maior previsibilidade durante a produção seriada.
Rosqueamento
A fabricação de roscas pode ocorrer por diferentes métodos, incluindo torneamento de roscas, fresamento e outros processos específicos.
Quando ferramentas de metal duro são utilizadas, a seleção precisa considerar perfil, passo, material e comportamento do cavaco. Uma rosca envolve requisitos geométricos que tornam qualquer desgaste irregular potencialmente prejudicial à qualidade final.
Por isso, monitorar a condição da aresta e utilizar parâmetros adequados é essencial.
Desbaste e acabamento
A diferença entre desbaste e acabamento é especialmente importante para a produtividade.
No desbaste, o principal objetivo costuma ser remover uma quantidade elevada de material de forma estável. Isso pode exigir maior profundidade de corte, avanço compatível e uma geometria robusta.
No acabamento, sobra menos material e cresce a importância da tolerância dimensional, do raio de ponta, da estabilidade e da qualidade da superfície.
Utilizar uma única estratégia para todas as etapas pode limitar a produtividade. Em muitos casos, é mais eficiente adotar ferramentas ou geometrias diferentes para cada fase.
Centros de usinagem e tornos CNC
Em máquinas CNC, a repetibilidade proporcionada pelo equipamento permite explorar melhor o potencial de ferramentas de alto desempenho, desde que programa, fixação e parâmetros estejam corretamente definidos.
A redução do tempo de ciclo pode ocorrer pela combinação de vários fatores: maior velocidade de remoção, diminuição do número de passes, menos trocas, trajetórias mais eficientes e maior previsibilidade da vida útil.
O objetivo é fazer com que cada ferramenta execute sua função dentro de uma sequência produtiva equilibrada, evitando que o ganho obtido em uma operação provoque problemas em outra.
Como escolher Ferramentas de Metal Duro para cada material?
A seleção das Ferramentas de Metal Duro deve começar pela identificação correta do material que será usinado. A composição da peça interfere na geração de calor, formação de cavacos, abrasividade, força necessária para o corte e mecanismo predominante de desgaste.
Por essa razão, utilizar os mesmos parâmetros e a mesma ferramenta em materiais diferentes pode resultar em desempenhos completamente distintos.
Usinagem de aço
O aço está presente em uma quantidade muito grande de componentes industriais, mas existe ampla variação entre suas composições, durezas e tratamentos.
Um aço de baixo carbono apresenta comportamento diferente de um aço ligado ou de uma peça endurecida. Consequentemente, não basta identificar o material simplesmente como aço.
É importante conhecer, sempre que possível, composição, dureza aproximada, condição do material e existência de tratamento térmico.
Para uma operação estável, a ferramenta precisa equilibrar resistência ao desgaste e segurança da aresta. Quando a produção possui corte contínuo e boa rigidez, pode ser possível utilizar uma solução voltada a maiores velocidades. Quando existem interrupções ou condições instáveis, resistência a choques e lascamentos tende a ganhar importância.
Usinagem de aço inoxidável
O aço inoxidável pode apresentar desafios relacionados à geração de calor, tendência à aderência e comportamento do material durante o corte.
Uma aresta inadequada pode aumentar o esforço necessário, dificultar a formação dos cavacos e acelerar determinados mecanismos de desgaste.
Por isso, geometria positiva, aresta apropriada e controle dos parâmetros podem fazer grande diferença. Também é importante evitar situações em que a ferramenta permanece atritando contra a peça sem efetivamente realizar o corte.
A estratégia de refrigeração, quando indicada para a aplicação, também precisa ser consistente para favorecer a estabilidade térmica.
Usinagem de ferro fundido
O ferro fundido possui características próprias e pode apresentar comportamento abrasivo dependendo de sua composição e estrutura.
Em muitas operações, a formação dos cavacos é diferente daquela observada em aços mais dúcteis. Isso influencia a seleção da geometria e da classe do metal duro.
A ferramenta deve ser escolhida levando em consideração o tipo específico de ferro fundido, o acabamento desejado e se existem interrupções na superfície.
Peças fundidas também podem apresentar crostas superficiais, variações ou inclusões capazes de aumentar a exigência sobre a aresta durante as primeiras passadas.
Alumínio e materiais não ferrosos
Na usinagem do alumínio, frequentemente é possível trabalhar com velocidades elevadas, mas a ferramenta precisa favorecer a formação e a evacuação dos cavacos.
Geometrias bastante afiadas e superfícies adequadas podem ajudar a diminuir a tendência de aderência do material na aresta.
Quando ocorre acúmulo de material na região de corte, o acabamento pode piorar e as dimensões podem variar.
Também é necessário considerar que ligas diferentes apresentam comportamentos diferentes. Alumínios com determinados elementos de liga podem ser mais abrasivos do que outros, alterando a vida útil esperada.
Materiais endurecidos
Quanto maior a dureza da peça, maior tende a ser a exigência aplicada à ferramenta.
Nesses casos, devem ser observados rigidez da máquina, estabilidade da fixação, profundidade de corte e condição da superfície.
O aumento indiscriminado dos parâmetros pode provocar desgaste muito rápido ou falha da aresta. Dessa forma, a produtividade deve ser buscada por meio de estabilidade e repetibilidade, e não apenas por velocidade.
A influência da dureza do material
A dureza da peça é uma informação importante, mas não deve ser analisada isoladamente.
Dois materiais com valores semelhantes de dureza podem apresentar características de usinabilidade bastante diferentes devido à composição, microestrutura e capacidade de conduzir calor.
Por isso, recomendações de parâmetros devem partir das informações disponíveis para o material e ser ajustadas por meio de testes controlados.
Tabela de referência para seleção
| Material da peça | Ponto principal de atenção | Característica desejável da ferramenta | Aspecto a monitorar |
|---|---|---|---|
| Aço | Equilíbrio entre desgaste e estabilidade | Classe adequada à condição de corte | Desgaste da aresta e temperatura |
| Aço inoxidável | Calor e aderência do material | Geometria de corte adequada | Formação de cavacos e acabamento |
| Ferro fundido | Abrasividade e possíveis interrupções | Boa resistência ao desgaste | Desgaste irregular |
| Alumínio | Formação e evacuação dos cavacos | Aresta afiada e geometria adequada | Material aderido na ferramenta |
| Materiais endurecidos | Elevada exigência sobre a aresta | Solução adequada à dureza e estabilidade | Lascamento e desgaste acelerado |
| Ligas especiais | Temperatura e dificuldade de usinagem | Classe específica para aplicação | Vida útil e integridade da aresta |
Essa comparação demonstra por que a ferramenta não deve ser escolhida somente pelo formato ou pelo preço de aquisição.
Uma ferramenta aparentemente mais econômica pode gerar custo maior caso necessite de trocas frequentes, reduza a velocidade de produção ou cause retrabalho.
Da mesma forma, adquirir uma ferramenta de maior desempenho sem possuir condições de máquina para utilizar seus parâmetros pode não gerar o retorno esperado.
A seleção mais eficiente é aquela que considera o sistema completo: material, máquina, fixação, ferramenta, estratégia e objetivo da operação.
Como os parâmetros de corte influenciam a produtividade?
Utilizar Ferramentas de Metal Duro com parâmetros corretamente definidos é uma das principais formas de melhorar a produtividade da usinagem. Velocidade, avanço, profundidade de corte e rotação precisam trabalhar de maneira coordenada.
Alterar apenas um desses elementos pode modificar temperatura, força de corte, formação de cavacos, acabamento e vida útil.
Velocidade de corte
A velocidade de corte representa a velocidade relativa na região em que a aresta atua sobre a peça.
Ela possui grande influência na produtividade, mas também exerce forte efeito sobre a temperatura e o desgaste.
Quando a velocidade é excessivamente baixa, o potencial da ferramenta pode não ser aproveitado e o tempo de ciclo aumenta. Em determinadas aplicações, condições inadequadamente baixas também podem prejudicar o próprio mecanismo de corte.
Por outro lado, aumentar demais a velocidade pode elevar rapidamente a temperatura e diminuir a vida útil.
Por isso, o melhor resultado costuma estar em uma faixa equilibrada, capaz de oferecer boa produção sem gerar uma frequência excessiva de trocas.
Avanço
O avanço determina quanto a ferramenta progride durante o processo.
No torneamento, pode ser expresso em relação à rotação da peça. No fresamento, frequentemente é analisado considerando o avanço por dente.
Um avanço muito baixo pode aumentar o tempo necessário para produzir a peça e, em algumas condições, provocar maior atrito do que corte efetivo.
Um avanço excessivo aumenta a carga sobre a aresta, podendo causar deformação da peça, piora do acabamento, vibração ou quebra.
O avanço deve ser compatível com geometria da ferramenta, potência disponível, rigidez e acabamento desejado.
Profundidade de corte
A profundidade define quanto material é removido em determinada passada.
Durante o desbaste, aumentar a profundidade pode ser uma estratégia eficiente para diminuir o número total de passes. Porém, isso também aumenta a quantidade de material removida simultaneamente e, consequentemente, as forças envolvidas.
Máquinas com baixa potência ou conjuntos pouco rígidos podem apresentar vibração quando a profundidade é excessiva.
Por outro lado, realizar várias passadas muito leves sem necessidade pode aumentar significativamente o tempo de ciclo.
Rotação da máquina
A rotação está relacionada à velocidade necessária para que a ferramenta execute o corte nas condições planejadas.
O valor adequado depende do diâmetro envolvido e da velocidade de corte desejada. Por isso, copiar diretamente a rotação utilizada em outra ferramenta com diâmetro diferente pode causar problemas.
Também é necessário respeitar os limites do equipamento e da própria ferramenta.
Em centros de usinagem, por exemplo, ferramentas pequenas podem exigir rotações elevadas para atingir determinadas velocidades. A máquina precisa possuir capacidade para operar com estabilidade nessa faixa.
Parâmetros conservadores demais também podem custar caro
É comum associar segurança à utilização permanente de velocidades e avanços baixos.
Entretanto, reduzir excessivamente os parâmetros pode aumentar o custo por peça devido ao tempo maior de ocupação da máquina.
Uma operação que leva dez minutos quando poderia ser executada de maneira estável em sete minutos ocupa aproximadamente 43% mais tempo de máquina para produzir a mesma quantidade.
Em centenas ou milhares de peças, essa diferença se torna significativa.
Por isso, produtividade deve ser avaliada juntamente com estabilidade. O objetivo é identificar parâmetros economicamente adequados, não simplesmente os menores valores possíveis.
O risco do excesso de velocidade
O raciocínio contrário também pode gerar perdas.
Aumentar a velocidade em busca de alguns segundos de economia pode diminuir tanto a vida útil que o número de paradas para troca aumenta.
Se a máquina precisa ser interrompida constantemente, o ganho obtido durante o corte pode desaparecer.
Além disso, uma quebra inesperada pode danificar a peça, o porta-ferramenta ou até outros componentes do equipamento.
Desbaste e acabamento exigem ajustes diferentes
Durante o desbaste, produtividade está muito relacionada à taxa de remoção de material.
No acabamento, entretanto, tolerância e rugosidade passam a ter influência maior. Isso significa que parâmetros adequados para remover grande quantidade de material podem não servir para a última passada.
Separar corretamente as estratégias permite explorar o potencial de cada ferramenta e evita a tentativa de fazer uma única condição atender a objetivos incompatíveis.
Como a geometria da ferramenta interfere no desempenho?
A geometria das Ferramentas de Metal Duro interfere diretamente na maneira como a aresta penetra no material, direciona os cavacos e distribui as forças durante a usinagem.
Mesmo quando duas ferramentas utilizam materiais semelhantes, diferenças de geometria podem gerar comportamentos muito distintos.
Formato da ferramenta
O formato precisa estar relacionado ao tipo de operação e à acessibilidade necessária.
No torneamento, por exemplo, determinados formatos de insertos apresentam arestas mais robustas, enquanto outros favorecem acesso a perfis e regiões de difícil alcance.
Quanto maior a necessidade de criar ângulos, contornos e detalhes, mais atenção deve ser dada ao formato escolhido.
Entretanto, buscar somente acessibilidade pode reduzir a resistência da aresta. Por isso, o formato deve oferecer o melhor compromisso entre acesso, resistência e direção das forças.
A geometria da aresta de corte
A aresta é a região responsável diretamente pela remoção do material.
Uma geometria mais positiva pode diminuir as forças de corte em diversas aplicações e ser interessante quando a peça é delgada, a máquina possui potência limitada ou o material apresenta tendência a aderir.
Por outro lado, aplicações severas podem exigir uma aresta mais reforçada.
A escolha depende da intensidade dos esforços, do tipo de corte e da estabilidade disponível.
Ângulo de ataque e comportamento do corte
Os ângulos existentes na ferramenta interferem na direção do cavaco e no esforço necessário para removê-lo.
Quando a geometria é compatível com o material, a ferramenta tende a cortar com maior estabilidade.
Quando existe incompatibilidade, pode ocorrer aumento de temperatura, pior formação dos cavacos, ruídos, vibração e desgaste irregular.
Por isso, não é recomendável escolher um inserto apenas porque possui as dimensões necessárias para encaixar no porta-ferramenta.
A geometria precisa ser considerada como parte da aplicação.
A função do quebra-cavacos
Durante a usinagem de materiais dúcteis, podem ser formados cavacos longos e contínuos.
Esses cavacos podem se enrolar na ferramenta, atingir a peça, ocupar a área de trabalho ou prejudicar operações automatizadas.
O quebra-cavacos tem a função de ajudar a controlar a formação e o direcionamento desse material removido.
Seu funcionamento depende da combinação entre geometria, avanço e profundidade.
Uma geometria desenvolvida para desbaste, por exemplo, pode apresentar comportamento inadequado quando utilizada com profundidades extremamente pequenas. O inverso também pode ocorrer.
Geometrias para acabamento
No acabamento, existe normalmente uma quantidade menor de material a remover.
A ferramenta precisa proporcionar estabilidade mesmo com profundidades menores e produzir a superfície dentro da especificação desejada.
Raio da ponta, avanço e geometria precisam trabalhar conjuntamente.
Um raio maior pode permitir determinados ganhos, mas também pode elevar forças radiais em algumas situações e favorecer vibrações quando a peça ou a montagem apresenta baixa rigidez.
Geometrias para desbaste
No desbaste, a ferramenta costuma enfrentar cargas maiores.
A geometria deve permitir boa remoção de cavacos e resistência suficiente para suportar avanço e profundidade mais elevados.
A escolha correta ajuda a aumentar a taxa de remoção sem transformar o processo em uma sequência de quebras e trocas.
Geometria e produtividade
O impacto na produtividade pode ser percebido em vários pontos.
Uma geometria inadequada pode obrigar o operador a reduzir parâmetros, aumentar o número de passes ou interromper a produção para remover cavacos.
Uma geometria corretamente escolhida pode favorecer velocidades estáveis, formação previsível dos cavacos e maior regularidade da vida útil.
Dessa forma, produtividade não depende apenas do material que compõe a ferramenta. O desenho da aresta precisa ser compatível com o trabalho que será executado.
Como aumentar a vida útil das Ferramentas de Metal Duro?
Aumentar a vida útil das Ferramentas de Metal Duro não significa utilizar a mesma aresta até sua destruição. O objetivo é obter uma quantidade previsível de peças com qualidade, aproveitando a ferramenta sem elevar o risco de falha inesperada.
Quando a vida útil é estável, torna-se mais fácil programar trocas, calcular custos e manter o ritmo da produção.
Utilize parâmetros compatíveis
O primeiro cuidado é trabalhar dentro de uma condição adequada de velocidade, avanço e profundidade.
Valores excessivos podem acelerar o desgaste. Valores extremamente conservadores, por sua vez, nem sempre representam melhor aproveitamento.
A condição precisa ser determinada observando recomendações técnicas, comportamento real da operação e objetivos produtivos.
O ideal é alterar os parâmetros de maneira controlada, registrando os resultados para compreender o efeito de cada mudança.
Evite impactos desnecessários
Ferramentas duras podem apresentar sensibilidade a determinados impactos.
Entradas bruscas, folgas, interrupções severas, colisões e vibrações podem provocar pequenos lascamentos que evoluem para uma falha completa.
Por isso, programação de trajetórias e estratégia de entrada devem ser consideradas.
No fresamento, por exemplo, a maneira como a ferramenta entra na peça pode alterar consideravelmente a carga sobre a aresta.
Garanta uma boa fixação
Fixação inadequada é uma das causas de instabilidade no processo.
Se a peça se movimenta durante o corte ou se o porta-ferramenta apresenta problemas, a aresta passa a receber cargas variáveis.
Além de reduzir a vida útil, esse comportamento pode gerar diferenças dimensionais entre as peças.
Antes de atribuir uma falha exclusivamente ao inserto, é importante verificar aperto, condições do alojamento, integridade do porta-ferramenta e posicionamento da peça.
Reduza o balanço sempre que possível
Quanto maior a distância entre o ponto de fixação e a região de corte, maior pode ser a tendência de flexão e vibração.
Algumas operações exigem ferramentas longas por causa da geometria da peça, mas o balanço deve ser mantido no menor valor necessário.
Uma montagem mais rígida permite trabalhar com maior estabilidade e pode abrir espaço para parâmetros mais produtivos.
Controle vibrações
Vibração é um sinal importante de que o processo precisa ser analisado.
Além do ruído característico, podem surgir marcas na superfície, desgaste irregular e variação dimensional.
As causas podem incluir balanço excessivo, ferramenta inadequada, fixação deficiente, parâmetros incompatíveis ou baixa rigidez da peça.
Simplesmente reduzir todos os parâmetros pode esconder o problema sem corrigi-lo.
A melhor abordagem é identificar a origem e ajustar o processo.
Utilize refrigeração de maneira adequada
O fluido de corte pode contribuir para resfriamento, lubrificação e retirada de cavacos em determinadas operações.
Entretanto, a forma correta de utilização depende do processo, da ferramenta e do material.
Mais importante do que simplesmente aplicar fluido é garantir que a estratégia utilizada seja compatível com a recomendação para aquela aplicação.
Variações térmicas inadequadas também podem prejudicar determinadas operações, principalmente quando o corte é interrompido.
Faça inspeções periódicas
Inspecionar a aresta permite identificar o desgaste antes da quebra.
A equipe pode observar alterações no acabamento, dimensões, formação dos cavacos, potência exigida ou aparência da ferramenta.
Criar critérios de inspeção reduz a dependência da percepção individual do operador.
Em produções repetitivas, pode ser estabelecida uma frequência baseada em peças produzidas ou tempo efetivo de corte.
Troque a ferramenta no momento correto
Esperar a quebra nem sempre é a forma mais econômica de utilizar a ferramenta.
Uma aresta excessivamente desgastada pode produzir peças fora da especificação e aumentar o risco de danos.
Quando a empresa conhece a vida útil média, pode planejar a troca antes da ocorrência de falhas críticas.
Essa abordagem transforma a manutenção da ferramenta em uma atividade previsível em vez de uma interrupção inesperada.
Quais tipos de desgaste podem reduzir a produtividade?
Observar o desgaste das Ferramentas de Metal Duro é uma das formas mais eficientes de compreender o que acontece dentro do processo de usinagem. A aparência da aresta pode fornecer indícios sobre temperatura, estabilidade, esforços mecânicos e adequação dos parâmetros.
Nem todo desgaste representa um problema. O desgaste progressivo e previsível faz parte da utilização da ferramenta. O que precisa ser evitado são falhas prematuras ou irregulares que impedem o aproveitamento planejado.
Desgaste de flanco
O desgaste de flanco ocorre na região da ferramenta que mantém contato com a superfície recém-usinada.
Com o tempo, essa área pode apresentar uma faixa de desgaste progressiva.
Quando ocorre de maneira uniforme e dentro de um período previsível, pode fazer parte do comportamento normal da ferramenta.
O problema começa quando o desgaste evolui rapidamente e passa a afetar dimensões, acabamento e forças de corte.
Velocidade muito alta, classe inadequada ou material abrasivo podem contribuir para uma evolução acelerada.
Desgaste de cratera
O desgaste de cratera aparece na superfície por onde o cavaco escoa.
O contato contínuo entre cavaco e ferramenta pode produzir desgaste nessa região, especialmente em condições térmicas elevadas.
Quando a cratera se torna excessiva, a resistência da aresta pode diminuir.
O acompanhamento é importante porque uma ferramenta aparentemente intacta vista apenas pela ponta pode estar sofrendo desgaste significativo na superfície de saída.
Lascamento da aresta
O lascamento acontece quando pequenas partes da aresta se desprendem.
Esse comportamento pode estar associado a impactos, vibração, interrupções, instabilidade ou utilização de uma ferramenta que não possui resistência suficiente para aquela condição.
Em alguns casos, pequenos lascamentos se acumulam gradualmente. Em outros, a falha acontece de forma rápida.
Quando o problema é recorrente, apenas trocar o inserto não resolve. É necessário investigar a origem das cargas irregulares.
Quebra da ferramenta
A quebra é uma das ocorrências que mais prejudicam a produtividade porque pode interromper a máquina imediatamente.
Além do custo da ferramenta, existe risco de perda da peça e danos ao sistema de fixação.
As causas podem envolver sobrecarga, colisão, profundidade excessiva, cavaco preso, montagem incorreta ou evolução de um desgaste não identificado.
Em processos automatizados, uma quebra ainda pode afetar operações posteriores caso não seja detectada.
Por isso, a prevenção possui grande importância.
Problemas relacionados à temperatura
Durante a usinagem, uma parcela considerável da energia envolvida transforma-se em calor.
Quando a ferramenta opera fora de uma condição adequada, a temperatura pode contribuir para mecanismos de desgaste mais intensos.
É importante observar que diferentes materiais transferem e concentram calor de maneiras diferentes.
Por isso, uma estratégia que funciona bem para um aço pode não apresentar o mesmo comportamento em outro material.
Desgaste irregular
Quando apenas uma região específica apresenta dano intenso, é importante procurar a causa.
Fixação incorreta do inserto, alojamento danificado, empenamento, variação de sobremetal, interrupção localizada ou vibração podem causar desgaste desigual.
Em fresas com diversos insertos, por exemplo, uma distribuição inadequada pode fazer com que determinadas arestas realizem mais trabalho do que outras.
Isso reduz o aproveitamento do conjunto.
Como o desgaste afeta a qualidade da peça?
Uma ferramenta desgastada pode provocar aumento de rugosidade, alteração dimensional, rebarbas, vibração e modificações na aparência da superfície.
Se a produção continuar sem controle, várias peças podem ser fabricadas fora da especificação antes que o problema seja percebido.
Por isso, controle de qualidade e gerenciamento de ferramentas devem trabalhar juntos.
A identificação de uma tendência dimensional pode indicar que a troca da aresta está próxima.
Como reduzir paradas inesperadas?
O caminho mais eficiente é construir um histórico.
A empresa pode registrar quantas peças cada aresta produz, como ocorre o desgaste e em que momento a qualidade começa a ser afetada.
Após vários ciclos, torna-se possível estabelecer uma faixa segura de utilização.
Esse tipo de controle transforma uma situação aparentemente aleatória em uma variável de produção que pode ser planejada.
Como reduzir o tempo de usinagem com Ferramentas de Metal Duro?
A redução do tempo de ciclo é um dos principais motivos para otimizar a utilização das Ferramentas de Metal Duro. Porém, diminuir o tempo de produção não significa simplesmente aumentar a rotação da máquina.
O ciclo completo precisa ser analisado para descobrir onde realmente existem perdas.
Aumente parâmetros de forma controlada
Se a ferramenta, a peça e a máquina apresentam boa estabilidade, pode existir margem para aumentar determinados parâmetros.
A alteração deve ser realizada gradualmente.
Por exemplo, a empresa pode testar uma condição, registrar o tempo de ciclo e acompanhar a vida útil. Depois, pode realizar outro ajuste e comparar os resultados.
Essa abordagem permite encontrar uma faixa produtiva sem transformar a máquina em um ambiente de testes sem controle.
Reduza o número de passes
Uma oportunidade importante está na quantidade de passadas necessárias para remover o material.
Se uma peça recebe quatro passes leves quando a máquina e a ferramenta possuem capacidade para executar duas passadas estáveis, existe um potencial significativo de redução.
Porém, juntar passes aumenta a carga sobre a ferramenta.
Por isso, potência, torque, fixação e rigidez precisam ser analisados antes de modificar a estratégia.
Utilize ferramentas adequadas ao desbaste
O desbaste geralmente representa uma parcela importante do tempo total quando existe grande volume de material a remover.
Uma ferramenta desenvolvida para esse trabalho pode permitir maior profundidade e avanço do que uma geometria voltada ao acabamento.
Isso reduz o tempo necessário para chegar próximo à dimensão final.
Posteriormente, uma ferramenta específica de acabamento pode executar a última etapa.
Essa divisão permite que cada solução opere na condição para a qual foi projetada.
Melhore a taxa de remoção de material
Em operações de desbaste, um indicador importante é quanto material pode ser retirado por unidade de tempo.
Aumentar a taxa de remoção pode diminuir o ciclo, desde que máquina e ferramenta consigam trabalhar de forma estável.
Não adianta dobrar a remoção durante alguns segundos se a ferramenta passa a quebrar com frequência.
O ganho deve ser sustentável durante a produção.
Evite trocas desnecessárias
Cada troca utiliza tempo da máquina ou do operador.
Em uma produção de grande volume, minutos perdidos repetidamente podem resultar em várias horas ao longo do mês.
Conhecer a vida útil ajuda a organizar as trocas em momentos mais apropriados.
Também é importante avaliar se existem ferramentas excessivamente específicas realizando tarefas que poderiam ser consolidadas, desde que não haja prejuízo à qualidade.
Padronize ferramentas em operações recorrentes
A padronização pode simplificar preparação, programação, estoque e treinamento.
Quando diferentes produtos utilizam famílias compatíveis de ferramentas, a equipe precisa administrar uma quantidade menor de itens.
Isso pode diminuir erros de montagem e facilitar a reposição.
A padronização, entretanto, não deve eliminar ferramentas específicas quando elas proporcionam uma vantagem produtiva relevante.
O objetivo é reduzir variedade desnecessária, não utilizar a mesma ferramenta para qualquer operação.
Planeje a sequência de usinagem
A ordem das operações pode aumentar ou diminuir o tempo total.
É necessário analisar movimentações, trocas, reposicionamentos e quantidade de fixações.
Uma trajetória mais curta e uma sequência bem organizada podem reduzir tempo sem qualquer aumento na velocidade de corte.
Em máquinas CNC, essa revisão é especialmente importante porque segundos economizados em movimentos repetidos podem gerar diferença significativa em grandes lotes.
Reduza tempos improdutivos
Tempo de usinagem não é apenas o período em que a ferramenta está removendo material.
A máquina também pode ficar parada durante medição, preparação, limpeza, busca de ferramentas e correções.
Separar tempo produtivo de tempo improdutivo ajuda a identificar onde atuar.
Uma operação pode estar utilizando excelentes parâmetros de corte e ainda apresentar baixa produtividade devido a preparações demoradas.
Aproveite melhor a máquina CNC
Uma máquina moderna representa um investimento elevado e precisa ser utilizada de maneira eficiente.
Programas bem estruturados, ferramentas adequadas, preparação organizada e parâmetros estáveis ajudam a aumentar o número de peças produzidas por turno.
O objetivo não é manter o equipamento em movimento a qualquer custo, mas aumentar a proporção de tempo em que ele está efetivamente produzindo peças aprovadas.
Como monitorar o desempenho das ferramentas na produção?
O desempenho das Ferramentas de Metal Duro deve ser acompanhado por dados. Quando a empresa depende apenas da percepção de cada operador, torna-se difícil comparar ferramentas, identificar melhorias e descobrir por que determinado lote apresentou resultados diferentes.
Mesmo registros simples podem criar uma base importante para decisões futuras.
Registre a quantidade de peças produzidas
Um dos controles mais básicos é contabilizar quantas peças são produzidas por cada aresta.
Se uma ferramenta costuma produzir 200 peças e começa a apresentar falhas após 120, existe um sinal de alteração no processo.
A mudança pode estar relacionada ao lote do material, máquina, fixação, refrigeração, parâmetro ou ferramenta.
Sem histórico, essa diferença pode passar despercebida.
Acompanhe a vida útil
A vida útil pode ser medida de diferentes formas, dependendo da operação.
Quantidade de peças é uma referência prática em linhas repetitivas. Tempo efetivo de corte também pode ser utilizado quando as peças apresentam ciclos diferentes.
O importante é adotar um critério consistente.
Essa informação permite calcular frequência de troca e estimar o consumo mensal.
Compare o tempo de ciclo
A redução do tempo de ciclo precisa ser comprovada.
Se uma mudança reduz a operação de oito para sete minutos, existe um ganho de um minuto por peça.
Em um lote de 600 unidades, isso representa 600 minutos, ou dez horas de tempo de ciclo.
Entretanto, a análise deve verificar se a nova condição manteve qualidade e vida útil adequadas.
Caso a ferramenta passe a exigir muitas trocas, parte do ganho pode desaparecer.
Registre ocorrências de quebra
Quebras não devem ser registradas apenas como consumo normal.
É importante anotar máquina, operação, ferramenta, quantidade produzida antes da falha e circunstâncias observadas.
Com o tempo, podem surgir padrões.
Talvez determinada quebra aconteça sempre em uma região específica da peça ou depois de determinada quantidade de ciclos.
Essas informações ajudam a direcionar a análise.
Avalie o retrabalho
Produzir rapidamente não representa produtividade quando várias peças precisam voltar à máquina.
O índice de retrabalho precisa fazer parte do acompanhamento.
Mudanças de parâmetros, ferramentas e estratégias devem ser avaliadas também pela quantidade de peças que permanecem dentro das especificações.
Controle acabamento e dimensões
Resultados dimensionais podem revelar tendências de desgaste.
Imagine que determinado diâmetro começa o lote no centro da tolerância e gradualmente se aproxima do limite ao longo das peças.
Esse comportamento pode ser relacionado ao desgaste da ferramenta.
Com dados suficientes, torna-se possível definir correções programadas ou momentos de troca.
O acabamento superficial também pode servir como indicador.
Calcule o custo por peça
O preço da ferramenta não representa sozinho o custo de usinagem.
É necessário considerar quanto ela produz, quanto tempo a máquina permanece ocupada e quantas paradas são necessárias.
Considere duas ferramentas hipotéticas.
A primeira custa menos, mas produz 100 peças antes da troca. A segunda possui preço superior, mas produz 250 peças e permite um ciclo mais curto.
Somente a comparação do custo total permitirá descobrir qual alternativa é mais econômica.
Compare ferramentas de forma estruturada
Testes precisam utilizar critérios semelhantes.
Alterar simultaneamente ferramenta, velocidade, avanço, fixação e programação dificulta descobrir qual mudança gerou o resultado.
Sempre que possível, modifique poucas variáveis por vez.
Registre condição inicial, alteração realizada e resultado obtido.
Indicadores úteis para acompanhamento
Alguns indicadores podem ser aplicados na rotina:
| Indicador | O que demonstra | Como pode ajudar |
|---|---|---|
| Peças por aresta | Vida útil prática | Planejamento das trocas |
| Tempo de ciclo | Velocidade da produção | Comparação de estratégias |
| Quebras por período | Estabilidade do processo | Identificação de falhas recorrentes |
| Índice de retrabalho | Qualidade do processo | Avaliação do custo oculto |
| Custo de ferramenta por peça | Impacto econômico | Comparação entre soluções |
| Tempo de máquina parada | Perdas do processo | Identificação de oportunidades |
| Peças aprovadas por turno | Produtividade final | Avaliação global da operação |
O acompanhamento contínuo permite substituir decisões baseadas somente em impressão por comparações objetivas.
Como criar uma estratégia para aumentar a produtividade na usinagem?
Uma estratégia eficiente para utilizar Ferramentas de Metal Duro deve considerar todo o processo produtivo. Aumentar apenas a velocidade de uma ferramenta pode trazer um ganho pontual, mas dificilmente resolverá problemas estruturais relacionados a planejamento, fixação, programação e controle.
O ideal é trabalhar por etapas.
Comece analisando o processo atual
Antes de modificar qualquer condição, é necessário conhecer o cenário inicial.
Registre tempo de ciclo, quantidade de peças produzidas por ferramenta, número de trocas, parâmetros atuais, índice de retrabalho e principais problemas observados.
Esse cenário servirá como referência.
Sem um ponto inicial, fica difícil comprovar se determinada mudança realmente aumentou a produtividade.
Identifique os gargalos
Nem sempre a operação mais lenta possui o maior potencial de ganho.
O gargalo é a etapa que limita a capacidade do processo como um todo.
Imagine uma linha em que o torneamento produz 30 peças por hora, mas uma etapa posterior consegue processar apenas 15.
Aumentar o torneamento para 35 peças por hora pode simplesmente aumentar o estoque intermediário.
A melhoria deve considerar o fluxo completo.
Dentro da própria usinagem também existem gargalos relacionados a troca, medição, preparação e disponibilidade de ferramentas.
Avalie as ferramentas utilizadas
Verifique se cada ferramenta é adequada ao material e à operação.
Uma solução escolhida anos atrás pode continuar sendo utilizada apenas porque sempre funcionou.
Isso não significa que continua sendo a alternativa mais eficiente para o volume atual, máquina disponível e objetivo produtivo.
Compare geometrias, classes e configurações compatíveis com a aplicação.
Revise velocidade, avanço e profundidade
Depois de garantir que ferramenta e montagem estão corretas, revise os parâmetros.
Procure identificar condições excessivamente conservadoras ou valores que estão provocando desgaste anormal.
As alterações devem respeitar recomendações técnicas e ser feitas progressivamente.
Registre cada teste para evitar retornar repetidamente a condições que já foram avaliadas.
Padronize parâmetros aprovados
Quando uma condição apresenta bons resultados, ela deve ser documentada.
Se cada operador utiliza uma velocidade diferente, a empresa não possui um processo padronizado.
A documentação pode incluir ferramenta, classe, geometria, avanço, velocidade, profundidade, refrigeração, quantidade esperada de peças e critérios de troca.
Essa padronização facilita treinamento e investigação quando aparecem desvios.
Monitore a vida útil
Uma ferramenta que produz entre 190 e 210 peças por aresta oferece um comportamento mais previsível do que outra que produz algumas vezes 300 e outras vezes apenas 70.
A previsibilidade possui grande valor em ambientes produtivos.
Ela permite planejar estoque de ferramentas, trocas e capacidade.
Quando existe grande variação, é necessário investigar o que está mudando entre os ciclos.
Treine os operadores
Mesmo processos automatizados dependem das pessoas responsáveis por preparação, inspeção e ajustes.
Os operadores precisam saber identificar sinais de desgaste, vibração, formação inadequada de cavacos e problemas de fixação.
Também precisam compreender por que determinados parâmetros foram definidos.
Quando existe conhecimento do processo, diminui a tendência de realizar alterações aleatórias em resposta a qualquer problema.
Registre resultados dos testes
Cada teste deveria responder uma pergunta.
O novo avanço reduziu o ciclo sem aumentar o desgaste?
A nova geometria melhorou a formação dos cavacos?
A alteração da profundidade permitiu eliminar uma passada?
A nova classe aumentou a quantidade de peças por aresta?
Se a pergunta não pode ser respondida porque nada foi registrado, o teste perde boa parte do seu valor.
Compare produtividade antes e depois
O resultado precisa ser medido utilizando indicadores equivalentes.
Considere uma operação inicialmente com ciclo de seis minutos e vida útil de 150 peças.
Após os ajustes, o ciclo cai para cinco minutos e a vida útil permanece próxima de 150 peças.
Existe um ganho bastante claro.
Mas se o ciclo cair para quatro minutos enquanto a vida útil despenca para 30 peças e as paradas aumentam, uma análise completa será necessária para determinar se a nova condição é realmente vantajosa.
Busque equilíbrio entre velocidade e custo
A maior velocidade de corte possível raramente deve ser considerada isoladamente como objetivo final.
Uma empresa precisa produzir peças aprovadas com custo competitivo e previsibilidade.
Isso envolve tempo de máquina, ferramentas, mão de obra, energia, preparação, inspeção e perdas.
Em muitos casos, o melhor ponto produtivo é aquele em que a máquina trabalha rapidamente, mas ainda mantém uma vida útil suficiente para evitar excesso de interrupções.
Transforme melhoria em processo contínuo
A produtividade não deve ser analisada apenas quando existe um problema.
Novos materiais, lotes, ferramentas, máquinas e demandas podem alterar as condições de produção.
Criar uma rotina de análise permite identificar oportunidades continuamente.
Uma pequena economia de dez segundos pode parecer irrelevante em uma peça isolada. Em uma produção anual de dezenas de milhares de unidades, entretanto, pode representar muitas horas de máquina.
Da mesma forma, aumentar a vida de uma aresta em apenas alguns pontos percentuais pode gerar uma redução significativa de consumo ao longo do ano.
O objetivo é desenvolver um processo no qual ferramenta, máquina e estratégia trabalham de maneira integrada.
Conclusão
As Ferramentas de Metal Duro desempenham um papel importante na busca por processos de usinagem mais rápidos, previsíveis e produtivos. Sua aplicação pode abranger torneamento, fresamento, furação, mandrilamento, rosqueamento, desbaste e acabamento, atendendo a diferentes necessidades da indústria.
Entretanto, produtividade não depende apenas da utilização de uma ferramenta resistente ou do aumento da rotação da máquina. Os melhores resultados aparecem quando material da peça, geometria, classe da ferramenta, velocidade de corte, avanço, profundidade, rigidez e estratégia são analisados em conjunto.
A escolha incorreta pode causar desgaste prematuro, vibração, quebra, problemas dimensionais e aumento do retrabalho. Em contrapartida, uma aplicação corretamente dimensionada permite reduzir tempos de ciclo, melhorar a formação dos cavacos, aumentar a previsibilidade da vida útil e utilizar melhor a capacidade dos equipamentos.
O acompanhamento dos indicadores também é essencial. Quantidade de peças por aresta, tempo de ciclo, índice de quebra, retrabalho, custo por peça e tempo de máquina parada fornecem informações valiosas para identificar oportunidades de melhoria.
Em vez de esperar que uma ferramenta apresente uma falha para então buscar uma solução, a indústria pode utilizar dados históricos para programar trocas, comparar estratégias e ajustar continuamente a produção.
Dessa forma, aumentar a produtividade significa encontrar equilíbrio. A operação precisa remover material com velocidade suficiente para aproveitar a capacidade da máquina, mas também deve preservar estabilidade, qualidade e vida útil compatíveis com os objetivos da empresa.
Quando esse equilíbrio é acompanhado continuamente, as ferramentas deixam de ser apenas itens de consumo e passam a fazer parte de uma estratégia de produção capaz de reduzir desperdícios, diminuir paradas e aumentar a quantidade de peças aprovadas produzidas em cada período.