O torneamento está entre os processos de usinagem mais utilizados na indústria para produzir peças cilíndricas, eixos, buchas, pinos, componentes mecânicos e diferentes geometrias que exigem precisão dimensional. Durante o processo, a peça gira enquanto uma ferramenta de corte remove o material de maneira controlada. Para que essa operação apresente estabilidade, produtividade e qualidade, a escolha da ferramenta utilizada possui grande importância.
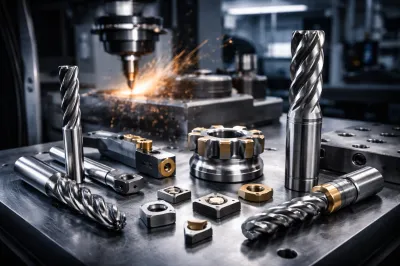
As Ferramentas de Metal Duro são amplamente utilizadas no torneamento devido à combinação entre dureza, resistência ao desgaste e capacidade de trabalhar em condições de corte mais exigentes. Elas podem ser encontradas em diferentes formatos, classes, geometrias e configurações, permitindo atender desde operações leves de acabamento até desbastes com maior remoção de material.
Entretanto, escolher uma ferramenta apenas pelo formato ou pelo preço pode provocar problemas. Material da peça, tipo de operação, estabilidade da máquina, velocidade de corte, avanço, profundidade, raio de ponta, quebra-cavaco e condições de refrigeração precisam ser analisados em conjunto.
Uma pastilha inadequada pode apresentar desgaste acelerado, lascamentos, vibração, acabamento irregular ou baixa vida útil. Por outro lado, uma escolha compatível com a operação pode contribuir para maior previsibilidade do processo, redução de paradas e melhor aproveitamento das arestas de corte.
Por isso, entender como funcionam as diferentes opções disponíveis é fundamental. Ao longo deste conteúdo serão apresentados os principais critérios para selecionar ferramentas para torneamento de acordo com material, operação e condições reais de usinagem.
O que são Ferramentas de Metal Duro para Torneamento?
As Ferramentas de Metal Duro destinadas ao torneamento são desenvolvidas para remover material enquanto a peça gira em torno do próprio eixo. Em muitas aplicações industriais, o elemento responsável efetivamente pelo corte é uma pastilha de metal duro instalada em um porta-ferramentas adequado.
O que caracteriza o metal duro?
O metal duro é um material utilizado na fabricação de ferramentas de corte devido principalmente à sua elevada dureza e resistência ao desgaste. Sua estrutura normalmente combina partículas extremamente duras com um material ligante, formando um conjunto capaz de suportar esforços mecânicos e temperaturas geradas durante a usinagem.
Uma das características mais importantes é a capacidade de manter a aresta de corte trabalhando mesmo em situações nas quais ferramentas de materiais menos resistentes apresentariam desgaste mais rapidamente.
Isso não significa, entretanto, que toda ferramenta de metal duro seja igual. Composição, tamanho dos grãos, revestimentos, geometria e preparação da aresta podem variar significativamente.
Essas diferenças fazem com que determinadas ferramentas apresentem melhor comportamento em condições estáveis e velocidades elevadas, enquanto outras sejam desenvolvidas para suportar interrupções, vibrações ou situações com maior risco de impacto.
Por que o metal duro é utilizado no torneamento?
Durante o torneamento ocorre contato intenso entre peça, cavaco e aresta da ferramenta. Esse contato gera forças e calor, especialmente quando são utilizadas velocidades maiores ou quando grandes volumes de material precisam ser removidos.
Uma ferramenta adequada deve resistir a essas condições sem perder rapidamente sua geometria.
A utilização do metal duro permite combinar produtividade e vida útil, desde que os parâmetros estejam de acordo com o material e a operação. Essa característica torna o material bastante utilizado tanto em máquinas convencionais quanto em tornos CNC e células automatizadas.
No ambiente industrial, a previsibilidade também é importante. Não basta uma ferramenta conseguir produzir uma peça corretamente. Em produções seriadas, é necessário buscar repetibilidade durante dezenas, centenas ou milhares de ciclos.
Pastilha intercambiável ou ferramenta inteiriça?
No torneamento, as pastilhas intercambiáveis são muito comuns. Elas possuem arestas de corte e são fixadas em porta-ferramentas específicos. Quando uma aresta chega ao limite de utilização, dependendo do modelo, a pastilha pode ser reposicionada para utilizar outra aresta disponível.
Esse sistema facilita a substituição e reduz a necessidade de trocar todo o conjunto.
Ferramentas inteiriças também podem ser utilizadas em aplicações específicas, principalmente quando a geometria, dimensão da operação ou necessidade de acesso exige uma solução diferente.
Para escolher entre essas possibilidades, é necessário avaliar espaço disponível, diâmetro da peça, tipo de perfil, estabilidade e quantidade produzida.
Aplicações no torno
O metal duro pode participar de praticamente todas as etapas de uma operação de torneamento, incluindo:
-
torneamento externo;
-
torneamento interno;
-
faceamento;
-
perfilamento;
-
desbaste;
-
acabamento;
-
abertura de canais;
-
sangramento;
-
corte;
-
rosqueamento.
Cada aplicação cria esforços diferentes sobre a aresta. Por isso, a ferramenta utilizada para remover grande quantidade de material não necessariamente será a melhor opção para obter uma superfície final de alta qualidade.
O primeiro passo para uma escolha correta é compreender o que será usinado e qual resultado precisa ser obtido.
Quais são os principais tipos de Ferramentas de Metal Duro para Torneamento?
As Ferramentas de Metal Duro utilizadas no torneamento podem apresentar diferentes configurações, e conhecer essas opções ajuda a evitar a escolha de uma ferramenta incompatível com a operação.
Um mesmo componente pode exigir mais de uma ferramenta durante sua fabricação. Uma peça pode passar, por exemplo, por desbaste externo, faceamento, acabamento, canal e rosqueamento antes de ser concluída.
Pastilhas intercambiáveis
As pastilhas são componentes de corte instalados em porta-ferramentas. Existem diversos formatos, tamanhos, espessuras, raios de ponta e geometrias.
Uma das vantagens desse sistema é a possibilidade de trocar somente o elemento de corte quando necessário.
Dependendo do formato, uma pastilha pode oferecer várias arestas utilizáveis. Isso ajuda a aproveitar melhor o componente antes de seu descarte.
Porém, a quantidade de arestas não deve ser considerada isoladamente. O formato da pastilha influencia:
-
resistência da aresta;
-
capacidade de acesso;
-
direção do corte;
-
perfil que pode ser produzido;
-
estabilidade;
-
esforço sobre a peça;
-
possibilidade de utilização em operações específicas.
Porta-ferramentas
O porta-ferramentas posiciona e fixa a pastilha em relação à peça. Seu papel é essencial para a estabilidade do conjunto.
Mesmo uma pastilha corretamente selecionada pode apresentar comportamento insatisfatório quando instalada em um suporte inadequado, com fixação deficiente ou balanço excessivo.
No torneamento externo, procura-se trabalhar com um conjunto rígido e bem fixado. Em operações internas, a dificuldade pode ser maior porque a barra precisa entrar em furos ou cavidades, aumentando a possibilidade de vibração.
Por isso, sempre que possível, é importante utilizar o menor balanço compatível com a operação.
Ferramentas para torneamento externo
São utilizadas para usinar a parte externa de peças cilíndricas ou com perfis variados.
Entre suas aplicações estão:
-
redução de diâmetro;
-
criação de degraus;
-
produção de cones;
-
perfilamento;
-
desbaste;
-
acabamento.
A escolha depende da direção do avanço, espaço disponível e formato que será produzido.
Ferramentas para torneamento interno
O torneamento interno é realizado em furos e cavidades.
Nesse caso, rigidez e controle de vibração são especialmente importantes. Como a ferramenta fica parcialmente inserida na peça, comprimentos elevados podem tornar o sistema menos estável.
A seleção deve considerar diâmetro mínimo de entrada, profundidade, balanço e espaço necessário para evacuação dos cavacos.
Ferramentas para faceamento
O faceamento é empregado para produzir ou corrigir uma superfície perpendicular ao eixo de rotação.
A operação pode ser utilizada para ajustar o comprimento da peça, preparar uma face de referência ou produzir o acabamento final.
A geometria precisa permitir que a ferramenta percorra a face sem provocar interferências.
Ferramentas para canais e corte
Ferramentas estreitas são utilizadas para produzir canais ou separar uma peça da barra.
Nessas operações, a evacuação do cavaco e a aplicação adequada de fluido de corte podem ter grande influência.
Como a ferramenta penetra radialmente, uma fixação rígida ajuda a evitar desvios e vibrações.
Ferramentas para rosqueamento
O torneamento de roscas exige geometria correspondente ao perfil que será produzido.
Passo, ângulo, sentido da rosca, diâmetro e tipo de perfil precisam ser considerados antes da seleção.
A utilização de uma ferramenta incompatível pode gerar problemas dimensionais ou impedir a formação correta do perfil.
Portanto, conhecer os diferentes tipos de ferramentas não serve apenas para ampliar as opções disponíveis. Essa identificação permite associar cada geometria ao trabalho que ela realmente precisa executar.
Como o material da peça influencia a escolha da ferramenta?
A escolha das Ferramentas de Metal Duro começa pela correta identificação do material da peça. Materiais diferentes apresentam comportamentos distintos durante a formação do cavaco e, consequentemente, impõem exigências diferentes à ferramenta.
Dureza, resistência mecânica, abrasividade, tendência de aderência, condutividade térmica e condição superficial podem modificar significativamente a forma como uma peça precisa ser usinada.
Aços
Os aços formam um grupo extremamente amplo.
Dentro dele podem existir grandes diferenças relacionadas a:
-
composição;
-
dureza;
-
tratamento térmico;
-
quantidade de elementos de liga;
-
condição da superfície;
-
resistência mecânica.
Um aço de baixo carbono em condição comum não apresenta necessariamente o mesmo comportamento de um aço-liga mais resistente.
Por esse motivo, identificar apenas que a peça é feita de “aço” muitas vezes não é suficiente. Quanto mais precisa for a informação sobre o material, mais adequada poderá ser a seleção da classe e dos parâmetros.
No torneamento de aço, é comum buscar equilíbrio entre resistência ao desgaste e segurança da aresta.
Aço inoxidável
Os aços inoxidáveis podem exigir atenção especial devido às características de formação do cavaco, geração de calor e comportamento durante o corte.
Dependendo da liga e da condição, pode ocorrer maior tendência de aderência na região da aresta. Uma geometria adequada e condições de corte coerentes ajudam a manter o processo mais estável.
Também é importante evitar situações nas quais a ferramenta apenas esfregue a superfície sem cortar adequadamente, pois isso pode prejudicar o processo e acelerar o desgaste.
Ferro fundido
O ferro fundido apresenta características diferentes do aço. Dependendo do tipo de ferro fundido, a abrasividade pode ser um fator relevante.
A ferramenta deve possuir resistência ao desgaste compatível com as condições de trabalho.
Peças fundidas também podem apresentar superfícies brutas, variações e interrupções que precisam ser consideradas durante a escolha.
Se a aresta enfrentar impactos frequentes, selecionar uma solução excessivamente focada apenas em dureza pode aumentar o risco de lascamento.
Alumínio e metais não ferrosos
O alumínio é amplamente usinado na indústria devido à sua baixa densidade e utilização em componentes automotivos, máquinas, equipamentos, estruturas e várias outras aplicações.
No torneamento de alumínio, normalmente se busca uma aresta capaz de produzir corte eficiente e bom acabamento, reduzindo problemas relacionados à aderência do material.
Existem diferentes ligas de alumínio, portanto os parâmetros não devem ser tratados como universais.
Outros metais não ferrosos também precisam ser avaliados segundo suas características específicas.
Materiais endurecidos
Peças endurecidas representam condições mais severas para a aresta.
A dureza elevada pode provocar desgaste rapidamente quando a ferramenta não é apropriada.
Além disso, estabilidade do torno, fixação da peça e estado do conjunto passam a ter ainda mais importância.
Em determinados níveis de dureza e aplicações, outros materiais de ferramenta podem ser considerados além do metal duro. A escolha deve ser realizada conforme o processo real.
Ligas resistentes ao calor
Algumas ligas utilizadas em setores como energia e indústria aeroespacial mantêm elevada resistência mesmo em altas temperaturas.
Essa característica, desejável no componente final, pode tornar sua usinagem mais exigente.
A concentração de calor próxima à aresta e as forças envolvidas exigem atenção à classe, geometria e parâmetros.
Identificação correta antes da usinagem
Antes de definir uma pastilha, é recomendável responder perguntas como:
-
Qual é o material exato da peça?
-
Existe tratamento térmico?
-
Qual é a dureza aproximada?
-
A superfície é laminada, forjada, fundida ou previamente usinada?
-
Existem interrupções?
-
Há variações de sobremetal?
-
A operação será contínua ou instável?
-
O objetivo é desbaste ou acabamento?
Essas informações reduzem a quantidade de tentativas durante a preparação do processo.
Em vez de selecionar uma ferramenta genérica e depois tentar corrigir os problemas somente alterando velocidade e avanço, é mais eficiente começar com uma solução compatível com o material e com o tipo de corte.
Como escolher a pastilha de metal duro para torneamento?
Ao trabalhar com Ferramentas de Metal Duro, a seleção da pastilha influencia diretamente a estabilidade, o acabamento e a capacidade de remoção de material. Existem diferentes formatos e geometrias porque cada operação apresenta necessidades específicas.
Não existe uma única pastilha ideal para todos os trabalhos.
Formato da pastilha
O formato interfere principalmente na resistência da aresta e na acessibilidade.
Geometrias com ângulos mais robustos normalmente oferecem maior resistência, mas podem limitar o acesso a determinados perfis.
Geometrias mais agudas conseguem alcançar regiões específicas e produzir contornos mais detalhados, porém podem apresentar menor resistência mecânica em operações severas.
Por isso, uma peça simples e com grandes passes de desbaste pode utilizar uma geometria diferente daquela necessária para produzir perfis complexos.
Tamanho e espessura
O tamanho deve ser escolhido considerando principalmente:
-
profundidade de corte;
-
potência disponível;
-
espaço;
-
tipo de porta-ferramentas;
-
esforço esperado.
Pastilhas maiores podem ser apropriadas para operações mais pesadas, mas não são automaticamente melhores.
Utilizar uma solução muito grande em uma operação leve pode aumentar custo e limitar acesso sem proporcionar benefício real.
A espessura também participa da resistência do conjunto e precisa ser compatível com o alojamento do porta-ferramentas.
Raio de ponta
O raio localizado na ponta da pastilha influencia acabamento e resistência.
Um raio maior pode oferecer aresta mais robusta e permitir certas condições de avanço, mas também aumenta as forças radiais e pode favorecer vibrações quando o sistema apresenta pouca rigidez.
Um raio menor tende a reduzir determinadas forças e pode ser interessante para acabamento ou peças mais delicadas, porém suporta menos esforço em situações pesadas.
Assim, o raio precisa ser escolhido considerando:
-
acabamento desejado;
-
avanço;
-
estabilidade;
-
profundidade;
-
geometria da peça.
Geometria positiva e negativa
As geometrias positivas apresentam ângulo que tende a facilitar o corte e reduzir forças.
Podem ser úteis em máquinas com menor potência, peças menos rígidas, operações internas ou situações nas quais é desejável realizar um corte mais leve.
As pastilhas negativas podem oferecer arestas mais robustas e, dependendo do formato, maior aproveitamento de arestas.
São frequentemente associadas a condições estáveis e operações que exigem resistência mecânica elevada.
Entretanto, positivo ou negativo não deve ser interpretado como melhor ou pior. São características que precisam ser relacionadas à necessidade do processo.
Quebra-cavaco
O quebra-cavaco é uma característica importante da geometria da pastilha.
Sua função está relacionada ao controle da forma e do comportamento do cavaco durante a usinagem.
Cavacos excessivamente longos podem:
-
enrolar na peça;
-
atingir a ferramenta;
-
interferir no processo;
-
dificultar a automação;
-
prejudicar a segurança operacional.
Diferentes geometrias de quebra-cavaco são desenvolvidas para faixas distintas de avanço e profundidade.
Uma geometria destinada ao acabamento pode não controlar corretamente o cavaco quando utilizada em desbaste pesado.
Da mesma forma, um quebra-cavaco robusto de desbaste pode não apresentar o comportamento esperado em passes extremamente leves.
Desbaste
No desbaste, o objetivo principal é remover quantidade significativa de material.
A ferramenta geralmente precisa lidar com:
-
profundidades maiores;
-
avanços superiores;
-
forças elevadas;
-
variações de sobremetal;
-
maior volume de cavacos.
É importante utilizar uma aresta suficientemente robusta para suportar essas condições.
Semiacabamento
O semiacabamento funciona como uma condição intermediária.
A ferramenta precisa oferecer bom equilíbrio entre capacidade de remoção e qualidade superficial.
Essa etapa pode ser utilizada para preparar a peça para uma operação final com menor sobremetal.
Acabamento
No acabamento, o objetivo é atingir dimensões, tolerâncias e qualidade superficial.
Os passes são normalmente menores, tornando importante escolher uma geometria capaz de trabalhar adequadamente com baixas profundidades e avanços compatíveis.
A seleção correta deve ser feita olhando o conjunto da aplicação. Formato, raio, classe e quebra-cavaco precisam trabalhar em conjunto, e não como características isoladas.
Como escolher a classe do metal duro corretamente?
A classe é um dos elementos centrais na seleção de Ferramentas de Metal Duro. Mesmo quando duas pastilhas possuem exatamente o mesmo formato, elas podem apresentar desempenhos diferentes caso tenham substratos, revestimentos ou preparações de aresta distintos.
O que significa classe da ferramenta?
A classe representa uma combinação de características desenvolvidas para determinadas condições de usinagem.
Ela pode envolver fatores como:
-
composição do substrato;
-
granulometria;
-
tipo de revestimento;
-
espessura do revestimento;
-
preparação da aresta;
-
equilíbrio entre dureza e tenacidade.
Esses elementos influenciam a maneira como a ferramenta reage ao calor, abrasão, impacto e esforços mecânicos.
Dureza e tenacidade
Uma das principais relações na escolha é o equilíbrio entre resistência ao desgaste e capacidade de suportar impactos.
Em condições muito estáveis, pode ser interessante utilizar uma classe com elevada resistência ao desgaste para buscar maior vida útil em velocidades adequadas.
Quando existem interrupções, vibrações ou variação significativa de sobremetal, pode ser necessário priorizar maior segurança de aresta.
Esse equilíbrio explica por que simplesmente escolher “a classe mais dura” não é uma solução universal.
Uma ferramenta muito resistente ao desgaste, mas inadequada ao nível de impacto da operação, pode lascar ou quebrar antes de aproveitar seu potencial.
Classe conforme o material
Fabricantes organizam suas recomendações de acordo com grupos de materiais e condições de trabalho.
Na prática, o primeiro filtro deve ser o material da peça.
Depois disso, são observados fatores como:
-
corte contínuo ou interrompido;
-
estabilidade;
-
velocidade;
-
avanço;
-
presença de superfície bruta;
-
dureza da peça;
-
refrigeração;
-
objetivo da operação.
Revestimentos
Muitas pastilhas recebem revestimentos desenvolvidos para aumentar sua capacidade de trabalhar em condições específicas.
O revestimento pode contribuir para:
-
resistência ao desgaste;
-
redução dos efeitos da temperatura;
-
proteção do substrato;
-
maior estabilidade da aresta;
-
aumento da faixa de aplicação.
Entretanto, revestimento não elimina a necessidade de selecionar parâmetros corretos.
Mesmo uma pastilha tecnologicamente avançada pode ter baixa vida útil quando aplicada fora da faixa recomendada.
Condições estáveis
Uma condição estável ocorre quando máquina, peça, fixação e ferramenta apresentam rigidez suficiente e o corte não sofre impactos relevantes.
Nessas situações, existe maior liberdade para trabalhar buscando produtividade e resistência ao desgaste.
Exemplos podem incluir peças bem fixadas, pequeno balanço e sobremetal uniforme.
Condições instáveis
Operações instáveis podem envolver:
-
peça longa e pouco apoiada;
-
balanço elevado;
-
superfície interrompida;
-
crostas;
-
sobremetal irregular;
-
fixação limitada;
-
máquina com menor rigidez.
Nesses casos, aumentar a segurança da aresta pode ser mais importante do que buscar somente máxima velocidade.
Como evitar escolha inadequada
Uma sequência prática para selecionar a classe é:
identificar o material, verificar a condição da operação, definir o tipo de usinagem, consultar a faixa recomendada e iniciar os testes próximos dos valores indicados para a aplicação.
Depois, o comportamento do desgaste deve ser acompanhado.
Se a ferramenta apresentar desgaste previsível e uniforme, o processo pode estar próximo de uma condição adequada.
Quando ocorrem quebras repentinas, lascamentos ou vida extremamente irregular, é necessário investigar se a classe possui tenacidade suficiente e se existem problemas de estabilidade.
A melhor classe não é necessariamente aquela que dura mais minutos isoladamente. Em produção, também devem ser avaliados tempo de ciclo, confiabilidade, qualidade das peças e custo por componente produzido.
Quais parâmetros de corte devem ser considerados no torneamento?
Depois da escolha das Ferramentas de Metal Duro, os parâmetros de corte precisam ser definidos de maneira compatível com a peça e a ferramenta. Essa etapa possui grande influência sobre produtividade, formação do cavaco, temperatura, acabamento e vida útil.
Velocidade, rotação, avanço e profundidade de corte estão relacionados. Alterar um parâmetro pode modificar o comportamento de todo o processo.
Velocidade de corte
A velocidade de corte representa a velocidade relativa entre a aresta e a superfície da peça.
Ela normalmente é determinada considerando:
-
material;
-
classe da ferramenta;
-
dureza;
-
operação;
-
refrigeração;
-
estabilidade.
Valores excessivamente elevados podem acelerar determinados mecanismos de desgaste e aumentar a temperatura.
Valores muito baixos também podem criar condições indesejadas dependendo do material e da geometria.
Por isso, recomenda-se utilizar os dados fornecidos para a ferramenta como referência inicial e realizar ajustes conforme o resultado real.
Rotação da peça
No torno, a rotação precisa estar relacionada ao diâmetro da região que está sendo usinada e à velocidade de corte escolhida.
Como o diâmetro interfere na velocidade periférica, duas peças de tamanhos diferentes não necessariamente utilizam a mesma rotação para alcançar condições equivalentes.
Em operações de faceamento, o diâmetro varia durante o deslocamento da ferramenta, o que pode exigir estratégias específicas de controle de rotação em máquinas CNC.
Avanço
O avanço indica quanto a ferramenta se desloca durante o movimento da peça.
Ele influencia:
-
espessura do cavaco;
-
produtividade;
-
forças;
-
acabamento;
-
funcionamento do quebra-cavaco.
No acabamento, avanços menores podem contribuir para melhorar a superfície, desde que permaneçam dentro de condições adequadas para a geometria.
No desbaste, valores maiores podem elevar a taxa de remoção, mas também aumentam a solicitação sobre a ferramenta e a máquina.
Profundidade de corte
A profundidade representa quanto material é removido radialmente em um passe de torneamento externo.
Passes mais profundos aumentam a seção de material removido e as forças envolvidas.
Antes de aumentá-la, é necessário verificar:
-
potência;
-
rigidez;
-
fixação;
-
capacidade da pastilha;
-
quebra-cavaco;
-
quantidade de sobremetal.
Em acabamento, profundidades muito pequenas também precisam ser avaliadas, porque a aresta deve efetivamente cortar o material em vez de apenas exercer atrito sobre a superfície.
Relação entre velocidade, avanço e profundidade
Um erro frequente consiste em alterar todos os parâmetros ao mesmo tempo quando surge um problema.
Isso dificulta identificar qual mudança realmente melhorou ou piorou o processo.
A otimização deve ocorrer de maneira controlada.
Se o objetivo for aumentar produtividade, por exemplo, é possível avaliar qual parâmetro pode ser ajustado dentro dos limites da ferramenta, máquina, peça e acabamento necessário.
Parâmetros e seus principais efeitos
| Parâmetro | Principal influência no processo |
|---|---|
| Velocidade de corte | Temperatura, produtividade e desgaste |
| Rotação | Velocidade periférica da peça |
| Avanço | Formação do cavaco, acabamento e produtividade |
| Profundidade de corte | Volume removido e forças de usinagem |
| Raio de ponta | Acabamento, resistência e estabilidade |
| Refrigeração | Controle térmico e auxílio na região de corte |
| Balanço da ferramenta | Rigidez e tendência à vibração |
| Fixação da peça | Estabilidade e precisão |
Desbaste e acabamento exigem parâmetros diferentes
No desbaste, normalmente existe interesse em remover material de maneira eficiente.
Já no acabamento, a atenção está concentrada em:
-
dimensão final;
-
rugosidade;
-
estabilidade;
-
repetibilidade;
-
controle de deformações.
Utilizar exatamente os mesmos parâmetros em ambas as etapas raramente é a melhor estratégia.
Dados do fabricante como ponto de partida
Os valores recomendados para uma pastilha são uma referência importante, mas devem ser relacionados às condições reais da máquina.
Uma aplicação pode exigir ajustes porque existem diferenças em:
-
potência;
-
rigidez;
-
estado da máquina;
-
fixação;
-
lote do material;
-
refrigeração;
-
geometria da peça.
Por isso, os parâmetros iniciais devem ser acompanhados por observação do cavaco, acabamento, ruído, dimensional e padrão de desgaste.
Como o tipo de operação interfere na escolha da ferramenta?
As Ferramentas de Metal Duro precisam ser escolhidas considerando exatamente o movimento que será realizado. Torneamento não é uma operação única: existem diferentes trajetórias, perfis e condições de contato entre ferramenta e peça.
Torneamento externo
É uma das operações mais conhecidas.
A ferramenta trabalha na superfície externa para reduzir diâmetros ou criar formas.
Pode ser realizada em desbaste ou acabamento.
No desbaste externo, resistência da aresta e capacidade de controlar o cavaco são prioridades.
No acabamento, passam a ter grande importância:
-
raio de ponta;
-
avanço;
-
geometria;
-
estabilidade;
-
estado da aresta.
Torneamento interno
No torneamento de diâmetros internos, a ferramenta entra em um furo existente para ampliar, corrigir ou finalizar sua superfície.
A dificuldade aumenta à medida que cresce o comprimento necessário de entrada.
Uma barra muito longa pode flexionar e vibrar.
Os sintomas mais comuns de instabilidade interna incluem:
-
ruído;
-
marcas repetitivas;
-
variação dimensional;
-
acabamento irregular;
-
desgaste localizado da pastilha.
Sempre que possível, deve-se reduzir o balanço e aumentar a rigidez do conjunto.
Faceamento
No faceamento, a ferramenta percorre a face da peça.
É necessário verificar a direção do movimento e o ângulo do porta-ferramentas para garantir acesso adequado.
Essa operação pode ocorrer como preparação inicial ou como acabamento final.
Perfilamento
O perfilamento envolve a criação de curvas, raios, ângulos e diferentes contornos.
Nesse caso, acessibilidade é fundamental.
Uma pastilha muito robusta, mas com formato incompatível, pode não conseguir produzir determinadas regiões sem interferência.
Geometrias com ângulos menores oferecem maior acesso, embora seja necessário considerar sua resistência.
Canais
Na abertura de canais, a ferramenta possui largura adequada à característica que precisa ser produzida.
Podem existir canais externos, internos ou frontais.
É importante observar:
-
largura;
-
profundidade;
-
raio;
-
tolerância;
-
evacuação do cavaco.
Canais profundos e estreitos podem apresentar dificuldades adicionais relacionadas à refrigeração e à saída dos cavacos.
Corte ou sangramento
O corte é utilizado para separar uma peça da barra ou criar uma divisão profunda.
À medida que a ferramenta entra, existe maior contato com as laterais do canal.
Uma montagem alinhada e estável reduz o risco de esforços inadequados.
Rosqueamento
A rosca exige uma pastilha com perfil e passo apropriados.
Também devem ser definidos:
-
número de passes;
-
estratégia de entrada;
-
velocidade;
-
sentido;
-
posição da ferramenta.
O erro em qualquer um desses elementos pode comprometer a geometria da rosca.
Corte contínuo
No corte contínuo, a aresta permanece em contato com o material de maneira relativamente uniforme.
Essa condição geralmente permite utilizar classes direcionadas à resistência ao desgaste, quando toda a montagem também é estável.
Corte interrompido
No corte interrompido, a ferramenta entra e sai do material repetidamente.
Isso pode ocorrer em peças com rasgos, furos cruzados ou superfícies irregulares.
A entrada repetida gera impactos sobre a aresta.
Nessa situação, segurança e tenacidade podem adquirir maior importância.
Desbaste pesado
Quando a peça possui grande quantidade de sobremetal, a ferramenta precisa suportar maiores esforços.
Geometria, classe, tamanho da pastilha e potência da máquina precisam ser avaliados em conjunto.
Não adianta escolher uma pastilha robusta se a fixação da peça ou a máquina não possui rigidez suficiente para o passe planejado.
Acabamento
No acabamento, pequenas alterações podem produzir diferenças visíveis na superfície.
Entre os fatores que merecem atenção estão:
-
raio da ponta;
-
avanço;
-
estado da aresta;
-
vibração;
-
fixação;
-
velocidade;
-
geometria.
A compreensão do tipo de operação evita um erro comum: tentar utilizar a mesma pastilha em todas as etapas apenas para reduzir a quantidade de itens no estoque.
Padronização pode ser vantajosa, porém deve ocorrer somente quando a ferramenta atende tecnicamente às operações envolvidas.
Como identificar desgaste e problemas nas Ferramentas de Metal Duro para Torneamento?
Acompanhar o comportamento das Ferramentas de Metal Duro durante o processo permite identificar problemas antes que eles resultem em perda de peças, paradas inesperadas ou quebra completa da aresta.
Toda ferramenta sofre desgaste durante a utilização. A questão principal é observar se esse desgaste acontece de forma controlada e previsível.
Desgaste de flanco
O desgaste de flanco ocorre na região da ferramenta que fica voltada para a superfície recém-usinada.
Um nível progressivo e controlado pode ser esperado ao longo da vida da aresta.
Quando ele se torna excessivo, podem surgir:
-
variações dimensionais;
-
aumento das forças;
-
perda de acabamento;
-
necessidade de correções frequentes.
A velocidade, abrasividade do material e resistência ao desgaste da classe podem influenciar esse comportamento.
Desgaste de cratera
O desgaste de cratera ocorre na face por onde o cavaco passa.
A intensa interação entre cavaco, temperatura e superfície da ferramenta contribui para sua formação.
Quando progride excessivamente, pode enfraquecer a região próxima à aresta e prejudicar a segurança da ferramenta.
A análise deve considerar material, velocidade, classe e condições térmicas.
Lascamento
O lascamento acontece quando pequenos fragmentos da aresta se desprendem.
Pode estar relacionado a:
-
impactos;
-
vibração;
-
classe pouco tenaz para a operação;
-
fixação inadequada;
-
corte interrompido;
-
parâmetros incompatíveis.
Quando ocorre repetidamente, apenas trocar a pastilha normalmente não resolve a causa.
É necessário investigar o processo.
Quebra da pastilha
A quebra completa é uma ocorrência mais severa e pode provocar danos à peça ou ao porta-ferramentas.
Entre as possíveis causas estão:
-
sobrecarga;
-
colisão;
-
profundidade excessiva;
-
avanço inadequado;
-
vibração severa;
-
fixação incorreta;
-
classe incompatível;
-
acúmulo de cavacos.
Antes de reiniciar a produção, a causa precisa ser identificada.
Aresta postiça
Em determinados materiais, partículas podem aderir à aresta durante o corte.
Essa formação modifica temporariamente a geometria efetiva da ferramenta e pode prejudicar o acabamento.
Quando o material aderido se desprende, pode levar pequenas partes da aresta com ele.
Geometria, velocidade, condições de lubrificação e material precisam ser avaliados.
Deformação da aresta
Temperaturas e esforços elevados podem comprometer a capacidade da aresta de manter sua geometria.
Quando isso ocorre, qualidade e dimensão podem se deteriorar rapidamente.
Vibração
Nem todo problema visual na peça representa desgaste normal.
Marcas regulares na superfície podem indicar vibração.
Antes de alterar a pastilha, devem ser verificados:
-
balanço;
-
fixação;
-
apoio da peça;
-
raio da ponta;
-
avanço;
-
condição da máquina;
-
rigidez do suporte.
Diminuir a velocidade sem entender a origem pode apenas mudar a frequência da vibração sem eliminá-la.
Alteração dimensional
Se as primeiras peças ficam dentro da tolerância e a dimensão muda gradualmente ao longo do lote, o desgaste da ferramenta pode estar influenciando o resultado.
Monitorar essa variação ajuda a determinar o momento correto da troca.
Cavaco como indicador do processo
A aparência do cavaco fornece informações importantes.
Devem ser observados:
-
tamanho;
-
formato;
-
direção;
-
facilidade de evacuação;
-
consistência ao longo do ciclo.
Cavacos longos e emaranhados podem indicar que quebra-cavaco, avanço ou profundidade não estão trabalhando na faixa mais adequada.
Criar um padrão de acompanhamento
Empresas que registram o comportamento das ferramentas conseguem tomar decisões com base em histórico real.
É possível registrar:
-
código da ferramenta;
-
material usinado;
-
parâmetros;
-
quantidade de peças;
-
tempo de corte;
-
motivo da troca;
-
tipo de desgaste;
-
qualidade obtida.
Com essas informações, a seleção deixa de depender apenas da percepção individual do operador.
Como aumentar a vida útil das Ferramentas de Metal Duro para Torneamento?
A vida útil das Ferramentas de Metal Duro não depende somente da qualidade da pastilha. Todo o sistema de usinagem interfere no tempo durante o qual uma aresta consegue trabalhar com estabilidade.
Isso inclui máquina, porta-ferramentas, peça, fixação, parâmetros, refrigeração e até a forma como as pastilhas são manipuladas.
Escolher a classe correta
Uma das primeiras medidas é utilizar uma classe compatível com material e condição.
Em operação estável, uma classe direcionada à resistência ao desgaste pode oferecer bom resultado.
Quando há impactos ou vibrações, pode ser necessário escolher uma alternativa mais tenaz.
A classe precisa resolver o mecanismo de desgaste que realmente está limitando a ferramenta.
Utilizar geometria adequada
A geometria precisa estar relacionada à faixa de avanço e profundidade utilizada.
Se o quebra-cavaco não estiver trabalhando na condição para a qual foi desenvolvido, o cavaco pode não assumir a forma esperada.
Essa incompatibilidade também pode aumentar esforços ou provocar instabilidade.
Evitar velocidade excessiva
Aumentar a velocidade pode reduzir o tempo de ciclo, mas também pode acelerar o desgaste.
O objetivo industrial deve ser encontrar equilíbrio entre produtividade e vida da aresta.
Produzir rapidamente por alguns minutos e depois parar frequentemente para trocar ferramentas pode não oferecer o menor custo final.
Controlar o avanço
Avanço baixo demais nem sempre significa maior proteção para a ferramenta.
Dependendo da geometria e da operação, um avanço insuficiente pode impedir uma formação eficiente do cavaco.
Por outro lado, avanço excessivo pode sobrecarregar a aresta e prejudicar o acabamento.
Utilizar profundidade coerente
A profundidade deve respeitar a capacidade da pastilha, máquina e montagem.
Passes muito pesados podem causar sobrecarga.
Passes leves demais também precisam estar dentro da faixa na qual a ferramenta consegue cortar adequadamente.
Reduzir o balanço
Quanto maior a distância entre o ponto de apoio e a aresta, maior pode ser a tendência à flexão.
Esse cuidado é particularmente importante em torneamento interno.
Utilizar o menor balanço necessário aumenta a rigidez e contribui para um processo mais previsível.
Verificar o aperto da pastilha
Assento sujo, parafuso inadequado ou fixação deficiente prejudicam a posição da pastilha.
Antes da montagem, o alojamento deve estar em boas condições.
Pastilhas também precisam ser manipuladas cuidadosamente para evitar danos na aresta antes mesmo da operação.
Melhorar a fixação da peça
Uma ferramenta rígida não resolve totalmente um processo no qual a peça vibra.
Peças longas podem exigir apoio adicional.
A estratégia de fixação deve considerar:
-
comprimento;
-
diâmetro;
-
massa;
-
esforço de corte;
-
tolerâncias.
Aplicar refrigeração de maneira adequada
Quando a aplicação utiliza fluido de corte, sua forma de aplicação pode influenciar o processo.
Vazão, direção e constância precisam ser avaliadas.
A interrupção irregular da refrigeração em determinadas situações pode provocar variações térmicas indesejadas.
A estratégia correta depende do material e da ferramenta.
Acompanhar o momento da troca
Utilizar a pastilha até sua quebra raramente representa o melhor aproveitamento.
A quebra pode danificar o suporte e gerar peças refugadas.
É mais eficiente definir um critério de troca baseado no desgaste permitido e no histórico do processo.
Aproveitar todas as arestas disponíveis
Pastilhas intercambiáveis podem possuir duas ou mais arestas dependendo de sua geometria.
É importante estabelecer uma forma de identificação para não descartar uma pastilha com arestas ainda utilizáveis.
Um processo simples de organização pode reduzir desperdícios.
Controlar o custo por peça
A análise não deve considerar apenas quantos minutos uma ferramenta dura.
Imagine duas soluções:
uma ferramenta de menor preço produz 40 peças por aresta, enquanto outra, mais cara, produz 120 peças com menos paradas e velocidade superior.
Avaliar somente o valor de compra poderia levar à escolha errada.
O custo real deve considerar:
-
preço da pastilha;
-
quantidade de arestas;
-
vida por aresta;
-
tempo de ciclo;
-
tempo de troca;
-
quantidade de peças rejeitadas;
-
paradas;
-
produtividade da máquina.
Esse tipo de análise mostra que aumentar a vida útil não significa simplesmente reduzir velocidade. O objetivo é construir um processo economicamente equilibrado.
Como escolher Ferramentas de Metal Duro para Torneamento corretamente?
A seleção das Ferramentas de Metal Duro pode ser organizada em uma sequência lógica. Isso reduz tentativas, facilita a preparação e torna os resultados mais fáceis de comparar.
Em vez de começar olhando apenas um catálogo de pastilhas, o processo deve começar pela peça.
Identifique o material
Registre o material da forma mais precisa possível.
Informações importantes incluem:
-
especificação;
-
dureza;
-
tratamento;
-
condição superficial;
-
presença de fundição, forjamento ou crosta;
-
lote do material.
Essa informação serve de base para a escolha da classe.
Defina a operação
Determine exatamente o que a ferramenta fará.
Pode ser:
-
torneamento externo;
-
interno;
-
faceamento;
-
perfilamento;
-
canal;
-
corte;
-
rosca.
Uma mesma peça pode exigir várias ferramentas.
Separe desbaste de acabamento
Não trate essas etapas como se fossem iguais.
No desbaste, normalmente a prioridade é remover material.
No acabamento, a prioridade pode ser tolerância, rugosidade e repetibilidade.
Essa divisão facilita escolher geometria e raio adequados.
Analise a estabilidade
Antes de buscar parâmetros elevados, avalie:
-
rigidez da máquina;
-
balanço da ferramenta;
-
fixação da peça;
-
existência de interrupções;
-
comprimento da peça;
-
necessidade de contraponto ou apoio.
Esse diagnóstico ajuda a decidir quanto de resistência ou tenacidade a aresta precisa apresentar.
Escolha o formato da pastilha
O formato deve oferecer resistência suficiente e permitir acesso à geometria da peça.
Sempre que possível, uma forma mais robusta pode favorecer a segurança.
Entretanto, perfis complexos exigem ângulos que permitam acesso.
Escolha a geometria e o quebra-cavaco
Defina se a operação é leve, média ou pesada e relacione isso às condições previstas de avanço e profundidade.
Uma geometria de acabamento não deve ser escolhida para um desbaste severo apenas porque apresenta boa aparência superficial em passes leves.
Defina a classe
Após identificar material e estabilidade, selecione uma classe apropriada à condição.
Se o processo for estável, pode existir oportunidade para priorizar resistência ao desgaste.
Em cortes interrompidos ou condições mais difíceis, segurança da aresta ganha importância.
Escolha o raio de ponta
O raio precisa considerar acabamento e rigidez.
Raios maiores podem oferecer resistência e determinadas vantagens de produtividade, mas também elevam as forças radiais.
Peças delgadas ou operações com tendência à vibração podem exigir outra abordagem.
Verifique o porta-ferramentas
A pastilha e o suporte precisam formar um conjunto compatível.
Confira:
-
tamanho;
-
sistema de fixação;
-
posição;
-
direção;
-
ângulo;
-
acesso;
-
interferências.
Também deve ser avaliado se o porta-ferramentas está em boas condições.
Determine os parâmetros iniciais
Utilize dados recomendados para material, classe e geometria como ponto inicial.
Defina:
-
velocidade;
-
avanço;
-
profundidade;
-
rotação;
-
refrigeração.
Não comece automaticamente pelo limite máximo.
É mais seguro estabelecer uma condição coerente e otimizar depois de observar o comportamento.
Faça testes controlados
Durante os primeiros ciclos, acompanhe:
-
formato do cavaco;
-
ruído;
-
vibração;
-
acabamento;
-
dimensão;
-
temperatura;
-
padrão de desgaste.
Altere apenas os elementos necessários para entender o efeito de cada ajuste.
Avalie produtividade e vida útil
Depois de estabilizar o processo, registre quantas peças são produzidas por aresta.
Esse número permite comparar alternativas.
Uma nova ferramenta pode ser considerada melhor quando proporciona uma combinação mais vantajosa de:
-
produtividade;
-
qualidade;
-
estabilidade;
-
vida útil;
-
custo.
Compare custo por peça
O preço da caixa de pastilhas não deve ser o único indicador.
Para entender o custo real, considere quanto cada aresta produz.
Também inclua o tempo de máquina perdido durante trocas, regulagens e correções.
Em centros produtivos com custo elevado de hora-máquina, alguns minutos economizados no ciclo podem representar valor superior à diferença de preço entre duas ferramentas.
Padronize os melhores resultados
Depois dos testes, registre a combinação aprovada.
Uma ficha de processo pode conter:
| Informação | Registro recomendado |
|---|---|
| Material | Especificação e dureza |
| Operação | Desbaste, acabamento ou outra |
| Pastilha | Código e geometria |
| Classe | Classe utilizada |
| Porta-ferramentas | Código ou identificação |
| Velocidade | Valor aprovado |
| Avanço | Valor aprovado |
| Profundidade | Valor aprovado |
| Vida útil | Peças ou tempo por aresta |
| Critério de troca | Desgaste, dimensão ou quantidade |
Esse controle reduz a dependência da memória dos operadores e facilita repetir o resultado em lotes futuros.
Revise o processo periodicamente
Uma configuração aprovada não precisa permanecer inalterada para sempre.
Mudanças em:
-
material;
-
lote;
-
máquina;
-
quantidade produzida;
-
ferramenta disponível;
-
tecnologia de revestimento;
-
estratégia de fabricação
podem justificar novos testes.
A escolha correta, portanto, não termina quando uma pastilha entra na máquina. Ela é parte de um processo contínuo de acompanhamento e melhoria.
Conclusão
Escolher corretamente as Ferramentas de Metal Duro para torneamento exige observar muito mais do que formato ou preço da pastilha. O desempenho é resultado da combinação entre material da peça, tipo de operação, classe, geometria, raio de ponta, quebra-cavaco, parâmetros de corte e estabilidade do conjunto.
A seleção deve começar pela identificação do material e pelo entendimento da operação que será realizada. Depois disso, é possível determinar uma geometria adequada, selecionar a classe, escolher o porta-ferramentas e estabelecer valores iniciais de velocidade, avanço e profundidade.
Também é fundamental acompanhar a ferramenta durante a produção. Desgaste de flanco, cratera, lascamentos, vibrações, alterações dimensionais e mudanças no formato dos cavacos fornecem informações importantes sobre o comportamento da usinagem.
Quando esses sinais são registrados e comparados, a empresa consegue reduzir decisões baseadas apenas em tentativa e erro.
Outro ponto importante é avaliar o custo por peça, e não somente o preço unitário da ferramenta. Uma solução que permite maior produtividade, vida previsível e menor quantidade de paradas pode apresentar resultado econômico superior mesmo quando possui maior valor inicial.
Com uma seleção técnica, parâmetros adequados e acompanhamento constante, o torneamento tende a se tornar mais estável, previsível e eficiente, favorecendo a qualidade das peças e o melhor aproveitamento dos recursos de produção.