A qualidade das peças produzidas na indústria metalmecânica depende de diversos fatores, entre eles a precisão das máquinas, a escolha dos parâmetros de corte e o desempenho das Ferramentas de Metal Duro. Mesmo quando as dimensões estão dentro das tolerâncias exigidas, marcas, riscos, ondulações e outras imperfeições podem comprometer o acabamento superficial e prejudicar a utilização do componente.
Esses problemas aparecem durante operações de torneamento, fresamento, furação e acabamento, afetando desde componentes simples até peças de alta precisão destinadas aos setores automotivo, industrial e de fabricação de moldes.
Uma superfície com marcas pode indicar desgaste da ferramenta, vibração, formação inadequada de cavacos, problemas de fixação ou parâmetros incompatíveis com o material usinado. Identificar corretamente a origem dessas irregularidades é fundamental para evitar retrabalhos, desperdícios e interrupções na produção.
O uso adequado das Ferramentas de Metal Duro permite controlar melhor o processo de remoção de material, preservar as arestas de corte e alcançar maior uniformidade entre as peças fabricadas.
Neste conteúdo, você entenderá quais são as principais causas das imperfeições na usinagem, como identificar cada problema e quais práticas ajudam a melhorar o acabamento superficial sem comprometer a produtividade industrial.
Por que surgem marcas e imperfeições nas peças usinadas?
As Ferramentas de Metal Duro são desenvolvidas para realizar a remoção controlada de material, mantendo resistência ao desgaste e estabilidade durante diferentes operações industriais. Entretanto, a qualidade final não depende exclusivamente da ferramenta utilizada.
Durante a usinagem, a aresta de corte entra em contato com a peça e provoca a formação de cavacos. Esse processo envolve esforços mecânicos, atrito, geração de calor e possíveis deformações tanto na ferramenta quanto no material.
Quando alguma dessas condições apresenta instabilidade, a superfície produzida pode ficar diferente daquela prevista no projeto.
As irregularidades podem aparecer como pequenos sulcos, linhas profundas, ondulações periódicas, manchas ou regiões com textura desigual.
É importante compreender que nem toda marca representa necessariamente um defeito. Algumas características superficiais são consequências normais do movimento da ferramenta e podem permanecer dentro dos limites especificados.
O problema ocorre quando essas características ultrapassam os critérios de qualidade exigidos ou comprometem a função do componente.
Como acontece a formação da superfície durante a usinagem?
A superfície final é resultado da trajetória percorrida pela aresta de corte em contato com o material.
No torneamento, por exemplo, a combinação entre rotação da peça, avanço da ferramenta e geometria da pastilha determina o perfil superficial produzido.
No fresamento, o resultado depende da passagem sucessiva dos dentes da fresa, da velocidade de rotação e da movimentação entre a ferramenta e a peça.
Cada passagem pode deixar pequenas marcas geométricas, cuja intensidade varia conforme as condições de corte.
Uma ferramenta corretamente selecionada tende a formar cavacos de maneira previsível e manter contato estável com a superfície.
Por outro lado, quando existe desgaste irregular, deformação, vibração ou aderência de material à aresta, o processo deixa de produzir uma textura uniforme.
Isso explica por que duas peças fabricadas na mesma máquina podem apresentar acabamentos diferentes, mesmo utilizando programas semelhantes.
Qual é a diferença entre rugosidade, ondulação e defeitos superficiais?
A qualidade superficial envolve características distintas que precisam ser avaliadas separadamente.
A rugosidade corresponde às irregularidades de pequena escala presentes na superfície. Ela pode resultar das marcas de avanço, da geometria da ferramenta e de fenômenos próprios da remoção de material.
A ondulação apresenta variações mais espaçadas, frequentemente relacionadas a vibrações, oscilações mecânicas ou comportamentos dinâmicos do processo.
Já os defeitos superficiais localizados podem incluir riscos profundos, arrancamentos de material, rebarbas e danos provocados por cavacos.
Uma peça pode apresentar baixa rugosidade média e, ainda assim, possuir um risco isolado que comprometa sua aplicação.
Da mesma forma, uma superfície aparentemente lisa pode apresentar ondulações capazes de interferir no contato entre componentes.
Por isso, avaliar apenas o brilho da peça não é suficiente para determinar sua qualidade.
Por que o acabamento superficial influencia o funcionamento da peça?
As condições da superfície podem interferir diretamente na utilização de componentes mecânicos.
Em peças destinadas ao deslizamento, uma textura inadequada pode aumentar o atrito ou alterar a formação do filme lubrificante.
Em superfícies de vedação, riscos ou canais indesejados podem favorecer vazamentos, dependendo da configuração do conjunto.
Em componentes submetidos a esforços cíclicos, imperfeições severas podem atuar como pontos de concentração de tensão.
Também existem aplicações em que o acabamento interfere no encaixe, na montagem, na aparência ou na preparação para tratamentos posteriores.
Por esse motivo, a qualidade superficial precisa ser definida conforme a função da peça, e não apenas pela busca de uma superfície visualmente mais lisa.
Um acabamento excessivamente refinado pode aumentar o tempo e o custo de fabricação sem oferecer benefícios relevantes.
O objetivo deve ser alcançar a condição especificada com estabilidade, repetibilidade e eficiência.
Quais são os principais tipos de marcas e defeitos na usinagem?
As Ferramentas de Metal Duro podem produzir superfícies de elevada qualidade quando trabalham em condições adequadas. Entretanto, diferentes problemas podem deixar sinais característicos nas peças.
Reconhecer esses sinais é o primeiro passo para identificar sua provável origem.
Marcas periódicas e ondulações provocadas por vibração
As marcas periódicas aparecem em intervalos relativamente regulares, podendo formar padrões ondulados sobre a superfície.
Esse fenômeno costuma estar relacionado à vibração do conjunto formado pela máquina, ferramenta, porta-ferramenta e peça.
Durante o corte, as forças aplicadas podem provocar pequenas deformações elásticas. Quando essas oscilações interagem com a remoção de material, podem surgir vibrações autoexcitadas, também conhecidas como chatter.
O resultado frequentemente inclui acabamento irregular, ruído característico e variações dimensionais.
Essas marcas podem surgir quando a ferramenta possui balanço excessivo, quando a peça está mal fixada ou quando os parâmetros de corte estimulam uma condição dinâmica instável.
A solução exige avaliar a rigidez e as condições de operação, e não simplesmente reduzir a velocidade da máquina.
Riscos longitudinais e sulcos profundos
Riscos isolados ou sulcos acompanhando a direção de usinagem podem indicar interferência de partículas, cavacos ou danos na aresta de corte.
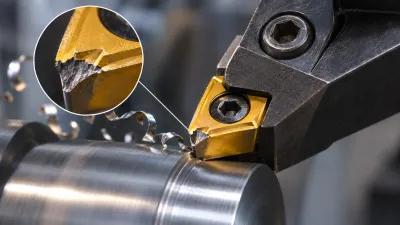
Uma pequena lasca na ponta da pastilha, por exemplo, pode produzir uma marca repetitiva ao longo de toda a superfície.
Outra possibilidade é a presença de cavacos entre a ferramenta e a peça, especialmente em operações nas quais a remoção do material cortado não acontece adequadamente.
A sujeira acumulada no sistema de fixação também pode alterar a posição da ferramenta e contribuir para irregularidades.
Ao identificar esse defeito, é importante verificar a integridade da aresta, observar a região de corte e inspecionar as condições de limpeza.
Se o problema aparecer imediatamente após a substituição de uma ferramenta, também é necessário conferir sua montagem.
Superfícies ásperas e com aparência de material arrancado
Algumas peças apresentam regiões ásperas, com pequenas partículas aderidas ou aparência de material rasgado.
Esse comportamento pode estar associado à formação de aresta postiça de corte.
A aresta postiça acontece quando parte do material usinado adere temporariamente à região de corte da ferramenta.
Com o avanço da operação, esse material pode se desprender e alterar momentaneamente a geometria da aresta.
O fenômeno é particularmente relevante em materiais com tendência à aderência, como determinadas ligas de alumínio e alguns aços.
Velocidades inadequadas, geometria pouco favorável e lubrificação incompatível podem contribuir para sua formação.
A solução depende da identificação das condições responsáveis pela adesão, incluindo material, temperatura e geometria da ferramenta.
Marcas de avanço excessivamente visíveis
Durante o torneamento, a ferramenta deixa um perfil geométrico associado ao avanço e ao raio de ponta.
Quando o avanço é elevado em relação à geometria utilizada e ao acabamento exigido, os sulcos entre as passagens podem ficar mais pronunciados.
O mesmo princípio aparece em operações de fresamento, embora a geometria das marcas dependa de fatores adicionais, como quantidade de dentes, trajetória e excentricidade.
É importante diferenciar marcas regulares de avanço de marcas provocadas por vibração.
As primeiras apresentam relação direta com a movimentação programada da ferramenta.
As segundas podem resultar de oscilações que alteram continuamente a posição real da aresta.
Essa distinção evita correções inadequadas e ajuda a direcionar os ajustes.
Rebarbas e deformações nas bordas
As rebarbas são pequenas projeções de material que permanecem nas extremidades da peça após o corte.
Elas podem surgir porque parte do material sofre deformação plástica em vez de ser completamente removida.
O problema depende de fatores como ductilidade do material, geometria da ferramenta, direção de saída da aresta e estratégia de usinagem.
Uma peça pode apresentar excelente acabamento na superfície principal e, mesmo assim, exigir retrabalho por causa de rebarbas nas bordas.
Além de prejudicar a montagem, essas projeções podem representar riscos durante o manuseio.
O controle envolve selecionar geometrias adequadas, planejar entradas e saídas e considerar estratégias específicas para reduzir a formação de rebarbas.
Como identificar a causa das imperfeições antes de alterar a usinagem?
As Ferramentas de Metal Duro devem ser avaliadas como parte de um sistema de corte.
Trocar uma pastilha sem investigar a origem do problema pode gerar despesas desnecessárias e permitir que o mesmo defeito apareça novamente.
Um diagnóstico eficiente combina observação da superfície, inspeção da ferramenta e análise das condições de máquina.
Observe o padrão apresentado na peça
A primeira etapa consiste em identificar onde e como as marcas aparecem.
Se o defeito está presente em toda a superfície, pode haver um problema constante relacionado ao avanço, à geometria ou às condições de corte.
Quando aparece apenas em determinadas regiões, é necessário investigar mudanças na trajetória, na rigidez da peça ou no contato da ferramenta.
Marcas que surgem em intervalos regulares podem sugerir vibração ou movimentação periódica.
Riscos isolados podem estar relacionados a partículas, cavacos ou danos localizados.
Também é importante comparar o comportamento entre peças consecutivas.
Se a primeira peça apresenta bom acabamento e as seguintes começam a apresentar irregularidades, o desgaste progressivo da ferramenta merece atenção.
Inspecione a aresta de corte e o porta-ferramenta
A inspeção visual deve verificar se existem lascamentos, desgaste irregular, aderência de material ou danos no revestimento.
Quando necessário, instrumentos de ampliação auxiliam na identificação de alterações pequenas que não são facilmente percebidas a olho nu.
Também é importante conferir se a pastilha está corretamente apoiada em seu alojamento.
Partículas entre a pastilha e o assento podem provocar desalinhamento e prejudicar a repetibilidade da montagem.
No fresamento, diferenças de posicionamento entre dentes podem causar distribuição desigual de carga.
Já no torneamento interno, a extensão da barra e a condição de fixação precisam ser consideradas.
Uma ferramenta aparentemente nova pode apresentar desempenho ruim quando está instalada em um conjunto instável.
Relacione cada sintoma às possíveis causas
A tabela abaixo apresenta um resumo prático para orientar a investigação inicial.
| Imperfeição observada | Possível causa | Verificação recomendada |
|---|---|---|
| Ondulações periódicas | Vibração do conjunto | Fixação, balanço e parâmetros de corte |
| Riscos profundos | Aresta danificada ou cavacos | Inspeção da pastilha e evacuação |
| Superfície áspera | Aresta postiça ou atrito excessivo | Geometria, velocidade e lubrificação |
| Sulcos regulares pronunciados | Avanço incompatível | Avanço e raio de ponta |
| Marcas diferentes entre passadas | Desvio de trajetória ou deflexão | Programa, rigidez e fixação |
| Acabamento piorando gradualmente | Desgaste progressivo | Condição da aresta e vida útil |
| Rebarbas excessivas | Deformação na saída do corte | Estratégia, aresta e material |
| Marcas localizadas em cantos | Mudança de engajamento | Trajetória, carga e direção de corte |
A tabela funciona como orientação inicial, mas não substitui a investigação técnica.
Um mesmo defeito pode apresentar mais de uma causa, e dois problemas diferentes podem ocorrer simultaneamente.
Por isso, o ideal é registrar as condições existentes antes de realizar qualquer alteração.
Como escolher a ferramenta de metal duro adequada para melhorar o acabamento?
A seleção das Ferramentas de Metal Duro deve considerar o material usinado, a operação realizada, a rigidez disponível e o acabamento exigido.
A ferramenta mais resistente ao desgaste nem sempre será a melhor opção para determinada condição.
É necessário encontrar um equilíbrio entre dureza, tenacidade, geometria de corte e comportamento térmico.
Geometria da aresta e facilidade de formação dos cavacos
A geometria da ferramenta determina como o material entra em contato com a aresta e como o cavaco é formado.
Arestas afiadas e geometrias positivas geralmente reduzem os esforços de corte em diversas operações.
Essa característica pode ser vantajosa no acabamento de peças delgadas ou de materiais com tendência à aderência.
Entretanto, uma aresta muito delicada pode apresentar maior risco de lascamento quando submetida a impactos ou interrupções severas.
Por outro lado, geometrias reforçadas são desenvolvidas para suportar cargas mais elevadas, mas podem exigir maior esforço da máquina.
O quebra-cavaco também exerce papel importante.
Sua geometria precisa ser compatível com a faixa de avanço, a profundidade de corte e o material processado.
Quando utilizado fora da faixa recomendada, o cavaco pode deixar de se fragmentar adequadamente, aumentando a possibilidade de interferência na superfície.
Como o raio de ponta influencia as marcas de usinagem?
O raio de ponta é um dos elementos fundamentais na seleção de pastilhas para torneamento.
Em condições geométricas ideais, um raio maior pode produzir marcas de avanço menos profundas para um mesmo avanço por rotação.
Entretanto, aumentar o raio indiscriminadamente não garante melhor acabamento.
Raios maiores podem elevar determinadas componentes das forças de corte, favorecendo vibrações quando a peça ou o conjunto de fixação apresenta baixa rigidez.
Raios menores podem reduzir essas forças, mas exigem uma combinação adequada de avanço e condições de corte para atender à rugosidade especificada.
A escolha deve considerar o tipo de operação.
Em acabamento externo com boa rigidez, um raio adequado pode favorecer a uniformidade da superfície.
Em torneamento interno com barras longas, pode ser necessário utilizar geometrias que reduzam a tendência à vibração.
Portanto, o melhor raio é aquele que atende simultaneamente aos requisitos geométricos e à estabilidade do processo.
Pastilhas revestidas e não revestidas
Os revestimentos aplicados às ferramentas podem melhorar a resistência ao desgaste, reduzir determinados mecanismos de deterioração e ampliar a faixa de aplicação.
Tecnologias como PVD e CVD são utilizadas para produzir camadas com características específicas.
Entretanto, o revestimento precisa ser compatível com o material usinado.
Em determinadas operações de alumínio, por exemplo, ferramentas com superfícies polidas e arestas muito afiadas podem apresentar vantagens relacionadas à redução da aderência.
Em operações de aço, revestimentos adequados podem favorecer a resistência ao desgaste e a estabilidade da aresta.
Não existe um revestimento universal para todas as condições de usinagem.
Também é importante considerar a preparação da aresta, a espessura do revestimento e as recomendações do fabricante.
O objetivo é preservar a capacidade de corte e evitar alterações prematuras na geometria responsável pelo acabamento.
Quando utilizar ferramentas específicas para acabamento?
Ferramentas destinadas ao desbaste são desenvolvidas para remover maiores volumes de material, frequentemente utilizando geometrias robustas.
Já as ferramentas de acabamento priorizam a precisão e a qualidade superficial.
Essa diferença pode envolver a geometria da aresta, o quebra-cavaco, o raio de ponta e a classe do metal duro.
No torneamento, pastilhas com geometria wiper podem proporcionar melhor acabamento em determinadas faixas de avanço, especialmente quando a máquina e a peça apresentam boa estabilidade.
No fresamento, fresas de acabamento e pastilhas alisadoras também podem contribuir para superfícies mais uniformes.
Entretanto, esses recursos dependem de montagem correta, condições estáveis e aplicação compatível.
Uma pastilha wiper, por exemplo, não resolve automaticamente problemas de vibração provocados por uma barra muito longa.
O uso de ferramentas específicas deve fazer parte de uma estratégia completa de acabamento, e não funcionar como substituição para o ajuste do processo.
Como ajustar os parâmetros de corte para evitar marcas nas peças?
As Ferramentas de Metal Duro apresentam desempenho diretamente relacionado à velocidade de corte, ao avanço e à profundidade de usinagem.
Esses parâmetros determinam a espessura do cavaco, as forças mecânicas e as condições térmicas durante a operação.
A regulagem correta deve considerar as recomendações do fabricante e o comportamento real da máquina.
Velocidade de corte e formação de marcas
A velocidade de corte representa a velocidade relativa entre a aresta e a superfície do material na região de corte.
No torneamento, depende do diâmetro da peça e da rotação.
No fresamento, depende do diâmetro efetivo da ferramenta e da rotação, considerando a geometria da operação.
A relação básica pode ser representada por:
Vc = π × D × n / 1.000
Nessa expressão, Vc está em metros por minuto, D em milímetros e n em rotações por minuto.
Uma velocidade de corte inadequada pode favorecer problemas diferentes.
Quando está muito baixa para determinada combinação de material e ferramenta, pode ocorrer formação de aresta postiça, prejudicando a regularidade da superfície.
Quando está excessivamente elevada, pode acelerar o desgaste, aumentar a solicitação térmica e comprometer a estabilidade da aresta.
A faixa adequada depende da classe do metal duro, do revestimento, da geometria e das condições de usinagem.
Não é correto estabelecer uma velocidade única para todos os aços ou para todas as ferramentas.
Além disso, em sistemas sujeitos a vibração, uma pequena alteração de rotação pode modificar a resposta dinâmica.
Isso significa que aumentar ou reduzir a velocidade deve ser uma decisão baseada no defeito observado e nas condições de trabalho.
Avanço da ferramenta e rugosidade superficial
O avanço representa quanto a ferramenta ou a peça se desloca durante o processo de corte.
No torneamento, normalmente é expresso em milímetros por rotação.
No fresamento, utiliza-se frequentemente o avanço por dente, expresso em milímetros por dente.
No torneamento com uma pastilha convencional de raio de ponta, a geometria das marcas depende fortemente da relação entre avanço e raio.
Como aproximação teórica, em condições ideais e para pequenos avanços em relação ao raio de ponta, a rugosidade média geométrica pode ser estimada por:
Ra ≈ f² / (32 × rε)
Nessa expressão, f representa o avanço por rotação e rε corresponde ao raio de ponta, ambos em milímetros. O resultado também é obtido em milímetros.
Considere uma aplicação hipotética com raio de ponta de 0,8 mm.
Com avanço de 0,20 mm por rotação, a estimativa geométrica seria aproximadamente 1,56 µm.
Se o avanço fosse reduzido para 0,10 mm por rotação, mantendo as demais hipóteses, a estimativa passaria para aproximadamente 0,39 µm.
Esse exemplo mostra como a redução do avanço pode diminuir a altura teórica das marcas.
Entretanto, o resultado real também depende de desgaste, vibração, deformação do material, aresta postiça e outras condições.
Reduzir o avanço excessivamente pode provocar atrito em vez de corte efetivo, prejudicando o acabamento.
Por isso, a regulagem precisa permanecer dentro da faixa recomendada para a geometria utilizada.
Profundidade de corte e estabilidade da operação
A profundidade de corte determina a quantidade de material removida em determinada direção durante a passagem da ferramenta.
No torneamento, esse parâmetro influencia a seção do cavaco e as forças aplicadas.
No fresamento, é necessário considerar tanto a profundidade axial quanto o engajamento radial.
Quando a profundidade é elevada para a capacidade disponível, podem surgir esforços excessivos, deflexão e vibração.
Entretanto, uma profundidade muito pequena também pode representar problemas.
Dependendo da preparação da aresta e das condições da peça, a ferramenta pode passar a trabalhar com espessura de cavaco insuficiente, aumentando o atrito.
Outro cuidado importante envolve a camada superficial deixada pelo desbaste.
Se houver endurecimento localizado, deformações ou irregularidades significativas, um passe de acabamento muito superficial pode não remover adequadamente essa camada.
A profundidade ideal deve permitir a formação efetiva de cavaco, respeitando a rigidez do conjunto.
Por que alterar vários parâmetros ao mesmo tempo dificulta a solução?
Quando uma peça apresenta imperfeições, é comum tentar corrigir o problema modificando simultaneamente velocidade, avanço e profundidade.
Essa prática pode dificultar a identificação da variável responsável pela melhoria.
Se o acabamento melhora após diversas alterações, torna-se difícil determinar qual mudança realmente resolveu o problema.
O procedimento mais confiável consiste em registrar as condições iniciais e realizar testes controlados.
Primeiro, identifica-se o sintoma predominante.
Depois, seleciona-se a variável com maior relação técnica com a possível causa.
A alteração é aplicada em condições seguras, respeitando os limites da máquina e da ferramenta.
Em seguida, compara-se o resultado superficial e dimensional.
Quando necessário, novas avaliações são realizadas.
Essa abordagem reduz tentativas aleatórias e contribui para a construção de parâmetros padronizados.
Como evitar vibrações durante a usinagem com metal duro?
As Ferramentas de Metal Duro possuem elevada rigidez e resistência ao desgaste, mas seu desempenho pode ser comprometido quando o sistema de usinagem apresenta instabilidade.
A vibração é uma das causas mais relevantes de marcas periódicas e acabamento irregular.
Ela também pode reduzir a vida útil da ferramenta e aumentar o risco de lascamento.
Influência do comprimento em balanço da ferramenta
O comprimento em balanço corresponde à parte da ferramenta que fica projetada para fora do sistema de fixação.
Quanto maior essa extensão, maior tende a ser a flexibilidade do conjunto, considerando as demais características constantes.
Uma fresa longa utilizada para alcançar uma cavidade profunda pode apresentar maior deflexão do que uma ferramenta curta e de diâmetro equivalente.
O mesmo ocorre com barras de mandrilar utilizadas no torneamento interno.
Durante o corte, as forças provocam pequenas deformações que podem modificar o contato entre a aresta e a peça.
Essas variações podem produzir marcas e comprometer as dimensões finais.
Sempre que a geometria da peça permitir, é recomendável utilizar o menor balanço viável.
Também devem ser avaliados o diâmetro da ferramenta, a qualidade do suporte e a possibilidade de utilizar sistemas com amortecimento de vibração.
Fixação inadequada da peça
Uma ferramenta corretamente selecionada não consegue compensar uma peça mal fixada.
Quando a peça se movimenta ou apresenta flexibilidade excessiva, as forças de corte podem provocar vibrações e deformações.
Esse problema é especialmente relevante em componentes delgados, peças longas e geometrias com paredes finas.
A fixação precisa oferecer estabilidade sem provocar deformações permanentes ou distorções que prejudiquem o resultado final.
Em alguns casos, aumentar excessivamente a força de aperto pode deformar a peça antes mesmo da usinagem.
Depois que ela é liberada do dispositivo, a geometria pode se alterar.
Portanto, a fixação deve ser projetada considerando os pontos de apoio, a direção das forças e as características do material.
Dispositivos específicos, apoios adicionais e estratégias de remoção progressiva podem melhorar a estabilidade.
Condições da máquina e do porta-ferramenta
A qualidade do conjunto de fixação influencia diretamente a repetibilidade do processo.
Pinças desgastadas, cones com sujeira, superfícies de contato danificadas e componentes mal montados podem prejudicar o alinhamento.
Também é necessário verificar a condição dos rolamentos do spindle, dos sistemas de avanço e dos elementos mecânicos responsáveis pela movimentação.
Uma máquina com folgas ou desgaste pode apresentar comportamento diferente conforme a direção da operação.
Isso explica por que algumas peças apresentam marcas apenas em determinadas trajetórias.
A manutenção preventiva, a limpeza das interfaces e a inspeção de componentes ajudam a reduzir essas ocorrências.
No caso de ferramentas rotativas, também merece atenção o batimento radial do conjunto.
Como reconhecer e corrigir o chatter?
O chatter é uma vibração autoexcitada associada à interação entre a ferramenta, a peça e a superfície formada em passagens anteriores.
Ele pode produzir ruído intenso, marcas onduladas e desgaste irregular.
Uma abordagem inicial envolve verificar o balanço, a fixação e a geometria da ferramenta.
Também é possível avaliar mudanças controladas de velocidade, avanço e engajamento, respeitando as recomendações técnicas.
Em fresamento, alterar a quantidade de dentes simultaneamente em corte ou a estratégia de trajetória pode modificar a estabilidade.
Em algumas aplicações, ferramentas com passo variável ou sistemas antivibratórios ajudam a reduzir o problema.
É importante compreender que diminuir indiscriminadamente todos os parâmetros nem sempre resolve o chatter.
Em certas condições, uma alteração de rotação ou uma mudança no engajamento produz resultado melhor do que simplesmente reduzir o avanço.
Como o controle dos cavacos influencia o acabamento superficial?
As Ferramentas de Metal Duro precisam remover material de maneira contínua e controlada.
Entretanto, o processo não termina quando o cavaco se desprende da peça.
É necessário garantir que esse material seja retirado adequadamente da região de corte.
Problemas provocados pelo acúmulo de cavacos
Quando os cavacos permanecem próximos à ferramenta, podem entrar novamente em contato com a superfície.
No fresamento, esse fenômeno é conhecido como recorte ou recavacamento.
Ele ocorre quando cavacos já formados são atingidos novamente pelos dentes da ferramenta.
Essa situação pode provocar pequenos impactos, riscos e danos localizados.
Em cavidades profundas, o problema pode ser intensificado pela dificuldade de evacuação.
No torneamento, cavacos longos também podem se enrolar na peça ou interferir na região usinada.
Além de comprometer o acabamento, essas condições representam riscos operacionais.
Por isso, deve-se verificar se o quebra-cavaco funciona na faixa de parâmetros utilizada e se a geometria da operação permite a saída adequada do material.
A remoção de cavacos deve ser planejada conforme a máquina, o processo e os requisitos de segurança.
Quando utilizar fluido de corte?
O fluido de corte pode desempenhar funções importantes, como lubrificação, resfriamento e auxílio na remoção de cavacos.
Entretanto, sua utilização precisa considerar o material usinado e o tipo de operação.
No acabamento de determinadas ligas de alumínio, uma lubrificação adequada pode ajudar a reduzir a aderência do material.
Em algumas operações de aço inoxidável, o fluido também pode contribuir para o controle térmico e a formação dos cavacos.
Já em certos processos de fresamento com pastilhas de metal duro, a aplicação inadequada de fluido pode aumentar os ciclos de aquecimento e resfriamento da aresta.
Essas variações podem favorecer trincas térmicas.
Por isso, existem aplicações em que o fresamento a seco é preferível, especialmente em determinadas operações de desbaste.
Não se deve presumir que adicionar mais fluido sempre produzirá melhor acabamento.
A decisão precisa seguir as orientações do fabricante, considerar os riscos do material e manter condições consistentes durante o processo.
Importância da limpeza e da conservação do fluido
Quando existe utilização de fluido de corte, sua condição precisa ser acompanhada.
Concentração inadequada, contaminação, presença de partículas e problemas de filtragem podem reduzir a eficiência da aplicação.
Também é importante verificar se o fluxo realmente alcança a região necessária.
Um sistema de refrigeração funcionando não significa, necessariamente, que o fluido esteja sendo direcionado corretamente.
Bicos mal posicionados podem deixar a área de corte sem proteção suficiente.
Em máquinas com circulação de fluido, partículas presentes no sistema podem interferir na limpeza da operação.
O acompanhamento deve incluir as especificações do produto utilizado, as recomendações de manutenção e as condições de segurança.
Ao combinar controle do fluido e evacuação adequada, a indústria consegue reduzir uma das causas de marcas superficiais e desgaste irregular.
Como melhorar o acabamento no torneamento com ferramentas de metal duro?
As Ferramentas de Metal Duro são amplamente empregadas no torneamento de eixos, buchas, flanges, componentes cilíndricos e superfícies internas.
Nesse processo, a combinação entre avanço, raio de ponta, geometria da pastilha e rigidez influencia diretamente a qualidade superficial.
Torneamento externo de peças cilíndricas
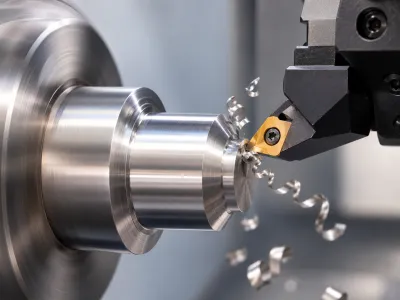
No torneamento externo, a peça realiza o movimento de rotação enquanto a ferramenta avança ao longo da superfície.
Marcas de avanço são esperadas, mas sua intensidade deve permanecer dentro dos limites especificados.
Para melhorar o resultado, é necessário avaliar o estado da aresta e a combinação entre raio de ponta e avanço.
Também devem ser observadas as condições de fixação da peça.
Eixos longos podem sofrer deflexão durante a operação, principalmente quando existe pouca sustentação.
Dependendo da geometria e dos recursos disponíveis, pode ser necessário utilizar contraponto ou luneta.
Outra prática é separar adequadamente as operações de desbaste e acabamento.
O desbaste remove o maior volume de material, enquanto o acabamento utiliza uma condição de corte específica para obter a dimensão final.
A quantidade de material deixada para o acabamento deve ser suficiente para remover irregularidades anteriores, sem provocar esforços desnecessários.
Torneamento interno e dificuldade de estabilidade
O torneamento interno apresenta desafios específicos porque a ferramenta precisa alcançar superfícies dentro de furos.
Em muitas situações, isso exige barras de mandrilar com comprimento relativamente elevado.
Quanto maior o balanço em relação ao diâmetro da barra, maior pode ser a tendência à vibração.
Uma barra inadequada pode gerar ondulações e comprometer o acabamento mesmo com uma pastilha nova.
A solução pode envolver reduzir o balanço, aumentar a rigidez do conjunto ou utilizar sistemas específicos de amortecimento.
Também é importante selecionar geometrias que produzam forças compatíveis com a estabilidade disponível.
O controle dos cavacos merece atenção especial.
Cavacos acumulados dentro do furo podem provocar riscos e interferir na superfície recém-usinada.
A estratégia deve considerar a profundidade, o diâmetro e a possibilidade de evacuação.
Faceamento e marcas circulares
No faceamento, a ferramenta trabalha sobre uma superfície perpendicular ao eixo de rotação da peça.
As marcas produzidas podem apresentar formato circular ou espiralado, dependendo da trajetória.
Quando o acabamento é irregular, é necessário verificar avanço, geometria e estabilidade.
Outro aspecto importante é a variação da velocidade de corte ao longo do raio da peça.
Em operações realizadas com rotação constante, a velocidade periférica diminui à medida que a ferramenta se aproxima do centro.
Essa mudança pode influenciar a formação de cavacos e o comportamento superficial.
Em máquinas CNC que utilizam controle de velocidade de corte constante, devem ser respeitados os limites de rotação definidos para a máquina, o dispositivo de fixação e a peça.
O acabamento deve ser avaliado em toda a superfície, e não apenas na região externa.
Como evitar marcas durante o fresamento de peças metálicas?
As Ferramentas de Metal Duro utilizadas no fresamento podem apresentar diferentes construções, como fresas inteiriças e ferramentas com pastilhas intercambiáveis.
Nesse processo, a passagem sucessiva dos dentes produz uma superfície cuja qualidade depende da geometria, da trajetória, do engajamento e da estabilidade do conjunto.
Batimento radial e diferenças entre dentes
O batimento radial pode provocar distribuição desigual de carga entre os dentes da ferramenta.
Quando uma aresta apresenta posição radial diferente das demais, ela pode remover uma quantidade maior ou menor de material.
Isso pode produzir marcas irregulares e aumentar o desgaste localizado.
Em fresas com múltiplas pastilhas, o posicionamento de cada inserto também influencia a distribuição de carga.
Diferenças axiais podem prejudicar o acabamento em operações de faceamento.
Por isso, é importante verificar a limpeza dos alojamentos, o aperto correto e a integridade das superfícies de apoio.
Ferramentas com componentes substituíveis precisam ser montadas conforme as recomendações técnicas.
A medição do batimento deve considerar a precisão exigida e os procedimentos adequados ao conjunto.
Como escolher a direção de fresamento?
O fresamento concordante e o fresamento discordante apresentam diferenças na formação dos cavacos.
No fresamento concordante, a espessura do cavaco geralmente começa maior e diminui durante a passagem do dente.
No discordante, a espessura começa próxima de zero e aumenta ao longo do corte.
O fresamento concordante costuma ser uma escolha vantajosa em diversas operações modernas, desde que a máquina e a fixação apresentem condições adequadas.
Entretanto, a melhor estratégia depende do material, das condições de rigidez e da configuração do processo.
Peças com paredes finas ou dispositivos pouco rígidos podem exigir avaliação específica da direção das forças.
O fundamental é evitar condições nas quais a ferramenta escorregue excessivamente antes de iniciar a remoção efetiva do material.
Esse comportamento pode aumentar o atrito e prejudicar o acabamento.
Marcas de passagem no faceamento
No faceamento com fresas de múltiplas arestas, podem aparecer linhas relacionadas às passagens da ferramenta.
Quando os dentes estão corretamente posicionados, a superfície tende a apresentar padrão mais uniforme.
Entretanto, diferenças de altura entre pastilhas podem fazer com que determinadas arestas participem mais intensamente da formação da superfície.
O resultado pode incluir marcas visíveis entre trajetórias.
Também é necessário avaliar o avanço por dente e o posicionamento da fresa em relação à largura usinada.
Em operações com exigência de acabamento mais rigorosa, ferramentas com pastilhas alisadoras podem ser consideradas quando houver compatibilidade com a aplicação.
A escolha deve considerar a estabilidade da máquina, o material e os limites recomendados.
Fresamento de cavidades e superfícies complexas
Cavidades profundas e superfícies tridimensionais apresentam desafios relacionados ao acesso da ferramenta.
Em determinadas geometrias, pode ser necessário utilizar fresas longas ou de pequeno diâmetro.
Essas características podem aumentar a flexibilidade do conjunto.
Além disso, mudanças bruscas de direção podem provocar alterações no engajamento da ferramenta.
Se a trajetória não estiver corretamente planejada, podem surgir marcas nas regiões de entrada, saída e mudança de direção.
Em moldes e matrizes, a distância entre passadas também influencia a altura das cristas residuais.
Por isso, a estratégia de acabamento deve considerar a curvatura da superfície, o formato da fresa e a tolerância geométrica desejada.
Trajetórias contínuas e engajamento controlado podem contribuir para resultados mais uniformes.
Como evitar imperfeições conforme o tipo de material usinado?
As Ferramentas de Metal Duro podem trabalhar com diferentes grupos de materiais, mas cada um apresenta características próprias de formação de cavacos, resistência mecânica e comportamento térmico.
Utilizar a mesma geometria e os mesmos parâmetros em materiais diferentes pode comprometer o acabamento.
Aços carbono e aços ligados
Os aços apresentam ampla variedade de composições, durezas e condições de tratamento térmico.
Essas diferenças afetam diretamente a formação dos cavacos e a resistência ao corte.
Em determinados aços, velocidades inadequadas podem favorecer aresta postiça.
Em materiais mais resistentes, podem ocorrer esforços elevados e desgaste acelerado.
A escolha da classe do metal duro deve considerar a dureza, a composição e a condição do material.
Também é necessário selecionar um quebra-cavaco adequado à operação.
No acabamento, a atenção deve estar voltada à estabilidade da aresta e à formação consistente dos cavacos.
Quando existe variação significativa de dureza entre lotes, pode ser necessário revisar as condições de corte.
A padronização deve partir das especificações reais do material recebido.
Aço inoxidável
O aço inoxidável apresenta características que podem dificultar determinadas operações de usinagem.
Dependendo da liga, existem tendências à aderência, encruamento e baixa dissipação de calor.
Esses fenômenos podem aumentar o desgaste e favorecer marcas superficiais.
A utilização de arestas adequadas e parâmetros compatíveis ajuda a evitar atrito excessivo.
Também é importante impedir que a ferramenta permaneça esfregando a superfície sem remover cavacos de forma eficiente.
Em materiais com tendência ao encruamento, esse comportamento pode produzir uma camada superficial mais resistente à deformação.
A escolha do fluido de corte deve considerar o tipo de operação e a orientação do fabricante.
A qualidade do acabamento depende da combinação entre geometria, estabilidade e controle térmico.
Ligas de alumínio
As ligas de alumínio podem apresentar boa usinabilidade, mas determinadas composições possuem elevada tendência à aderência.
Quando o material adere à aresta de corte, a geometria efetiva da ferramenta pode ser alterada.
Isso pode produzir superfícies ásperas, riscos e marcas irregulares.
Ferramentas com arestas afiadas e superfícies polidas são frequentemente utilizadas para favorecer a formação dos cavacos.
A escolha do revestimento ou da condição sem revestimento depende da liga e da aplicação.
Também é importante controlar a evacuação, porque cavacos acumulados podem danificar a superfície.
No caso de componentes com paredes finas, a fixação deve evitar deformações durante o processo.
O objetivo é obter corte efetivo, baixa aderência e estabilidade dimensional.
Ferro fundido
O ferro fundido apresenta comportamento de usinagem diferente daquele observado em diversos aços.
Dependendo do tipo e da microestrutura, pode formar cavacos mais curtos e apresentar caráter abrasivo.
Isso exige atenção à resistência ao desgaste da ferramenta.
Em determinadas operações, o desgaste progressivo pode modificar a geometria da aresta e prejudicar o acabamento.
A presença de variações superficiais em peças fundidas também pode influenciar a estabilidade inicial do corte.
O controle deve incluir a seleção correta da classe do metal duro e dos parâmetros recomendados.
Outro cuidado envolve a formação de partículas e poeiras, que precisam ser controladas conforme os requisitos de segurança e saúde ocupacional.
A estratégia de refrigeração e remoção de resíduos deve ser compatível com a operação.
Materiais endurecidos e ligas de difícil usinagem
Materiais endurecidos, superligas e determinadas ligas especiais podem apresentar elevada resistência à deformação e condições térmicas severas.
Nessas aplicações, pequenas alterações de parâmetros podem influenciar significativamente o desgaste da ferramenta.
Também existe maior necessidade de rigidez e controle do processo.
O acabamento pode ser comprometido por desgaste localizado, deformações da aresta ou vibrações.
A ferramenta precisa ser selecionada conforme a dureza e as características do material.
Em determinadas aplicações, outras tecnologias de ferramenta podem ser mais adequadas do que o metal duro convencional.
Por isso, é importante não assumir que uma única solução atende a todos os materiais de difícil usinagem.
A análise deve considerar produtividade, acabamento, vida útil e estabilidade.
Como a programação CNC ajuda a reduzir marcas e irregularidades?
As Ferramentas de Metal Duro podem apresentar excelente desempenho em centros de usinagem CNC, mas a qualidade final também depende da maneira como os movimentos são programados.
A trajetória determina a entrada e a saída da ferramenta, a quantidade de material removida e as mudanças de direção.
Planejamento dos passes de desbaste e acabamento
Uma programação eficiente deve separar as necessidades de remoção de material das exigências finais de acabamento.
Durante o desbaste, o objetivo principal é remover material respeitando os limites da máquina e da ferramenta.
No acabamento, a prioridade passa a ser a precisão e a qualidade superficial.
Entretanto, o material deixado para a etapa final precisa ser consistente.
Quando o sobremetal apresenta grandes variações, a ferramenta de acabamento pode sofrer mudanças significativas de carga.
Essas alterações podem provocar deflexão e marcas superficiais.
O planejamento deve buscar uma quantidade de material adequada e relativamente uniforme.
Em determinadas geometrias, operações intermediárias podem ser necessárias para preparar a superfície.
A quantidade de passes deve ser definida conforme a peça, a ferramenta e os requisitos técnicos.
Mudanças bruscas de direção e marcas em cantos
Durante o fresamento CNC, mudanças de direção podem modificar o engajamento da ferramenta.
Em cantos internos, por exemplo, a área de contato pode aumentar significativamente quando a trajetória não considera a geometria da ferramenta.
Esse aumento pode elevar as forças de corte e provocar deflexão.
O resultado pode aparecer como marcas localizadas, especialmente em superfícies que apresentam bom acabamento nas regiões retas.
Estratégias com transições suaves e raios adequados podem ajudar a reduzir mudanças abruptas de carga.
Também é importante avaliar como o comando CNC interpreta trajetórias com muitos segmentos pequenos.
Dependendo da máquina e das configurações de controle, movimentos excessivamente fragmentados podem interferir na uniformidade da execução.
O planejamento deve considerar a capacidade real do equipamento.
Compensações de ferramenta e controle dimensional
As compensações utilizadas em máquinas CNC permitem ajustar a posição relativa da ferramenta conforme suas características e o processo.
No torneamento, podem existir compensações relacionadas à geometria, ao raio de ponta e ao desgaste.
No fresamento, o controle pode envolver comprimento e raio da ferramenta.
Quando essas informações estão incorretas, a trajetória real pode apresentar desvios.
Além de comprometer dimensões, determinadas inconsistências podem produzir regiões com acabamento diferente.
É importante conferir as compensações após a substituição de ferramentas e durante a liberação de novos programas.
Também deve existir controle sobre quem pode alterar os valores e quais critérios orientam essas mudanças.
Compensações não devem ser utilizadas para esconder problemas mecânicos ou desgaste excessivo.
Elas fazem parte do controle dimensional, mas precisam estar associadas a medições confiáveis.
Continuidade de movimento e qualidade superficial
A continuidade da trajetória é relevante em operações de acabamento de superfícies complexas.
Paradas, retrações e reentradas podem produzir marcas em determinadas condições, especialmente quando a ferramenta permanece em contato com a peça ou quando ocorre mudança de carga.
Estratégias de entrada e saída apropriadas ajudam a reduzir essas ocorrências.
Também é necessário avaliar o avanço programado nas regiões curvas.
Dependendo da geometria e da capacidade de aceleração da máquina, a velocidade efetiva pode variar.
A programação deve respeitar as características do equipamento e evitar movimentos que imponham mudanças bruscas desnecessárias.
O resultado deve ser validado por meio de inspeção da peça, principalmente quando se trata de um programa novo.
Como medir o acabamento superficial das peças usinadas?
As Ferramentas de Metal Duro precisam produzir resultados compatíveis com as exigências estabelecidas no desenho técnico.
Entretanto, verificar a qualidade apenas por observação visual pode levar a interpretações equivocadas.
A medição permite transformar características superficiais em informações comparáveis.
O que significa rugosidade Ra?
Ra é um parâmetro utilizado para representar a média aritmética dos valores absolutos das alturas do perfil de rugosidade em relação à linha média, considerando o comprimento de avaliação definido.
Ele é amplamente utilizado em especificações industriais porque oferece uma referência quantitativa para comparação entre superfícies.
Entretanto, Ra não descreve sozinho todas as características do acabamento.
Duas superfícies podem apresentar valores semelhantes de Ra e possuir perfis diferentes.
Uma delas pode conter pequenas irregularidades distribuídas de maneira uniforme.
Outra pode apresentar características localizadas que merecem análise adicional.
Por isso, a seleção do parâmetro deve estar relacionada à função da superfície.
Não basta considerar que um valor menor de Ra sempre representa uma peça melhor.
É necessário verificar os limites definidos no projeto.
Qual é a diferença entre Ra e Rz?
Ra representa uma característica média das alturas do perfil de rugosidade.
Rz é um parâmetro relacionado à altura do perfil de rugosidade, conforme a definição estabelecida pela norma de referência.
Esses parâmetros oferecem informações diferentes sobre a superfície.
É importante observar que as definições e os métodos de avaliação podem variar conforme a edição da norma utilizada.
Por isso, valores obtidos segundo normas diferentes não devem ser comparados automaticamente sem verificar seus critérios.
A família ISO 21920, publicada em 2021, estabelece regras e parâmetros relacionados à especificação e à avaliação de textura superficial por métodos de perfil.
Na documentação técnica, é importante identificar a norma aplicada, os parâmetros exigidos e as condições de medição.
Essa prática evita interpretações incorretas entre produção, inspeção e clientes.
Como utilizar o rugosímetro corretamente?
O rugosímetro é um instrumento utilizado para avaliar características de textura superficial.
Existem modelos de contato e tecnologias ópticas, cada um com aplicações e limitações específicas.
Em instrumentos de contato, uma ponta percorre a superfície e registra suas irregularidades.
O resultado depende de fatores como orientação da medição, comprimento de avaliação, filtros e características do instrumento.
A medição deve seguir os critérios definidos no desenho e na norma aplicável.
Também é importante selecionar locais representativos.
Uma superfície pode apresentar resultados diferentes conforme a região analisada.
Para investigar marcas de usinagem, a direção de medição precisa ser escolhida considerando a orientação da textura.
Equipamentos devem estar calibrados e ser utilizados por profissionais capacitados.
Sem padronização, pequenas diferenças de procedimento podem produzir resultados que dificultam a comparação.
Por que a aparência visual não substitui a medição?
Superfícies brilhantes costumam transmitir a impressão de excelente acabamento.
Entretanto, brilho e rugosidade são características diferentes.
Uma peça pode apresentar reflexão uniforme e ainda possuir irregularidades relevantes para determinada função.
Da mesma forma, uma superfície com textura visualmente perceptível pode atender perfeitamente à especificação.
A inspeção visual continua sendo importante para identificar riscos, manchas, rebarbas e outros defeitos localizados.
Contudo, ela deve complementar a medição quando houver critérios quantitativos.
O ideal é combinar observação, controle dimensional e avaliação de textura superficial.
Essa abordagem permite diferenciar problemas estéticos de irregularidades capazes de comprometer o funcionamento do componente.
Como o desgaste das ferramentas de metal duro afeta o acabamento?
As Ferramentas de Metal Duro apresentam elevada resistência ao desgaste, mas suas arestas sofrem alterações progressivas durante a utilização.
O comportamento depende do material, das condições de corte e da classe da ferramenta.
Quando o desgaste ultrapassa determinados limites, podem surgir problemas de acabamento e precisão.
Desgaste de flanco
O desgaste de flanco aparece na superfície da ferramenta que fica próxima à região recém-usinada da peça.
Com o avanço da operação, pode ocorrer aumento da área desgastada.
Esse processo modifica as condições de contato e pode elevar o atrito.
Em determinadas situações, a peça começa a apresentar pior acabamento antes que a ferramenta sofra uma falha completa.
Também podem surgir alterações dimensionais relacionadas à evolução do desgaste.
Por isso, é importante acompanhar não apenas a quantidade de peças produzidas, mas também o estado real da aresta.
Os limites aceitáveis dependem da aplicação e dos critérios definidos para a ferramenta.
Uma operação de acabamento fino pode exigir substituição antes de outra que apresente tolerâncias menos rigorosas.
Lascamento e falhas localizadas
O lascamento ocorre quando pequenos fragmentos se desprendem da aresta de corte.
Esse fenômeno pode estar relacionado a impactos, vibrações, cargas inadequadas ou condições incompatíveis com a resistência da ferramenta.
Mesmo um pequeno dano pode produzir riscos repetitivos sobre a peça.
Em operações com cortes interrompidos, a resistência ao impacto merece atenção especial.
Também é importante verificar se existe fixação adequada da pastilha.
Uma ferramenta com aresta lascada não deve continuar operando sem avaliação, especialmente quando o dano compromete a segurança ou a qualidade.
O diagnóstico precisa investigar o motivo da falha.
A simples substituição da pastilha pode não impedir que o problema aconteça novamente.
Quando substituir a ferramenta?
A substituição deve ocorrer com base em critérios técnicos estabelecidos para a operação.
Esses critérios podem considerar desgaste medido, qualidade superficial, estabilidade dimensional e quantidade de peças produzidas.
Em processos repetitivos, o histórico de produção pode ajudar a estimar uma faixa de vida útil.
Entretanto, essa estimativa precisa ser confirmada pela inspeção das ferramentas e das peças.
A troca prematura eleva o consumo de ferramentas.
A troca tardia aumenta o risco de refugos, retrabalhos e falhas durante a operação.
O equilíbrio envolve identificar o momento em que a ferramenta deixa de oferecer a qualidade necessária.
O registro de ocorrências permite aperfeiçoar esse controle ao longo do tempo.
Exemplos práticos de como evitar marcas em peças usinadas
As Ferramentas de Metal Duro são utilizadas em situações muito diferentes, e as medidas corretivas precisam acompanhar as características de cada operação.
Os exemplos a seguir são hipotéticos e demonstram como organizar a análise técnica de problemas comuns.
Exemplo: eixo torneado com marcas periódicas
Considere uma indústria que fabrica eixos de aço para conjuntos mecânicos.
Durante o acabamento, algumas peças começam a apresentar ondulações visíveis ao longo da superfície.
A equipe inicialmente suspeita do desgaste da pastilha.
Entretanto, após a substituição, o problema permanece.
A investigação identifica que a peça possui comprimento elevado em relação ao diâmetro e apresenta flexibilidade durante a usinagem.
O conjunto de fixação não oferece sustentação suficiente para as condições utilizadas.
Nesse cenário, a equipe avalia o apoio da peça, a projeção da ferramenta e os parâmetros de corte.
Após estabilizar o processo, realiza novos testes e compara as superfícies.
A principal lição é que marcas de vibração não são necessariamente provocadas pela qualidade da pastilha.
Mesmo uma ferramenta em boas condições pode produzir acabamento inadequado quando o sistema apresenta instabilidade.
Exemplo: peça de alumínio com riscos e material aderido
Imagine uma empresa que utiliza um centro de usinagem para produzir componentes de alumínio.
Durante o fresamento, algumas peças apresentam regiões ásperas e pequenos riscos.
Ao inspecionar a ferramenta, a equipe observa material aderido à aresta.
Também identifica que os cavacos não estão sendo removidos adequadamente da cavidade.
Nesse caso, a investigação envolve a geometria da fresa, sua compatibilidade com a liga e a estratégia de evacuação.
A equipe verifica as recomendações do fabricante e avalia condições apropriadas de lubrificação.
Depois das correções, são produzidas novas peças para comparação.
A melhoria precisa ser confirmada por inspeção superficial e dimensional.
O exemplo demonstra que marcas podem surgir da combinação de aderência de material e interferência dos cavacos, e não apenas de avanço excessivo.
Exemplo: faceamento com diferença de acabamento entre passadas
Considere uma operação de faceamento de placas metálicas utilizando uma fresa com pastilhas intercambiáveis.
A peça apresenta linhas visíveis entre determinadas regiões usinadas.
A equipe verifica os parâmetros programados e identifica que estão compatíveis com a aplicação.
Durante a inspeção mecânica, observa diferenças de posicionamento entre as pastilhas.
Uma das arestas apresenta condição de apoio inadequada devido à presença de resíduos no alojamento.
A montagem é revisada conforme as instruções do fabricante.
Em seguida, a ferramenta passa por verificação de posicionamento e novo teste de corte.
O caso mostra que a qualidade da montagem influencia diretamente a participação de cada aresta na formação da superfície.
Antes de alterar o programa, é fundamental verificar a condição física do conjunto.
Como criar um procedimento para prevenir imperfeições na produção?
As Ferramentas de Metal Duro oferecem resultados mais consistentes quando sua utilização faz parte de um processo padronizado.
Em ambientes de produção seriada, depender exclusivamente da experiência individual de cada operador pode provocar diferenças entre turnos e lotes.
Um procedimento bem definido ajuda a manter as condições de usinagem sob controle.
Verificações antes de iniciar a operação
Antes do início da produção, é importante confirmar as condições principais do processo.
A equipe deve verificar se a ferramenta instalada corresponde à especificação prevista.
Também precisa conferir o estado da aresta, o sistema de fixação e as condições de limpeza.
A peça deve estar corretamente posicionada e apoiada.
Os parâmetros programados precisam ser compatíveis com a operação e com o material.
Quando existe utilização de fluido de corte, sua condição deve atender às especificações adotadas.
Essas verificações reduzem a possibilidade de iniciar a produção com problemas previsíveis.
Outro cuidado é manter disponíveis as informações sobre tolerâncias e acabamento exigidos.
Sem conhecer esses critérios, torna-se difícil determinar se a peça realmente atende ao projeto.
Acompanhamento durante a fabricação
Durante a produção, é importante observar sinais de alteração no comportamento do corte.
Ruídos diferentes, vibrações, mudança na formação dos cavacos e piora progressiva da superfície podem indicar necessidade de avaliação.
Também é recomendável acompanhar a evolução dimensional das peças.
Em operações repetitivas, a inspeção deve utilizar uma frequência definida conforme o risco e a estabilidade do processo.
Sempre que ocorrer uma alteração relevante, é necessário registrar a condição encontrada.
Isso facilita a comparação entre lotes e ajuda a identificar padrões.
Uma mudança de acabamento após determinada quantidade de peças pode indicar desgaste progressivo.
Já um defeito presente desde a primeira peça pode estar relacionado à preparação ou ao ajuste inicial.
Registro de causas e ações corretivas
Um procedimento eficiente não termina quando a peça volta a apresentar bom acabamento.
É importante registrar o defeito observado, a causa identificada e a correção realizada.
Esse histórico ajuda a evitar que o mesmo problema seja investigado repetidamente.
As informações podem incluir identificação da máquina, ferramenta utilizada, material, parâmetros e resultados das inspeções.
Também é útil registrar quando uma hipótese não foi confirmada.
Isso evita a repetição de tentativas que anteriormente não produziram melhoria.
Com o tempo, a indústria constrói uma base técnica de conhecimento.
Esse material pode apoiar treinamentos, padronização e melhoria contínua dos processos.
Quais erros devem ser evitados para manter um bom acabamento superficial?
As Ferramentas de Metal Duro precisam ser aplicadas conforme as necessidades reais da operação.
Algumas práticas aparentemente simples podem produzir resultados inadequados quando utilizadas sem avaliação técnica.
Reduzir demais o avanço para tentar melhorar a superfície
Diminuir o avanço pode reduzir as marcas geométricas em determinadas operações.
Entretanto, essa medida possui limites.
Quando a espessura do cavaco se torna insuficiente em relação à preparação da aresta, pode ocorrer aumento do atrito.
Nesse cenário, a ferramenta passa a esfregar ou deformar parte do material em vez de removê-lo eficientemente.
O resultado pode incluir aquecimento, desgaste e acabamento irregular.
Portanto, a redução do avanço precisa respeitar a faixa de funcionamento da geometria selecionada.
Utilizar ferramentas desgastadas para reduzir custos
Prolongar excessivamente a vida útil de uma ferramenta pode parecer uma economia imediata.
Entretanto, o desgaste pode provocar perda de acabamento, variações dimensionais e aumento de retrabalhos.
Em algumas situações, uma única peça rejeitada pode representar custo superior ao da substituição preventiva da aresta.
Por isso, o consumo de ferramentas precisa ser analisado junto aos resultados de produção.
O objetivo não é utilizar cada pastilha pelo maior tempo possível, mas alcançar o melhor equilíbrio entre custo, qualidade e produtividade.
Ignorar a fixação e tentar corrigir tudo pelo programa
Nem todo defeito pode ser resolvido com alterações de velocidade, avanço ou trajetória.
Quando existe instabilidade mecânica, a programação possui limitações.
Uma peça mal apoiada pode vibrar mesmo quando os parâmetros estão dentro das recomendações.
Da mesma forma, uma ferramenta excessivamente projetada pode sofrer deflexão.
Antes de realizar mudanças complexas no programa, é importante verificar as condições físicas do conjunto.
A solução mais eficiente pode estar em um dispositivo de apoio, no sistema de fixação ou na escolha de uma ferramenta mais rígida.
Como avaliar se as melhorias realmente reduziram as imperfeições?
As Ferramentas de Metal Duro devem ser avaliadas pelo resultado que proporcionam durante a produção, e não apenas pela aparência imediata de uma peça.
Uma melhoria precisa ser confirmada em condições representativas.
Comparação entre peças antes e depois dos ajustes
O primeiro passo consiste em registrar as condições anteriores à alteração.
É importante identificar o defeito e, quando aplicável, medir o parâmetro superficial especificado.
Depois da correção, novas peças devem ser produzidas mantendo as condições definidas.
A comparação precisa considerar não apenas o aspecto visual, mas também os resultados dimensionais.
Quando existe exigência de rugosidade, a medição deve utilizar procedimentos equivalentes.
Também é necessário verificar se a melhoria permanece durante diferentes momentos da produção.
Uma peça aprovada imediatamente após a troca da ferramenta não demonstra, sozinha, que o processo continuará estável.
Controle de retrabalho e rejeição
O acabamento superficial pode influenciar diretamente os índices de retrabalho.
Quando existem riscos, marcas ou rebarbas fora da especificação, as peças podem exigir operações adicionais.
Dependendo da aplicação, pode ser necessário realizar novo passe, rebarbação ou outro processo de correção.
Essas atividades aumentam o tempo de fabricação e o consumo de recursos.
Acompanhar a quantidade de peças rejeitadas por defeitos superficiais ajuda a identificar a frequência dos problemas.
Também permite avaliar se as mudanças realmente reduziram as ocorrências.
É importante separar defeitos superficiais de outros motivos de rejeição, como desvios dimensionais ou falhas de matéria-prima.
Essa classificação torna a análise mais precisa.
Equilíbrio entre acabamento, produtividade e vida útil
A busca por melhor acabamento não deve ignorar o tempo de fabricação.
Uma redução excessiva do avanço pode aumentar significativamente o ciclo de produção.
Por outro lado, parâmetros muito agressivos podem reduzir a vida útil da ferramenta e elevar o índice de peças rejeitadas.
O melhor resultado depende do equilíbrio entre qualidade, custo e produtividade.
Para avaliar esse equilíbrio, a empresa pode acompanhar tempo de ciclo, consumo de ferramentas, quantidade de retrabalhos e conformidade das peças.
Também é importante considerar a estabilidade ao longo dos lotes.
Uma configuração que apresenta excelentes resultados em poucas peças, mas perde qualidade rapidamente, pode ser menos vantajosa do que uma condição ligeiramente menos produtiva e mais consistente.
A escolha deve respeitar os requisitos técnicos e econômicos da operação.
Conclusão
As Ferramentas de Metal Duro desempenham papel importante na qualidade das peças usinadas, oferecendo resistência ao desgaste, estabilidade e versatilidade em diferentes processos industriais.
Entretanto, evitar marcas e imperfeições exige compreender que o acabamento superficial é resultado da interação entre ferramenta, máquina, peça, parâmetros e condições de operação.
Riscos, ondulações, rebarbas e superfícies ásperas podem apresentar causas distintas. Por isso, a identificação correta do problema deve anteceder qualquer alteração de parâmetros ou substituição de componentes.
A seleção da geometria, o controle do avanço, a regulagem da velocidade de corte, a fixação adequada e a remoção eficiente dos cavacos são medidas fundamentais para melhorar a estabilidade do processo.
Também é necessário acompanhar o desgaste das arestas e utilizar métodos de inspeção compatíveis com as especificações do projeto.
Quando essas práticas são aplicadas de maneira integrada, a indústria consegue reduzir retrabalhos, melhorar a repetibilidade e utilizar seus recursos com maior eficiência.
O principal objetivo não deve ser apenas produzir uma superfície visualmente perfeita, mas fabricar componentes que atendam às exigências dimensionais, funcionais e superficiais estabelecidas.
Assim, a utilização correta das Ferramentas de Metal Duro, associada à padronização e ao acompanhamento técnico da usinagem, contribui para alcançar qualidade consistente, maior confiabilidade e melhores resultados na produção industrial.