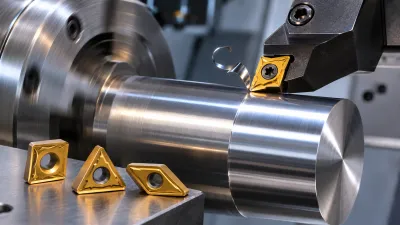
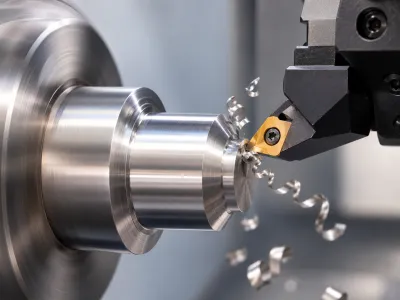
A quebra de pastilhas durante a usinagem é um problema que pode comprometer a produtividade, aumentar os custos operacionais e prejudicar a qualidade das peças fabricadas. Mesmo utilizando Ferramentas de Metal Duro, reconhecidas pela elevada dureza e resistência ao desgaste, muitas indústrias enfrentam falhas prematuras que interrompem a produção e exigem substituições inesperadas.
Essas quebras podem ocorrer por diferentes motivos, como velocidade de corte inadequada, avanço excessivo, vibrações, fixação incorreta, choques térmicos ou escolha de uma pastilha incompatível com o material usinado. Em algumas situações, pequenos erros de regulagem são suficientes para comprometer toda a operação.
O problema é que substituir a pastilha danificada sem investigar a causa geralmente não resolve a situação. A nova ferramenta pode apresentar a mesma falha, aumentando o desperdício de materiais, o tempo de máquina parada e a necessidade de retrabalho.
Por isso, compreender como as pastilhas trabalham, identificar os sinais de desgaste e conhecer os fatores que provocam sua ruptura são cuidados fundamentais para manter uma usinagem estável.
Neste artigo, você entenderá por que as pastilhas de metal duro quebram, como reconhecer as principais causas e quais medidas podem ajudar a evitar falhas, aumentar a vida útil das ferramentas de corte e melhorar o desempenho da produção industrial.
Por que as pastilhas de metal duro quebram durante a usinagem?
As Ferramentas de Metal Duro são desenvolvidas para suportar condições exigentes de trabalho, incluindo esforços mecânicos, temperaturas elevadas e contato contínuo com materiais metálicos. Entretanto, sua elevada dureza não significa que sejam resistentes a qualquer tipo de impacto.
As pastilhas utilizadas em torneamento, fresamento e outras operações de usinagem precisam trabalhar dentro de determinadas condições para manter sua integridade.
Quando os esforços ultrapassam a resistência da aresta de corte, podem surgir pequenas fraturas que evoluem até provocar a quebra parcial ou completa da pastilha.
A diferença entre dureza e resistência ao impacto
Um dos principais pontos para compreender esse problema é reconhecer a diferença entre dureza e tenacidade.
A dureza representa a capacidade de um material resistir à deformação localizada, à penetração e, em determinadas condições, ao desgaste abrasivo. Já a tenacidade está relacionada à capacidade de resistir à propagação de trincas e à fratura.
O metal duro utilizado em ferramentas de corte é normalmente produzido a partir de partículas de carboneto de tungstênio unidas por um material ligante, frequentemente o cobalto.
Essa composição oferece uma combinação de elevada dureza e resistência mecânica, mas também apresenta limitações diante de choques intensos ou esforços concentrados.
Uma pastilha pode, por exemplo, resistir ao desgaste durante várias operações e ainda assim quebrar quando encontra uma interrupção inesperada no corte.
Isso explica por que a seleção da ferramenta não deve considerar apenas sua resistência ao desgaste. Também é necessário avaliar a estabilidade da máquina, o material da peça e as características do processo.
Como os esforços de corte provocam pequenas fraturas
Durante a remoção de material, a aresta de corte recebe forças que variam conforme a velocidade, o avanço, a profundidade de corte, a geometria da ferramenta e as propriedades da peça.
Quando essas forças permanecem dentro dos limites adequados, o processo tende a apresentar maior estabilidade.
Entretanto, se a pastilha recebe uma carga excessiva ou sofre impactos repetitivos, pequenas fissuras podem começar a surgir em sua estrutura.
Inicialmente, essas fissuras podem ser difíceis de identificar sem uma inspeção detalhada. Com a continuidade da operação, elas podem aumentar até provocar o desprendimento de uma parte da aresta.
Em situações mais severas, ocorre a fratura completa da pastilha.
A quebra também pode atingir o suporte, a sede do inserto ou a superfície da peça, ampliando o custo da ocorrência.
Por que a mesma pastilha funciona em uma máquina e quebra em outra?
Uma situação comum na indústria acontece quando uma pastilha apresenta bom desempenho em determinado equipamento, mas sofre quebras frequentes ao ser utilizada em outra máquina.
Isso ocorre porque o resultado da usinagem depende do conjunto formado pela máquina, porta-ferramenta, pastilha, peça e condições de corte.
Entre os fatores que podem explicar essa diferença estão:
-
Variações na rigidez e no estado de conservação das máquinas.
-
Diferenças nos sistemas de fixação das peças.
-
Folgas, desalinhamentos ou vibrações do equipamento.
-
Alterações no balanço do porta-ferramenta.
-
Programações CNC com entradas e saídas de corte diferentes.
-
Condições distintas de refrigeração e evacuação dos cavacos.
Portanto, não basta utilizar a mesma referência de pastilha para esperar resultados idênticos.
É necessário avaliar as condições reais de trabalho e verificar se a ferramenta está sendo utilizada de maneira compatível com o equipamento.
O que acontece quando a ferramenta trabalha fora de suas condições recomendadas?
Quando uma pastilha opera fora da faixa adequada para sua aplicação, o desgaste pode deixar de ocorrer de maneira progressiva e previsível.
Em vez de apresentar um desgaste uniforme ao longo do tempo, a ferramenta pode desenvolver lascamentos, trincas, deformações ou fraturas repentinas.
Isso acontece porque o material da pastilha passa a receber solicitações para as quais sua classe e geometria não foram selecionadas.
Por exemplo, uma aresta muito afiada pode ser excelente para reduzir esforços no acabamento, mas não necessariamente será a melhor escolha para um desbaste pesado com impactos frequentes.
Da mesma forma, uma geometria reforçada pode suportar cargas maiores, mas exigir mais potência e rigidez da máquina.
O equilíbrio entre ferramenta e processo é o que permite aproveitar adequadamente as propriedades do metal duro.
Como identificar o tipo de quebra apresentado pela pastilha?
Antes de modificar os parâmetros de usinagem, é importante observar como a ferramenta foi danificada.
As Ferramentas de Metal Duro podem apresentar diferentes mecanismos de desgaste e falha, cada um relacionado a determinadas condições de trabalho.
A aparência da pastilha não permite confirmar sozinha a causa do problema, mas oferece pistas importantes para orientar a investigação.
Lascamento da aresta de corte
O lascamento acontece quando pequenos fragmentos se desprendem da região responsável pelo corte.
Esse problema também é conhecido como chipping e pode aparecer como pequenas irregularidades ao longo da aresta.
Entre as possíveis causas estão vibrações, impactos, geometria inadequada, excesso de carga e formação de material aderido ao corte.
O lascamento pode começar de maneira discreta, provocando apenas alterações no acabamento da peça.
Entretanto, se a operação continuar nas mesmas condições, os danos podem aumentar e comprometer uma parte maior da pastilha.
Por isso, pequenas falhas não devem ser ignoradas, principalmente quando aparecem repetidamente na mesma região.
Fratura completa da pastilha
A fratura completa ocorre quando a estrutura do inserto não consegue suportar os esforços recebidos.
Diferentemente do desgaste normal, que geralmente evolui de maneira gradual, essa falha pode acontecer repentinamente.
A ruptura pode estar relacionada a avanço ou profundidade excessivos, classe pouco tenaz para a operação, impacto intenso ou problemas de fixação.
Também pode surgir depois que a pastilha já sofreu outros danos, como desgaste em cratera, trincas ou lascamentos.
Uma fratura completa exige interromper o processo e verificar não apenas a pastilha, mas também os componentes que a sustentam.
Trincas provocadas por variações de temperatura
As trincas térmicas surgem quando a região de corte sofre aquecimentos e resfriamentos repetitivos.
Esse fenômeno pode acontecer em operações interrompidas ou quando o fornecimento de fluido de corte varia durante a usinagem.
A alternância de temperatura provoca tensões na ferramenta, favorecendo o aparecimento de fissuras.
Em determinadas situações, essas trincas podem ser observadas como pequenas linhas próximas à aresta.
Com a continuidade do processo, elas podem contribuir para o desprendimento de fragmentos e, eventualmente, para uma falha maior.
Desgaste que evolui até provocar uma ruptura
Nem toda quebra acontece exclusivamente por impacto.
Em algumas operações, a pastilha apresenta desgaste progressivo que enfraquece sua estrutura.
O desgaste em cratera, por exemplo, ocorre na superfície sobre a qual o cavaco desliza. Quando se torna excessivo, pode reduzir a resistência da região próxima à aresta de corte.
O desgaste de flanco também pode aumentar o atrito e alterar as forças envolvidas no processo.
Se a ferramenta continuar trabalhando além do limite definido para a operação, o risco de falha pode aumentar.
Por isso, é importante diferenciar o desgaste aceitável de uma condição que exige substituição.
Tabela: principais sinais de falha nas pastilhas de metal duro
| Tipo de falha | Possíveis causas | Medidas de investigação e correção |
|---|---|---|
| Pequenos lascamentos | Vibração, impacto ou aresta frágil | Verificar rigidez, geometria e condições de entrada no corte |
| Fratura repentina | Sobrecarga ou fixação inadequada | Avaliar avanço, profundidade, apoio e classe da pastilha |
| Trincas térmicas | Alternância de temperatura | Verificar a estratégia de refrigeração e o corte interrompido |
| Desgaste em cratera | Temperatura elevada e interação com cavacos | Revisar velocidade, geometria e resistência ao desgaste |
| Desgaste de flanco acelerado | Atrito e abrasão excessivos | Avaliar parâmetros, classe e propriedades do material |
| Desgaste em entalhe | Condições concentradas na linha de profundidade | Investigar material, geometria e profundidade de corte |
| Material aderido à aresta | Adesão do material usinado | Avaliar velocidade, geometria e lubrificação |
| Deformação da aresta | Temperatura e pressão elevadas | Revisar velocidade, avanço e resistência térmica da classe |
Os sinais apresentados na tabela podem ocorrer simultaneamente. Por isso, a identificação correta deve considerar a aparência da pastilha, o comportamento da máquina e o histórico da operação.
Velocidade de corte inadequada pode provocar a quebra das pastilhas?
A velocidade de corte é um dos parâmetros que mais influenciam a temperatura e o comportamento das Ferramentas de Metal Duro durante a remoção de material.
Ela representa a velocidade relativa entre a aresta de corte e a superfície da peça na região de contato.
Sua definição depende das propriedades do material usinado, do tipo de operação, da geometria da pastilha e da classe de metal duro utilizada.
O que acontece quando a velocidade de corte está muito alta?
Uma velocidade de corte acima da faixa adequada pode aumentar a temperatura na região de contato entre ferramenta e peça.
Com isso, diferentes mecanismos de desgaste podem se intensificar, incluindo desgaste de flanco, desgaste em cratera e deformações relacionadas à temperatura.
Mesmo apresentando boa resistência térmica, o metal duro possui limites de aplicação.
Se a temperatura e os esforços ultrapassarem os limites suportados pela ferramenta, a aresta pode perder resistência e apresentar danos.
Entretanto, isso não significa que toda quebra seja causada por velocidade excessiva.
Uma fratura provocada por impacto, por exemplo, pode exigir outra medida corretiva. Reduzir a velocidade sem investigar o mecanismo predominante nem sempre resolverá o problema.
Velocidade muito baixa também pode prejudicar a ferramenta?
Sim. Dependendo do material usinado e da geometria da pastilha, uma velocidade de corte muito baixa pode favorecer a formação de aresta postiça.
A aresta postiça acontece quando partículas do material da peça aderem à ferramenta durante a usinagem.
Esse material aderido pode modificar temporariamente a geometria do corte.
Quando se desprende, pode levar consigo pequenos fragmentos da aresta, provocando lascamentos.
O fenômeno é especialmente relevante em determinadas condições de usinagem de materiais dúcteis.
Por isso, reduzir continuamente a velocidade não é uma solução universal para aumentar a vida útil das pastilhas.
A operação precisa permanecer em uma faixa compatível com o material, a geometria e as demais condições de corte.
Qual a relação entre rotação da máquina e velocidade de corte?
A velocidade de corte e a rotação estão relacionadas, mas não representam exatamente a mesma coisa.
Nos processos de torneamento, a rotação necessária depende da velocidade de corte desejada e do diâmetro considerado.
Uma fórmula utilizada para estimar a rotação é:
n = (1.000 × Vc) / (π × D)
Em que:
-
n: rotação do eixo-árvore, em rpm.
-
Vc: velocidade de corte, em metros por minuto.
-
D: diâmetro considerado, em milímetros.
-
π: constante matemática aproximadamente igual a 3,1416.
Como exemplo ilustrativo, considere uma operação com velocidade de corte de 150 m/min e diâmetro de 100 mm.
Aplicando a fórmula, a rotação calculada será de aproximadamente 477 rpm.
Esse resultado é apenas uma demonstração matemática e não representa uma recomendação universal de velocidade para pastilhas.
A escolha dos valores reais deve seguir os dados técnicos da ferramenta e considerar as características da operação.
No torneamento com velocidade de corte constante, a rotação ainda pode variar conforme o diâmetro usinado, respeitando os limites estabelecidos para a máquina.
Como descobrir se a velocidade está relacionada à falha?
A investigação deve começar pela observação da pastilha e pelas condições em que a quebra acontece.
Algumas perguntas ajudam a orientar a análise:
-
A ferramenta apresenta sinais de aquecimento excessivo?
-
Existem desgastes em cratera ou deformações próximas à aresta?
-
A quebra acontece imediatamente ou após determinado tempo de trabalho?
-
O problema surgiu depois de um aumento de velocidade?
-
O material ou a classe da pastilha foi alterado recentemente?
Se a falha estiver associada a desgaste térmico progressivo, a revisão da velocidade pode ser uma medida importante.
Entretanto, se a pastilha quebrar logo no início do corte, também devem ser investigados impactos, avanço, fixação e geometria.
O ideal é modificar os parâmetros de maneira controlada, registrando os resultados para identificar quais alterações realmente melhoram o processo.
Como o avanço e a profundidade de corte influenciam a quebra das pastilhas?
O avanço e a profundidade de corte determinam, juntamente com outros fatores, as condições mecânicas às quais as Ferramentas de Metal Duro ficam submetidas.
Quando esses parâmetros não correspondem à capacidade da pastilha, do suporte ou da máquina, os esforços podem ultrapassar os limites adequados e provocar danos.
Avanço excessivo durante o torneamento
No torneamento, o avanço geralmente representa o deslocamento da ferramenta em milímetros por rotação da peça.
Quanto maior o avanço, maior tende a ser a espessura do cavaco, considerando as demais condições de corte.
Isso influencia as forças que atuam sobre a aresta.
Quando o avanço é excessivo para a geometria e a classe escolhidas, podem ocorrer sobrecarga, deformações e fraturas.
O problema se torna ainda mais relevante quando a máquina apresenta vibrações, a peça possui fixação insuficiente ou a operação envolve corte interrompido.
Por isso, o avanço deve ser selecionado de acordo com a aplicação prevista para a pastilha.
Profundidade de corte acima da capacidade da ferramenta
A profundidade de corte indica quanto material será removido na direção correspondente à operação.
No torneamento, por exemplo, uma profundidade maior normalmente aumenta a seção de material removida e as forças de usinagem.
Se a pastilha não possuir resistência suficiente para suportar essas condições, podem ocorrer lascamentos ou fraturas.
Também é necessário considerar a dimensão da pastilha, o comprimento de contato da aresta, o raio de ponta e a estabilidade do conjunto.
Uma ferramenta projetada para acabamento não deve ser utilizada automaticamente em condições de desbaste pesado.
Em determinadas situações, reduzir a profundidade de corte ou selecionar uma geometria mais robusta pode ajudar a estabilizar a operação.
Por que um avanço muito baixo também merece atenção?
É comum imaginar que trabalhar com avanços extremamente baixos sempre protege a ferramenta.
Entretanto, essa estratégia pode ser inadequada para algumas geometrias.
Quando a espessura efetiva do cavaco se torna muito pequena em relação à preparação da aresta, parte do contato pode envolver maior deformação e atrito em vez de corte eficiente.
Isso pode contribuir para aquecimento localizado, dificuldades na formação do cavaco e alterações no acabamento.
Dependendo do material, também pode favorecer a formação de material aderido à aresta.
A escolha do avanço precisa considerar não apenas a prevenção de quebras, mas também o funcionamento correto do quebra-cavaco e o campo de aplicação da pastilha.
Como equilibrar remoção de material e segurança do processo?
O objetivo não deve ser utilizar sempre os menores parâmetros possíveis.
Uma operação excessivamente conservadora pode aumentar o tempo de ciclo, prejudicar a formação de cavacos e elevar o custo por peça.
Por outro lado, parâmetros muito agressivos podem reduzir a vida útil ou provocar falhas inesperadas.
O equilíbrio depende de três fatores principais:
-
Capacidade da ferramenta: classe, geometria, dimensão e preparação da aresta.
-
Capacidade do equipamento: potência, torque, rigidez e estabilidade.
-
Exigências da operação: volume removido, tolerância dimensional e acabamento desejado.
O ajuste deve respeitar o componente mais limitante do sistema.
Também é importante considerar que fresamento e torneamento utilizam critérios diferentes para interpretar o avanço. No fresamento, por exemplo, o avanço por dente e o número de arestas efetivamente atuantes influenciam diretamente a carga sobre cada inserto.
Uma análise correta evita decisões baseadas apenas na rotação ou no avanço programado, sem considerar as condições efetivas de corte.
Problemas de fixação podem causar a quebra prematura das pastilhas?
A fixação inadequada está entre as possíveis causas de falhas nas Ferramentas de Metal Duro, especialmente em operações que exigem repetibilidade e elevada rigidez.
Mesmo quando a classe e os parâmetros estão corretos, uma pastilha mal apoiada pode sofrer movimentos indesejados ou receber esforços de maneira desigual.
Pastilha mal posicionada no porta-ferramenta
As pastilhas intercambiáveis precisam permanecer corretamente assentadas na sede do suporte.
Se houver cavacos, resíduos ou danos nessa região, o apoio pode ficar comprometido.
Isso pode provocar pequenas movimentações durante o corte, alterar a distribuição das forças e favorecer o aparecimento de vibrações.
Em uma operação de alta exigência, essas condições podem contribuir para o lascamento da aresta.
Por isso, antes de instalar uma nova pastilha, é importante verificar se a sede está limpa, íntegra e compatível com o inserto escolhido.
Aperto incorreto dos parafusos de fixação
Os parafusos responsáveis por prender a pastilha devem receber o torque especificado para o sistema de fixação.
Quando o aperto é insuficiente, pode ocorrer movimentação do inserto durante a usinagem.
Por outro lado, aplicar força excessiva também pode danificar componentes de fixação e comprometer o conjunto.
O procedimento correto envolve utilizar a ferramenta apropriada e respeitar as recomendações do fabricante.
Não é adequado apertar os parafusos apenas com base na percepção de força aplicada pelo operador.
A utilização de torque controlado ajuda a melhorar a repetibilidade durante as trocas de pastilha.
Desgaste ou deformação da sede do inserto
Com o passar do tempo, o corpo do porta-ferramenta também pode sofrer danos.
Impactos anteriores, montagem inadequada e contato com cavacos podem comprometer a região de apoio.
Quando a sede está deformada, uma pastilha nova pode não ficar posicionada corretamente.
Isso prejudica a estabilidade e pode provocar falhas repetitivas.
Um sinal de alerta acontece quando diferentes pastilhas apresentam problemas semelhantes, mesmo após a revisão dos parâmetros.
Nessas situações, é importante inspecionar o corpo da ferramenta, os calços, os parafusos e as superfícies de contato.
Por que trocar apenas a pastilha pode não resolver?
Quando uma pastilha quebra, a substituição imediata pode parecer a solução mais simples para retomar a produção.
Entretanto, se a causa estiver relacionada ao suporte, a nova ferramenta continuará trabalhando em condições inadequadas.
Imagine uma operação de fresamento em que a mesma posição do cabeçote apresenta quebras frequentes.
A troca do inserto pode permitir alguns minutos de trabalho, mas o problema tende a voltar caso exista uma sede danificada ou diferença significativa de posicionamento.
Nessa situação, é necessário investigar o conjunto completo.
Ferramentas especiais e sistemas com insertos intercambiáveis dependem de uma integração adequada entre corpo, sede, elementos de fixação e pastilha.
A inspeção desses componentes é tão importante quanto a seleção do material de corte.
Vibrações durante a usinagem: como elas contribuem para a quebra das pastilhas?
As vibrações são fatores importantes na análise de falhas das Ferramentas de Metal Duro, principalmente quando provocam oscilações nas forças recebidas pela aresta de corte.
Durante uma usinagem estável, a ferramenta remove material de maneira relativamente uniforme. Entretanto, quando o conjunto apresenta vibrações excessivas, a intensidade e a direção das forças podem variar rapidamente.
Essas oscilações podem gerar microimpactos, lascamentos e danos progressivos, especialmente em arestas que não foram selecionadas para condições instáveis.
O que provoca vibrações nas máquinas de usinagem?
As vibrações podem surgir por diferentes motivos, como:
-
Fixação insuficiente da peça.
-
Comprimento excessivo da ferramenta em balanço.
-
Folgas em componentes da máquina.
-
Desgaste de rolamentos ou guias.
-
Parâmetros de corte inadequados.
-
Geometria incompatível com a operação.
-
Desbalanceamento ou batimento excessivo em ferramentas rotativas.
-
Falta de rigidez do porta-ferramenta.
Também é possível que determinadas combinações de rotação, avanço e profundidade de corte favoreçam vibrações regenerativas.
Nesse fenômeno, as ondulações deixadas na superfície durante uma passagem influenciam a espessura do cavaco nas passagens seguintes, podendo intensificar a instabilidade.
Por isso, a vibração não deve ser tratada apenas como consequência de uma máquina antiga ou desgastada.
Equipamentos modernos também podem apresentar esse problema quando as condições de usinagem não são adequadas.
Como identificar vibrações durante o corte?
Alguns sinais ajudam a reconhecer problemas de estabilidade.
Entre eles estão ruídos anormais, marcas periódicas na superfície da peça, alterações no acabamento e oscilações no comportamento da operação.
Em determinados casos, o operador percebe que o som muda durante a entrada da ferramenta no material.
Também pode ocorrer variação dimensional entre peças produzidas com a mesma programação.
Esses sinais não comprovam isoladamente a existência de uma vibração capaz de quebrar a pastilha, mas justificam uma avaliação mais detalhada.
Sempre que possível, é recomendável observar o comportamento da máquina com instrumentos apropriados e comparar os resultados com uma condição conhecida como estável.
Qual a relação entre balanço da ferramenta e quebra de pastilhas?
O balanço corresponde ao comprimento da ferramenta que fica projetado para fora de seu sistema de fixação.
Quanto maior esse comprimento, menor tende a ser a rigidez do conjunto, considerando a mesma seção transversal e as demais características.
Isso é especialmente importante em operações internas, como torneamento de furos e mandrilamento.
Uma barra muito longa pode sofrer deflexões e vibrações durante o corte.
Como consequência, a carga recebida pela pastilha pode variar e aumentar o risco de falhas.
Sempre que a geometria da peça permitir, utilizar o menor balanço necessário ajuda a melhorar a estabilidade.
Em operações com grandes comprimentos de alcance, pode ser necessário selecionar ferramentas com maior rigidez, sistemas antivibratórios ou soluções específicas para a aplicação.
Como diminuir a vibração sem comprometer a produtividade?
A primeira medida consiste em identificar a origem da instabilidade.
Se o problema estiver na fixação da peça, modificar apenas o avanço provavelmente não será suficiente.
Se estiver relacionado ao excesso de balanço, reduzir o comprimento projetado pode produzir uma melhoria mais significativa.
Também devem ser avaliados o estado do equipamento, a geometria da pastilha, o batimento da ferramenta e os parâmetros de corte.
Em determinadas situações, alterar a rotação pode deslocar a operação para uma condição mais estável. Entretanto, o resultado depende do comportamento dinâmico do sistema.
A solução deve ser validada na prática, considerando acabamento, vida útil da ferramenta e tempo de ciclo.
Choque térmico e refrigeração: por que a temperatura pode danificar as pastilhas?
Durante o trabalho, as Ferramentas de Metal Duro entram em contato com regiões submetidas a elevadas temperaturas.
Grande parte do calor gerado na usinagem está relacionada à deformação do material removido e ao atrito nas interfaces entre ferramenta, cavaco e peça.
O problema não está apenas na temperatura alcançada, mas também na maneira como ela varia durante a operação.
Como o choque térmico aparece na usinagem?
O choque térmico ocorre quando o material da ferramenta sofre uma mudança de temperatura capaz de gerar tensões internas significativas.
No fresamento, por exemplo, cada aresta alterna períodos de contato com o material e períodos fora do corte.
Dependendo das condições, esse funcionamento provoca ciclos repetitivos de aquecimento e resfriamento.
Quando existe uma diferença acentuada de temperatura, podem surgir trincas térmicas.
Com o tempo, essas trincas podem favorecer pequenos lascamentos e comprometer a resistência da pastilha.
O fenômeno também pode ocorrer quando o fornecimento de fluido de corte é intermitente ou irregular.
Fluido de corte insuficiente pode provocar quebras?
Uma refrigeração inadequada pode contribuir para problemas de temperatura, lubrificação e remoção de cavacos.
Entretanto, a necessidade de utilizar fluido de corte depende da operação, do material usinado e da ferramenta selecionada.
Algumas aplicações se beneficiam de refrigeração abundante e bem direcionada.
Outras podem ser realizadas a seco, desde que essa condição esteja prevista para o conjunto ferramenta-material-processo.
O maior cuidado é evitar alterações improvisadas no fornecimento de fluido, especialmente em operações sensíveis à variação térmica.
Aplicar pequenas quantidades de fluido de maneira irregular sobre uma ferramenta submetida a altas temperaturas não representa necessariamente uma condição segura.
É melhor realizar a usinagem a seco ou com refrigeração?
Não existe uma resposta única para todas as operações.
No torneamento contínuo, a utilização adequada de fluido pode ajudar a controlar a temperatura e melhorar a remoção de cavacos.
Em determinadas operações de fresamento com metal duro, trabalhar a seco pode ser uma alternativa tecnicamente adequada quando a ferramenta e o material permitem.
Já em operações de furação, a refrigeração e a evacuação de cavacos podem assumir importância ainda maior, especialmente quando o furo possui grande profundidade.
A decisão deve considerar:
-
Material da peça.
-
Classe e revestimento da ferramenta.
-
Tipo de operação.
-
Forma de formação dos cavacos.
-
Estabilidade térmica.
-
Capacidade de fornecimento de fluido.
-
Recomendações técnicas para a aplicação.
Quando a operação exige refrigeração, também é necessário verificar concentração, vazão, pressão e direcionamento, conforme os requisitos do sistema.
Como reconhecer uma falha relacionada à temperatura?
A identificação pode envolver a presença de trincas próximas à aresta, desgaste térmico acelerado ou comportamento irregular associado ao fornecimento de fluido.
Uma quebra que acontece sempre após alterações na refrigeração merece atenção.
Também é importante avaliar se o processo apresenta corte contínuo ou interrompido.
Quando houver suspeita de choque térmico, não basta aumentar a quantidade de fluido sem planejamento.
A estratégia correta pode envolver melhorar a aplicação da refrigeração, revisar a velocidade, selecionar uma classe mais adequada ou modificar as condições de corte.
O diagnóstico deve considerar o mecanismo predominante e a recomendação técnica da ferramenta.
Como o material da peça influencia a quebra das pastilhas de metal duro?
A escolha das Ferramentas de Metal Duro precisa considerar as propriedades do material que será usinado.
Diferentes metais apresentam características específicas de dureza, resistência mecânica, abrasividade, condutividade térmica e tendência à aderência.
Essas propriedades interferem nas forças de corte, na temperatura e no desgaste das pastilhas.
Usinagem de aço carbono e aço-liga
Os aços carbono e os aços-liga possuem ampla aplicação na fabricação de componentes mecânicos.
Entretanto, as condições de usinagem variam conforme a composição, a dureza, o tratamento térmico e o estado do material.
Uma peça de aço relativamente macio pode produzir cavacos longos em determinadas condições.
Já um aço de maior resistência pode exigir maiores esforços de corte e classes específicas de ferramentas.
Se a pastilha não for adequada ao material, poderão ocorrer desgaste acelerado, deformações ou falhas prematuras.
Também é importante considerar se a peça apresenta interrupções, como canais, furos transversais ou irregularidades na superfície.
Essas características podem provocar impactos adicionais durante a operação.
Quebras na usinagem de aço inoxidável
O aço inoxidável apresenta desafios particulares na usinagem, especialmente em determinadas ligas austeníticas.
Esses materiais podem apresentar tendência ao encruamento, adesão à ferramenta e concentração de calor na região de corte.
O encruamento corresponde ao aumento da resistência do material como consequência da deformação plástica.
Se a ferramenta trabalhar com condições inadequadas, a superfície pode sofrer alterações que dificultam passagens posteriores.
Uma pastilha com geometria pouco apropriada pode aumentar os esforços e favorecer a formação de material aderido.
Para reduzir problemas, é necessário avaliar uma classe indicada para o grupo do aço inoxidável, selecionar geometria adequada e estabelecer parâmetros que favoreçam a formação correta dos cavacos.
O fornecimento de fluido também deve seguir as exigências da operação.
Ferro fundido e desgaste abrasivo
O ferro fundido apresenta comportamento diferente do aço inoxidável.
Dependendo de sua composição e microestrutura, pode gerar cavacos curtos e apresentar elevada abrasividade.
Além disso, superfícies fundidas podem conter regiões mais duras, variações de estrutura e características que aumentam as solicitações sobre a ferramenta.
Esses fatores podem acelerar o desgaste e comprometer a vida útil das pastilhas.
Em determinadas operações, a presença de crostas superficiais ou interrupções no corte também pode favorecer impactos.
Por isso, a seleção da classe e da geometria deve considerar o tipo de ferro fundido, a condição da peça e a finalidade da usinagem.
Alumínio e formação de material aderido
Embora muitas ligas de alumínio apresentem boa usinabilidade, alguns problemas podem surgir durante o corte.
Um deles é a aderência de material à aresta da pastilha.
Quando o alumínio se acumula nessa região, a geometria efetiva de corte pode ser alterada.
Isso pode prejudicar o acabamento, modificar a formação dos cavacos e favorecer pequenos danos à ferramenta.
Pastilhas com geometria positiva, aresta afiada e superfícies adequadas para materiais não ferrosos podem ajudar a reduzir esse problema.
Entretanto, a seleção deve considerar a liga específica, a presença de partículas abrasivas e os requisitos da operação.
Uma liga fundida com elevado teor de silício, por exemplo, pode exigir cuidados diferentes daqueles utilizados na usinagem de um alumínio mais dúctil.
Superligas e materiais de difícil usinagem
Superligas à base de níquel e determinados materiais utilizados nos setores aeroespacial e energético podem apresentar elevada resistência mecânica mesmo em temperaturas altas.
Essas características exigem maior atenção à classe da pastilha, à geometria e ao controle térmico.
O desgaste em entalhe, a concentração de calor e os esforços elevados podem comprometer a estabilidade da operação.
Materiais à base de titânio também apresentam particularidades relacionadas à transferência de calor e ao comportamento dos cavacos.
Nessas aplicações, parâmetros genéricos podem produzir resultados inadequados.
A ferramenta precisa ser selecionada especificamente para o material e a estratégia de usinagem.
Por que conhecer a dureza da peça não é suficiente?
A dureza é uma informação importante, mas não explica sozinha o comportamento do material durante o corte.
Dois materiais com dureza semelhante podem apresentar diferenças significativas de abrasividade, tendência à aderência, resistência mecânica e formação de cavacos.
Por isso, o planejamento deve considerar também a composição, o tratamento térmico, a condição superficial e o tipo de operação.
Uma alteração no lote de matéria-prima pode modificar o comportamento do processo mesmo quando o desenho da peça permanece igual.
Quando as quebras começam após uma mudança de fornecedor ou de material, vale investigar se houve alterações nas propriedades das peças recebidas.
Como escolher a pastilha de metal duro correta para evitar quebras?
A escolha adequada das pastilhas é uma das decisões mais importantes para obter estabilidade com as Ferramentas de Metal Duro.
Não basta selecionar um inserto que apresente o formato adequado para o suporte.
É necessário analisar sua classe, geometria, preparação da aresta, revestimento, dimensão e campo de aplicação.
A importância da classe do metal duro
As classes de metal duro são desenvolvidas para apresentar diferentes combinações de resistência ao desgaste, tenacidade e comportamento térmico.
Em determinadas condições, uma classe com elevada resistência ao desgaste pode oferecer excelente desempenho em cortes estáveis.
Entretanto, essa mesma opção pode apresentar limitações em operações com impactos ou vibrações.
Uma classe mais tenaz pode ser mais apropriada para condições mecânicas severas, mesmo que apresente comportamento de desgaste diferente.
A escolha deve considerar o tipo de material e o mecanismo de falha observado.
Quando o problema predominante é uma fratura por impacto, por exemplo, pode ser necessário avaliar uma classe mais tenaz.
Se a principal dificuldade for desgaste abrasivo progressivo, a prioridade técnica poderá ser diferente.
Pastilha para desbaste ou acabamento: qual a diferença?
As pastilhas destinadas ao desbaste normalmente precisam suportar maiores esforços de corte.
Por isso, determinadas geometrias apresentam arestas reforçadas e características adequadas à remoção de volumes maiores de material.
Já as pastilhas para acabamento priorizam precisão, qualidade superficial e forças de corte compatíveis com operações mais leves.
Isso não significa que todas as pastilhas de acabamento sejam frágeis ou que todas as pastilhas de desbaste sejam apropriadas para impactos intensos.
O desempenho depende do conjunto formado pela geometria e pela classe.
Utilizar uma aresta indicada para acabamento em uma operação com carga elevada pode aumentar o risco de lascamentos.
Por outro lado, uma geometria excessivamente robusta pode gerar esforços desnecessários em uma operação que exige acabamento delicado.
Como o raio de ponta influencia a resistência da pastilha?
O raio de ponta corresponde à curvatura existente na extremidade de determinadas pastilhas.
Esse elemento influencia o acabamento superficial, a distribuição das forças e a resistência mecânica da ponta.
Um raio maior pode oferecer uma região de corte mais robusta em algumas aplicações.
Entretanto, também pode elevar determinadas componentes da força de usinagem e favorecer vibrações quando o conjunto possui pouca rigidez.
Um raio menor pode reduzir esforços em certas condições, mas exigir maior cuidado com a carga concentrada na ponta.
Portanto, não existe um raio ideal para todas as operações.
A escolha precisa considerar avanço, profundidade de corte, acabamento exigido e estabilidade da máquina.
Pastilhas revestidas são sempre mais resistentes à quebra?
Os revestimentos são utilizados para modificar características superficiais da ferramenta, como resistência ao desgaste e comportamento térmico.
Processos de deposição física de vapor (PVD) e deposição química de vapor (CVD) permitem produzir diferentes tipos de revestimentos.
Entretanto, a presença de uma cobertura não garante, isoladamente, maior resistência à fratura.
O desempenho depende da combinação entre substrato, revestimento, preparação da aresta e condições de aplicação.
Uma ferramenta pode apresentar excelente resistência ao desgaste e ainda sofrer quebra caso seja submetida a impactos acima de sua capacidade.
Por isso, a seleção não deve considerar apenas o tipo de revestimento.
A resistência mecânica e a geometria continuam sendo fatores essenciais.
Qual a importância da geometria do quebra-cavaco?
O quebra-cavaco é uma característica geométrica utilizada para influenciar a formação e o direcionamento dos cavacos.
Seu funcionamento depende principalmente do material usinado, do avanço, da profundidade de corte e da própria geometria.
Quando a pastilha trabalha fora da faixa prevista para o quebra-cavaco, podem surgir cavacos muito longos, formação inadequada ou esforços diferentes dos esperados.
Em situações extremas, o acúmulo de cavacos pode provocar interferências no processo.
A seleção correta ajuda a melhorar a evacuação do material removido e a estabilidade da operação.
Por esse motivo, pastilhas aparentemente semelhantes podem apresentar comportamentos distintos na mesma máquina.
Quebras de pastilhas no torneamento: quais causas devem ser investigadas?
Durante o torneamento, as Ferramentas de Metal Duro são utilizadas em operações como desbaste, acabamento, faceamento, abertura de canais e usinagem de perfis.
Cada uma dessas aplicações apresenta condições específicas de contato entre a pastilha e a peça.
Por isso, a investigação de quebras deve considerar o tipo de torneamento realizado.
Quebras durante o torneamento de desbaste
O desbaste geralmente envolve maior remoção de material.
Nessa condição, a pastilha pode receber esforços elevados, principalmente quando são utilizados avanços e profundidades de corte maiores.
Se a classe ou a geometria não forem adequadas, existe risco de sobrecarga mecânica.
Também é necessário avaliar se a peça apresenta superfícies irregulares, regiões fundidas ou interrupções que provoquem impactos.
Uma ferramenta que funciona bem no torneamento contínuo de uma superfície regular pode não apresentar o mesmo desempenho ao remover material de uma peça com características diferentes.
Falhas durante o torneamento de acabamento
Nas operações de acabamento, a principal preocupação costuma ser alcançar as dimensões e a qualidade superficial especificadas.
Entretanto, pastilhas também podem sofrer danos nessa etapa.
Um exemplo ocorre quando a geometria é muito sensível a impactos ou quando a ferramenta trabalha com vibrações.
A formação de material aderido pode prejudicar a qualidade superficial e favorecer pequenos lascamentos.
Além disso, uma profundidade de corte inadequada pode provocar condições de atrito que não correspondem ao funcionamento previsto para a pastilha.
Por isso, o acabamento precisa ser planejado considerando a geometria da aresta e a quantidade de material a remover.
Por que a pastilha quebra quando encontra um canal ou furo na peça?
Quando a aresta passa por uma região interrompida, ocorre uma mudança no contato entre a ferramenta e o material.
A pastilha pode sair do corte e voltar a entrar, recebendo uma nova carga.
Se essa entrada acontece de maneira desfavorável, o impacto pode provocar lascamentos.
A intensidade do problema depende de fatores como geometria, velocidade, avanço, rigidez e resistência mecânica da classe escolhida.
Nesses casos, pode ser necessário avaliar uma geometria mais robusta, uma classe mais tenaz ou alterações na estratégia de entrada.
A recomendação deve ser baseada nas condições reais da operação.
Torneamento interno exige cuidados adicionais?
Sim. No torneamento interno, a ferramenta frequentemente trabalha com maior comprimento em balanço devido à necessidade de alcançar a região a ser usinada.
Isso pode reduzir a rigidez do conjunto e aumentar a possibilidade de deflexões e vibrações.
O espaço disponível para a retirada dos cavacos também pode ser limitado.
Quando os cavacos se acumulam no interior do furo, existe risco de interferência com a ferramenta e com a superfície da peça.
Por isso, é fundamental avaliar o comprimento da barra, o diâmetro disponível, a geometria da pastilha e as condições de evacuação do material removido.
Em aplicações mais exigentes, ferramentas especiais podem ajudar a atender necessidades de alcance, estabilidade e precisão dimensional.
Por que as pastilhas quebram durante o fresamento?
O fresamento apresenta características que exigem atenção especial na utilização das Ferramentas de Metal Duro.
Diferentemente de muitas operações de torneamento contínuo, o fresamento normalmente envolve entradas e saídas sucessivas das arestas no material.
Isso significa que as pastilhas podem receber cargas variáveis ao longo de cada rotação da ferramenta.
Quando as condições não são adequadas, essas variações favorecem o aparecimento de lascamentos e fraturas.
Impactos durante a entrada da ferramenta no material
No fresamento, a forma como a aresta entra em contato com a peça pode influenciar significativamente os esforços recebidos.
Dependendo da estratégia de corte, a entrada pode acontecer de maneira mais ou menos favorável à integridade da pastilha.
A geometria da fresa, o sentido de avanço e a posição da peça também interferem nesse comportamento.
Uma entrada inadequada pode concentrar esforços em uma região sensível da aresta.
Quando isso acontece repetidamente, a pastilha pode apresentar danos antes de atingir sua vida útil esperada.
Por isso, é importante avaliar a estratégia de usinagem e evitar condições que provoquem impactos desnecessários.
Batimento excessivo da ferramenta de fresamento
O batimento ocorre quando as arestas da ferramenta não apresentam a mesma posição geométrica em relação ao eixo de rotação.
Esse problema pode fazer com que determinados insertos removam mais material do que outros.
Consequentemente, a carga não fica distribuída de maneira uniforme entre as arestas.
Uma pastilha pode sofrer desgaste acelerado ou quebrar enquanto as demais permanecem em condições aparentemente normais.
Quando isso acontece, é necessário verificar o posicionamento dos insertos, as sedes, os componentes de fixação e a interface entre ferramenta e máquina.
Por que apenas uma pastilha do cabeçote quebra?
Quando um cabeçote possui vários insertos e somente um apresenta falhas repetitivas, a investigação deve começar por fatores localizados.
Entre eles estão danos na sede, montagem incorreta, diferença de altura, batimento e problemas nos componentes de fixação.
Entretanto, uma única pastilha danificada também pode ser resultado de um evento pontual, como impacto com uma irregularidade da peça.
O importante é observar se a falha acontece sempre na mesma posição.
Se houver repetição, a inspeção do corpo da ferramenta se torna fundamental.
Em determinadas situações, o recondicionamento da sede ou a recuperação do cabeçote pode ser mais adequado do que continuar substituindo insertos.
Como melhorar a estabilidade do fresamento?
Para reduzir o risco de quebras, é importante avaliar o conjunto completo.
A escolha de um cabeçote adequado, a distribuição das arestas, o balanço da ferramenta e a estabilidade da peça influenciam o resultado.
Também é necessário verificar a largura de corte, a profundidade e o avanço por dente.
No fresamento, o avanço por dente pode ser estimado pela relação:
fz = Vf / (n × z)
Nessa expressão, fz representa o avanço por dente, Vf é a velocidade de avanço em milímetros por minuto, n é a rotação por minuto e z corresponde ao número de dentes considerado na operação.
Essa relação é útil para compreender a programação, mas a espessura real do cavaco também depende da geometria de contato, do engajamento radial e de outros fatores.
Portanto, não basta reduzir a velocidade de avanço sem analisar a geometria da operação.
A melhoria deve considerar a formação dos cavacos, a distribuição dos esforços e a estabilidade dinâmica do conjunto.
Furação e mandrilamento: por que as pastilhas podem apresentar falhas?
As operações de furação e mandrilamento também exigem cuidados específicos com as Ferramentas de Metal Duro.
Nesses processos, as condições de acesso ao corte, a rigidez e a retirada dos cavacos podem ser determinantes para a vida útil da ferramenta.
O risco de falha aumenta quando existem interferências, sobrecarga ou instabilidade na região de trabalho.
Acúmulo de cavacos durante a furação
Durante a furação, os cavacos precisam sair da região de corte de maneira adequada.
Quando isso não acontece, eles podem se acumular no interior do furo.
Esse acúmulo pode aumentar o atrito, dificultar a refrigeração e provocar esforços adicionais sobre a ferramenta.
Em situações severas, os cavacos podem interferir no funcionamento da broca ou dos insertos.
O problema pode ocorrer por geometria inadequada, parâmetros incorretos ou condições insuficientes de evacuação.
Quanto maior a profundidade do furo, mais importante se torna verificar o comportamento dos cavacos e a capacidade do sistema de removê-los.
Desalinhamento entre ferramenta e peça
O alinhamento é importante para distribuir corretamente os esforços de corte.
Quando existe uma diferença significativa entre os eixos envolvidos na operação, a ferramenta pode receber cargas desiguais.
Isso pode comprometer a qualidade dimensional e aumentar o risco de danos às arestas.
É necessário verificar a montagem da peça, o posicionamento da ferramenta e as condições geométricas do equipamento.
Em operações de precisão, pequenas diferenças podem ser relevantes para o resultado final.
Mandrilamento com ferramentas de grande alcance
No mandrilamento, a ferramenta precisa alcançar uma superfície interna para corrigir ou produzir determinado diâmetro.
Dependendo da profundidade do furo, isso pode exigir um conjunto com maior comprimento.
Quando o sistema apresenta rigidez insuficiente, surgem dificuldades relacionadas à deflexão e à vibração.
Esses fatores podem provocar variações dimensionais, acabamento irregular e danos às pastilhas.
Por isso, a escolha da ferramenta deve considerar o diâmetro do furo, o comprimento de trabalho, a quantidade de material removido e a precisão necessária.
Como as ferramentas especiais podem contribuir?
Ferramentas especiais são desenvolvidas para atender necessidades específicas de geometria, estabilidade e produtividade.
Em determinadas aplicações, um projeto adequado pode melhorar a distribuição das forças de corte, a fixação dos insertos e a repetibilidade do processo.
A AEG-TEC desenvolve soluções para mandrilamento expansivo, fresamento, torneamento e furação, utilizando engenharia aplicada às necessidades de cada operação.
No entanto, a utilização de uma ferramenta especial não dispensa o controle dos parâmetros de corte, da fixação e das condições da máquina.
O resultado depende da integração entre o projeto da ferramenta e as características reais do processo produtivo.
Como descobrir a verdadeira causa da quebra das pastilhas?
Quando as Ferramentas de Metal Duro apresentam falhas frequentes, o ideal é utilizar um procedimento de investigação organizado.
Substituir ferramentas, alterar avanços e modificar velocidades sem registrar os resultados pode dificultar a identificação do problema.
Uma análise estruturada permite comparar as condições de operação e encontrar evidências mais confiáveis.
Observe em qual momento a quebra acontece
O primeiro passo é identificar quando ocorre a falha.
A pastilha quebra imediatamente após entrar no material? O problema aparece somente depois de alguns minutos? A ruptura acontece sempre na mesma região da peça?
Essas informações ajudam a diferenciar possíveis mecanismos de falha.
Uma quebra instantânea pode estar relacionada a impacto, sobrecarga ou fixação inadequada.
Já uma falha que aparece depois de determinado tempo pode envolver desgaste progressivo, aquecimento ou acúmulo de danos.
Também é importante observar se a quebra ocorre de maneira aleatória ou repetitiva.
A repetição em um mesmo momento da operação pode indicar uma condição específica do programa ou da geometria da peça.
Inspecione a pastilha danificada
Sempre que possível, a pastilha deve ser examinada após a ocorrência.
A análise precisa considerar o local da fratura e a existência de outros sinais de desgaste.
Entre os pontos que merecem atenção estão:
-
Presença de pequenos lascamentos.
-
Trincas próximas à aresta.
-
Desgaste concentrado em determinada região.
-
Material aderido à superfície de corte.
-
Desgaste excessivo no flanco.
-
Alterações na região de contato com os cavacos.
-
Indícios de movimentação ou apoio irregular.
Uma lupa ou equipamento de inspeção adequado pode facilitar a identificação de danos pequenos.
A interpretação deve considerar que a fratura final pode destruir parte das evidências do mecanismo que iniciou a falha.
Por isso, registrar o desgaste antes da ruptura, quando possível, oferece informações importantes.
Verifique a máquina e o sistema de fixação
Antes de modificar a programação, é necessário inspecionar os componentes mecânicos envolvidos.
A avaliação pode incluir a sede da pastilha, o porta-ferramenta, o aperto dos elementos de fixação, o balanço e a condição da interface com a máquina.
Também é importante verificar como a peça está presa.
Uma fixação inadequada pode permitir movimentações que alteram as forças de corte.
Em operações rotativas, deve-se investigar o batimento e as condições do cabeçote.
Se existirem sinais de folga, desgaste ou danos, esses problemas precisam ser corrigidos antes de continuar os testes.
Compare os parâmetros utilizados com as recomendações técnicas
Depois da inspeção inicial, é necessário comparar os dados reais do processo com as condições indicadas para a ferramenta.
Entre os parâmetros a verificar estão velocidade de corte, avanço, profundidade, largura de corte e estratégia de entrada.
Também devem ser avaliados a classe da pastilha, sua geometria e o material da peça.
É importante registrar se os valores foram alterados recentemente.
Uma mudança aparentemente simples pode ter influência significativa no comportamento da ferramenta.
O ideal é utilizar referências técnicas compatíveis com a aplicação e testar mudanças de maneira controlada.
Investigue alterações recentes na produção
Algumas quebras começam depois de modificações no processo.
Por exemplo, a fábrica pode passar a utilizar uma peça de outro fornecedor, trocar o fluido de corte ou mudar a programação CNC.
Também pode ocorrer a substituição de um suporte por outro aparentemente equivalente.
Nessas situações, é útil comparar o cenário atual com o período em que a operação apresentava estabilidade.
Perguntas importantes incluem:
-
Houve alteração na matéria-prima?
-
A máquina passou por manutenção?
-
A classe da pastilha foi substituída?
-
O programa CNC sofreu modificações?
-
A ferramenta passou a trabalhar com maior balanço?
-
Alguma característica da fixação foi alterada?
-
O fornecimento de fluido permanece igual?
Essas perguntas ajudam a identificar possíveis relações entre mudanças no processo e o início das falhas.
Realize testes controlados para validar a solução
Depois de reunir as informações, é possível definir hipóteses e realizar testes.
Sempre que viável, deve-se alterar um fator por vez, mantendo as demais condições controladas.
Se houver suspeita de avanço excessivo, por exemplo, uma revisão desse parâmetro pode ser avaliada conforme as recomendações técnicas.
Se o problema estiver associado à geometria, pode ser necessário testar outra opção de inserto.
Os resultados devem ser registrados considerando vida útil, acabamento, comportamento dos cavacos e estabilidade.
É importante evitar conclusões precipitadas com base em apenas uma peça produzida.
A confirmação deve considerar a repetibilidade do resultado e a variação normal do processo.
Quais práticas ajudam a evitar a quebra das pastilhas na usinagem?
A prevenção de falhas nas Ferramentas de Metal Duro depende de cuidados que começam antes do início da operação e continuam durante a produção.
Uma rotina de inspeção e acompanhamento pode reduzir a ocorrência de problemas inesperados.
Confira a ferramenta antes de iniciar o trabalho
Antes da operação, é importante verificar a integridade da pastilha e do sistema de fixação.
A ferramenta não deve apresentar trincas, lascamentos ou danos incompatíveis com a utilização prevista.
Também é necessário confirmar se a referência instalada corresponde à classe e à geometria especificadas.
A sede deve estar limpa, os componentes de fixação precisam estar em boas condições e o aperto deve seguir os valores recomendados.
Esses cuidados ajudam a evitar falhas decorrentes de montagem inadequada.
Utilize parâmetros compatíveis com a operação
Velocidade, avanço e profundidade de corte devem ser selecionados com base na ferramenta e nas condições reais do processo.
Não é adequado copiar automaticamente os parâmetros de outra máquina sem verificar suas características.
A rigidez, a potência disponível, a fixação e a geometria da peça podem ser diferentes.
Quando houver necessidade de aumentar a produtividade, os ajustes devem ser realizados de maneira planejada.
A prioridade é encontrar uma condição que ofereça remoção de material adequada sem comprometer a estabilidade e a qualidade.
Estabeleça critérios para a troca de pastilhas
Esperar a quebra de uma pastilha para realizar a substituição pode gerar custos adicionais.
O ideal é definir critérios de troca que considerem o desgaste admissível, a qualidade da peça e a estabilidade do processo.
Esses critérios podem utilizar observações visuais, medições de desgaste, quantidade de peças produzidas ou tempo efetivo de corte.
A escolha depende da aplicação e da possibilidade de acompanhar o comportamento da ferramenta.
É importante lembrar que limites de desgaste utilizados em testes técnicos não devem ser aplicados automaticamente a todas as operações industriais.
Cada processo precisa de critérios compatíveis com seus riscos e exigências de qualidade.
Treine os operadores para reconhecer sinais de falha
A experiência dos operadores é importante para identificar alterações durante a usinagem.
Entretanto, essa experiência deve ser acompanhada de procedimentos claros.
Os profissionais precisam compreender quais sinais exigem atenção, como vibrações anormais, alterações no acabamento e dificuldades na formação dos cavacos.
Também devem saber quando interromper a operação e comunicar o responsável técnico.
Diante de uma quebra, a máquina deve ser colocada em condição segura antes de qualquer inspeção ou intervenção, seguindo os procedimentos de segurança aplicáveis.
Nunca se deve tentar retirar fragmentos ou cavacos com a ferramenta em movimento.
Registre o comportamento das ferramentas durante a produção
Um histórico de utilização permite acompanhar o desempenho das pastilhas ao longo do tempo.
Esse registro pode incluir máquina, código da ferramenta, material usinado, parâmetros de corte, quantidade de peças e motivo da substituição.
Também é útil registrar imagens de desgastes ou falhas quando isso puder ser feito com segurança.
Com essas informações, torna-se possível verificar se determinadas operações apresentam mais problemas.
Os registros também ajudam a comparar diferentes geometrias, classes e estratégias de usinagem.
Dessa forma, a empresa deixa de depender exclusivamente da memória dos operadores e passa a contar com informações organizadas para tomar decisões.
Como a quebra de pastilhas afeta os custos e a produtividade industrial?
A ocorrência frequente de falhas nas Ferramentas de Metal Duro pode gerar consequências que ultrapassam o valor de compra dos insertos.
Uma pastilha quebrada pode provocar interrupção do ciclo, necessidade de inspeção, retrabalho e, em situações mais graves, danos à peça ou ao porta-ferramenta.
Por isso, analisar somente o preço unitário não representa adequadamente o custo da operação.
O custo real de uma quebra inesperada
Imagine uma empresa que utiliza pastilhas intercambiáveis em uma operação de produção seriada.
Quando uma pastilha quebra antes do momento previsto para sua substituição, o operador precisa interromper a máquina.
Dependendo da situação, será necessário remover fragmentos, inspecionar a ferramenta, substituir componentes e conferir as condições de corte.
A peça que estava em fabricação também poderá exigir avaliação dimensional.
Se houver danos, a empresa poderá precisar realizar retrabalho ou descartar o componente.
O impacto financeiro pode envolver materiais, mão de obra, tempo de equipamento e perda de capacidade produtiva.
Por isso, evitar quebras inesperadas contribui para melhorar a previsibilidade da produção.
Por que a pastilha mais barata nem sempre representa economia?
O custo de aquisição é importante, mas não deve ser o único critério para escolher um inserto.
Uma pastilha de menor preço pode apresentar custo por peça elevado se exigir trocas frequentes ou provocar perdas.
Da mesma forma, uma ferramenta de maior valor não será necessariamente mais econômica se não for adequada ao processo.
A comparação precisa considerar o desempenho efetivamente alcançado.
Entre os indicadores úteis estão o número de peças produzidas por aresta, o tempo de corte, a frequência de troca e a ocorrência de falhas.
O objetivo é identificar qual solução oferece o melhor equilíbrio entre custo e produtividade para uma aplicação específica.
Como calcular o custo da ferramenta por peça?
Uma maneira simples de iniciar a análise consiste em dividir o custo das arestas consumidas pela quantidade de peças aprovadas.
A relação pode ser representada por:
Custo de ferramenta por peça = Custo total das arestas consumidas / Quantidade de peças aprovadas
Considere um exemplo hipotético no qual a empresa consome R$ 120 em arestas de corte para produzir 400 peças aprovadas.
Nesse caso, o custo direto das arestas será de R$ 0,30 por peça.
Se outra condição consumir R$ 120 e permitir fabricar apenas 200 peças aprovadas, o custo direto será de R$ 0,60 por peça.
Esses valores são apenas ilustrativos.
Além disso, essa conta não inclui outros custos relevantes, como tempo de máquina, mão de obra, inspeção, refugos e manutenção.
Para decisões mais completas, esses componentes também devem ser avaliados.
Como acompanhar a frequência de quebras?
A empresa pode registrar quantas quebras ocorrem em determinado período ou em determinado volume de produção.
Entretanto, comparar apenas a quantidade absoluta pode produzir interpretações incorretas.
Uma operação que fabrica milhares de peças naturalmente apresenta exposição maior ao uso das ferramentas do que outra que produz poucos componentes.
Por isso, pode ser útil acompanhar indicadores como quebras por mil peças, falhas por hora efetiva de corte ou consumo de arestas por lote.
Também é importante diferenciar troca programada por desgaste de substituição causada por fratura inesperada.
Esses registros ajudam a identificar tendências e a avaliar se as medidas corretivas produziram melhorias reais.
Exemplo prático: como uma indústria pode investigar quebras frequentes de pastilhas?
Para compreender a aplicação dessas orientações, considere uma situação hipotética em uma indústria que utiliza Ferramentas de Metal Duro no fresamento de componentes mecânicos.
A empresa utiliza um cabeçote com insertos intercambiáveis para remover material de peças fabricadas em aço.
Durante determinado período, a operação apresenta boa estabilidade e as pastilhas são substituídas de maneira programada.
Entretanto, começam a ocorrer quebras antes do momento previsto.
Identificação do problema
Inicialmente, os operadores percebem que o acabamento das peças apresenta pequenas irregularidades.
Depois de algumas operações, uma das pastilhas sofre um lascamento.
A equipe substitui o inserto e retoma a produção.
Entretanto, o problema volta a acontecer.
Em vez de continuar realizando substituições sem investigação, o responsável técnico decide registrar as condições de trabalho e examinar o cabeçote.
Análise das possíveis causas
A equipe verifica a programação, o material das peças e os parâmetros utilizados.
Também compara as condições atuais com aquelas em que a operação apresentava bom desempenho.
Durante a inspeção, observa que as falhas aparecem repetidamente em uma mesma posição do cabeçote.
Esse comportamento direciona a investigação para uma possível diferença de apoio ou posicionamento do inserto.
A equipe então verifica a sede, os componentes de fixação e o batimento da ferramenta.
Nesse exemplo, a inspeção identifica uma sede danificada, que compromete o posicionamento correto da pastilha.
Correção e acompanhamento
Com a causa identificada, a ferramenta é retirada para avaliação e recuperação técnica apropriada.
Depois da correção, o cabeçote é novamente montado e a operação passa por testes controlados.
A equipe acompanha o acabamento, as condições de corte e o desgaste dos insertos.
O resultado é comparado ao histórico anterior para verificar se a falha deixou de ocorrer.
Esse exemplo demonstra a importância de investigar o sistema completo.
A troca da pastilha é necessária quando existe dano, mas nem sempre elimina o fator responsável pela quebra.
O mesmo raciocínio pode ser aplicado a outras situações, como problemas de vibração, parâmetros excessivos ou escolha inadequada da classe.
Quais erros devem ser evitados para aumentar a vida útil das pastilhas?
Mesmo quando as Ferramentas de Metal Duro apresentam características adequadas ao processo, determinadas práticas podem comprometer seu desempenho.
Reconhecer esses erros é importante para evitar que problemas simples se transformem em falhas recorrentes.
Continuar utilizando uma pastilha com sinais de fratura
Uma pastilha que apresenta trincas ou lascamentos incompatíveis com a operação não deve continuar trabalhando normalmente.
O dano pode aumentar durante o corte e provocar uma ruptura mais severa.
Além disso, a ferramenta pode comprometer o acabamento e as dimensões da peça antes de ocorrer uma quebra completa.
Por isso, o acompanhamento do desgaste precisa fazer parte da rotina de produção.
Modificar vários parâmetros ao mesmo tempo
Quando uma operação apresenta quebras frequentes, pode surgir a tentativa de alterar simultaneamente velocidade, avanço, profundidade e refrigeração.
Entretanto, essa prática dificulta a identificação da variável responsável pelo resultado.
Mesmo que a quebra deixe de acontecer, a equipe poderá não compreender qual alteração resolveu o problema.
Sempre que for tecnicamente viável e seguro, os testes devem seguir um procedimento controlado.
Isso facilita a comparação dos resultados e a padronização posterior.
Utilizar pastilhas sem verificar a compatibilidade
Pastilhas com formatos semelhantes não apresentam necessariamente o mesmo comportamento.
Diferenças na classe, no revestimento, na preparação da aresta e no quebra-cavaco podem modificar significativamente o desempenho.
Por isso, substituir uma referência por outra exige verificar se a nova opção atende às condições de uso.
A compatibilidade dimensional com o suporte é apenas um dos requisitos.
Ignorar o histórico de quebras
Uma falha isolada pode estar relacionada a uma ocorrência pontual.
Entretanto, quando o problema se repete, é necessário investigar padrões.
Sem registros, fica difícil identificar em qual máquina, material ou etapa as quebras acontecem com maior frequência.
A documentação ajuda a reconhecer problemas recorrentes e avaliar o resultado das correções.
Priorizar somente o aumento da velocidade de produção
A busca por produtividade é importante, mas precisa considerar os limites do processo.
Aumentar continuamente os parâmetros pode reduzir o tempo de usinagem de cada peça, mas também elevar o risco de falhas e interrupções.
Uma operação que produz rapidamente durante poucos minutos, mas apresenta quebras constantes, pode ter desempenho global inferior ao de um processo mais estável.
Por isso, o planejamento deve considerar tempo de ciclo, vida útil da ferramenta, qualidade dimensional e disponibilidade da máquina.
O melhor resultado não está necessariamente na condição de corte mais agressiva, mas naquela que oferece produtividade consistente com qualidade e segurança.
Conclusão
As Ferramentas de Metal Duro desempenham um papel fundamental na usinagem industrial, oferecendo resistência ao desgaste, precisão e capacidade de trabalhar em diferentes condições de corte. Entretanto, para aproveitar essas características, é necessário compreender os fatores que podem provocar a quebra prematura das pastilhas.
Como apresentado ao longo do artigo, falhas podem estar relacionadas a avanço excessivo, velocidade inadequada, vibrações, choques térmicos, problemas de fixação e seleção incorreta da ferramenta. Em muitos casos, mais de um fator contribui para a ocorrência.
Por isso, a melhor estratégia não é simplesmente substituir a pastilha danificada, mas investigar a origem do problema e corrigir as condições responsáveis pela falha.
A inspeção das ferramentas, o controle dos parâmetros, a escolha adequada da geometria e o acompanhamento do desgaste ajudam a tornar o processo mais estável e previsível.
Além de reduzir o consumo de insertos, esses cuidados podem contribuir para diminuir paradas inesperadas, evitar retrabalhos e melhorar o custo de fabricação das peças.
Para indústrias que trabalham com operações exigentes de torneamento, fresamento, furação e mandrilamento, contar com ferramentas apropriadas e engenharia de aplicação pode fazer diferença no desempenho produtivo.
A AEG-TEC desenvolve ferramentas especiais e soluções intercambiáveis voltadas às necessidades da usinagem industrial, considerando características de aplicação, precisão e produtividade.
Investir na escolha correta da ferramenta e no diagnóstico das falhas é uma medida importante para obter processos mais confiáveis, maior vida útil das pastilhas e resultados consistentes na fabricação.